
نظام إدارة صيانة المصانع (CMMS)
توقّعوا الأعطال قبل أن توقف إنتاجكم
يجمع نظام إدارة صيانة المصانع (CMMS) من MSF بين الجداول الوقائية والصيانة التنبؤية المعتمدة على الاستشعار. أعطال أقل، وعمر أطول للآلات، وأعمال صيانة تتناسق مع خطة الإنتاج.
اطلب عرضًا تجريبيًاابدأ PoCما هو نظام إدارة صيانة المصانع (CMMS)؟
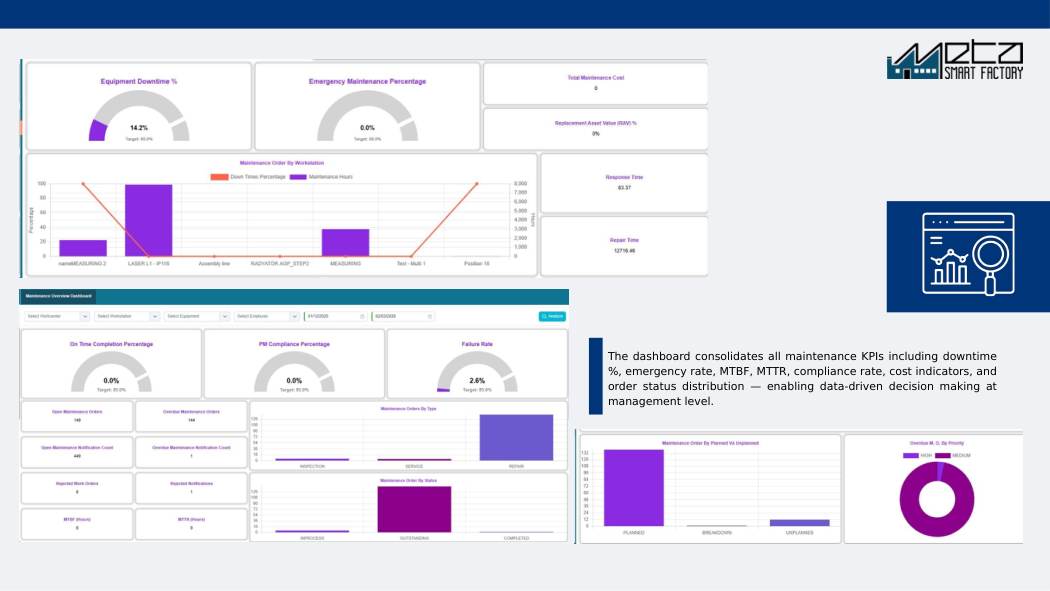
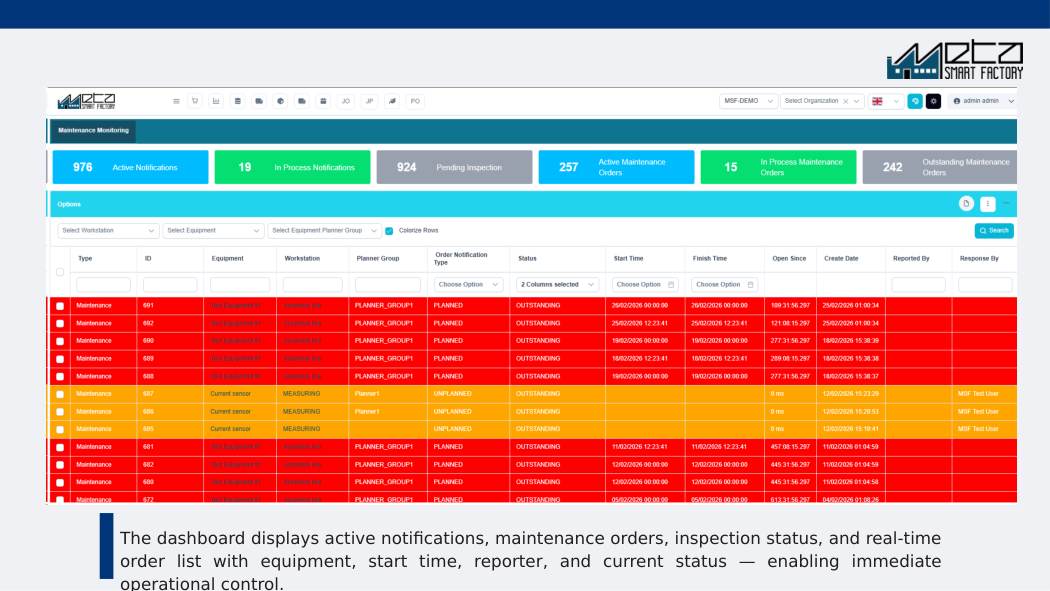
يخطط نظام إدارة الصيانة (CMMS) أعمال الصيانة على معدات الإنتاج ويُسندها ويوثّقها، من الجداول الوقائية إلى إصلاح الأعطال. تجمع وحدة الصيانة من Meta Smart Factory بين خطط وقائية تُفعَّل وفق التواريخ أو ساعات التشغيل أو أعداد الإنتاج وبين الصيانة التنبؤية المعتمدة على المستشعرات، وتوفّر للفنيين أوامر العمل على الأجهزة المحمولة، وتتتبّع MTBF وMTTR لكل آلة، وتدرج نوافذ الصيانة ضمن جدول الإنتاج في APS.
أبرز المزايا
التقييمات والتحديات
لمحة سريعة
المواصفات التقنية
- برامج تشغيل PLC
- عبر طبقة الاتصال في MSF: برامج أصلية لـ Siemens S7comm/S7-Light وRockwell AB-ETH وLogix وDF1 وSchneider UMAS وBeckhoff ADS وMitsubishi MC وOmron FINS وDelta DVP وKeyence KV وWAGO.
- البروتوكولات المفتوحة
- OPC UA وModbus TCP وRTU وEtherNet/IP وMQTT، بما في ذلك القراءة من خادم OPC UA أو DA قائم، فلا يُضاف أي جهاز جديد على شبكة التحكم.
- مدخلات الحالة
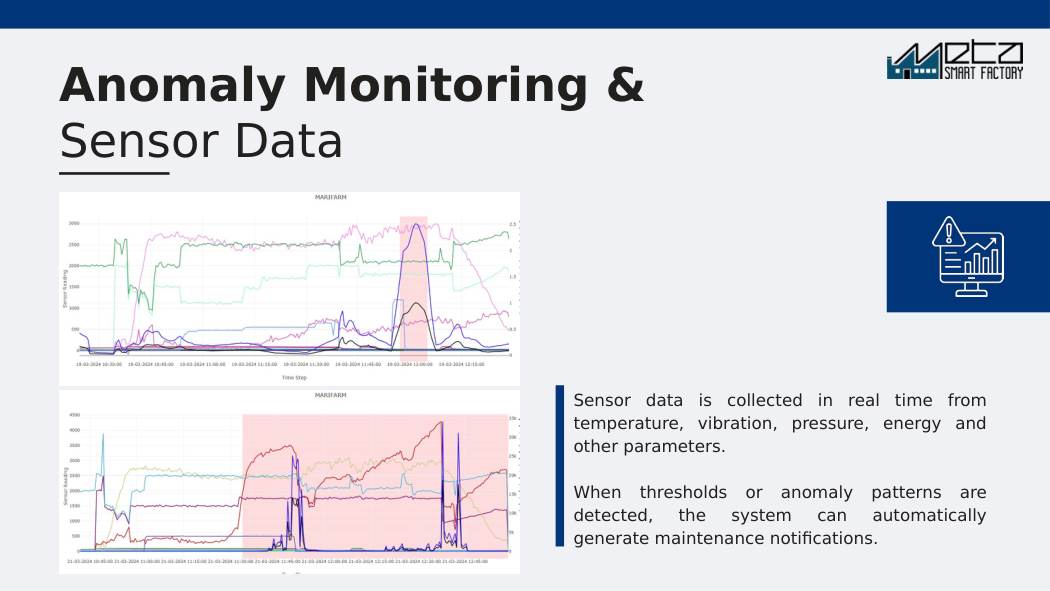
- الاهتزاز والحرارة والتيار وعدد الدورات هي المدخلات النموذجية؛ وحيث تكون محللات الطاقة من فئة iMeter مركّبة، تنضم القدرة المستهلكة لكل آلة إليها.
- الآلات الخالية من PLC
- تُوصَّل وحدات META Smart I/O بالإشارات الثنائية الموجودة أصلًا (تماس التشغيل ومخرج الدورة ومرحّل الإنذار) دون أي تعديل على برنامج تحكم الآلة.
- التكاملات
- تُنشئ أسباب التوقف في MES إشعارات صيانة تلقائيًا؛ ويأخذ APS نوافذ الصيانة المتفق عليها كقيود جدولة؛ ويعمل النظام مستقلًا عن كليهما.
- مُطلِقات الخطط
- تواريخ تقويمية (شهرية وسنوية) وساعات تشغيل وأعداد إنتاج، مع عوامل تقديم وتأجيل وجدولة متعددة الدورات.
- النشر
- خدمة سحابية مُدارة، أو بيئة مخصصة أحادية المستأجر، أو محليًا بالكامل: الخيار نفسه المتاح لبقية المنصة.
- واجهات الفنيين
- أوامر العمل وقوائم التحقق وسجل الآلة في المتصفح وعلى الهواتف والأجهزة اللوحية ولوحات اللمس من MSF؛ ويرفع المشغّلون الإشعارات من شاشة HMI عند الآلة.
من واقع المنصة: لقطات فعلية
الأسئلة الشائعة
ما البيانات التي تحتاجها الصيانة التنبؤية؟
بيانات المستشعرات من أجهزة META Smart I/O أو وحدات PLC الحالية: الاهتزاز والحرارة والتيار وعدد الدورات هي المدخلات النموذجية.
هل يمكن للفنيين استخدامه على الجوال؟
نعم، أوامر العمل وقوائم التحقق وسجل الآلات متاحة على الهواتف والأجهزة اللوحية ولوحات MSF.
هل يعمل مع بيانات التوقف في MES؟
نعم. تُنشئ أسباب التوقف المسجَّلة في MES إشعارات صيانة تلقائيًا.
ما الذي يقدمه نظام إدارة الصيانة قبل توصيل أي مستشعرات؟
الخطط الوقائية بالتاريخ أو بالعدادات، وأوامر العمل، وحجز قطع الغيار، وسجل الآلة، كلها تعمل على السجلات وحدها بلا أي مدخل من مستشعر. الأشهر الأولى تعطيكم ترميز الأعطال ونسبة الامتثال للخطط وتاريخًا للتوقفات، وهو نفسه خط الأساس الذي ستُقاس عليه أي مراقبة حالة لاحقًا. تصنيف توقفاتكم غير المخططة على مدى اثني عشر شهرًا هو ما يحدد أي الآلات تستحق تركيب حساس اهتزاز عليها.
ما الأعطال التي لا تستطيع الصيانة التنبؤية اكتشافها؟
كل عطل يقع دون إنذار تدريجي قابل للقياس. بطاقات التحكم ووحدات I/O ومعظم المستشعرات الثنائية تتعطل بشكل شبه عشوائي، والاصطدامات وأخطاء الضبط وأضرار التشغيل أحداث لا عمليات. أما وسائل الحماية مثل صمام التنفيس أو مفتاح الأمان فلا تصدر عنها أي إشارة حتى تقع الحادثة التي تحمي منها، فتُختبر دوريًا ولا تُراقب. الاهتزاز والتيار يقرآن التآكل الميكانيكي الدوّار جيدًا، ولا يقرآن تلك الأنماط إطلاقًا.
كم من تاريخ الأعطال نحتاج قبل أن تصبح الصيانة التنبؤية مفيدة؟
أقل مما توحي به العروض القائمة على النماذج، لأن أول الحدود المفيدة تأتي من الهندسة لا من التاريخ: ترددات عيوب الرولمان من هندستها وسرعة العمود، وفرق الضغط عبر الفلتر، وارتفاع الحرارة فوق المعتاد للآلة نفسها عند الحمل ذاته. كشف الشذوذ يحتاج تشغيلًا سليمًا كافيًا يغطي التباين الطبيعي في المنتج والسرعة والوردية. أما تقدير العمر المتبقي فيحتاج أمثلة تشغيل حتى العطل لا تملكها أغلب المصانع.
كم يتطلب نظام CMMS من عمل للحفاظ على تحديث بياناته؟
احسبوا مسؤولًا معيّنًا بالاسم في قسم الصيانة، لا حصة من وقت الجميع. الجزء الثقيل يقع في البداية: هيكل الآلات، وخطط وقائية تطابق ما تفعلونه فعلًا، ونظام ترميز أعطال يُتفق عليه مرة واحدة. بعد التشغيل الفعلي يصبح العمل المتكرر هو فرز الإنذارات وإغلاق الأوامر بتوثيق منظّم للنتائج والقطع المستهلكة وقراءات العدادات. اضبطوا حجم الإنذارات على ما يستطيع شخص واحد فحصه فعلًا، وإلا توقف الجميع عن فتحها.
كيف يُحسب MTBF وMTTR؟
MTBF هو زمن التشغيل مقسومًا على عدد الأعطال، وMTTR هو إجمالي زمن الإصلاح مقسومًا على عدد الإصلاحات، وكلاهما يُبنى من حقول أمر العمل: وقت الإشعار وبداية الإصلاح ونهايته. بدون عداد ساعات أو إشارة تشغيل من MES لا يتوفر سوى الزمن التقويمي بين الأعطال، فتظهر الآلة المتوقفة بـ MTBF أفضل مما تستحق. كما يختلف معنى رقم الإصلاح إن حُسب من الإشعار، فيشمل الانتظار وتأمين القطع، أو من بداية الإصلاح، فيكون زمن العمل الفعلي على الآلة.
هل يلزم تشغيل MES وAPS لاستخدام نظام الصيانة؟
لا، يعمل بشكل مستقل. يفتح المشغّلون الإشعارات من شاشة HMI أو من المتصفح، وجانب الخطط وأوامر العمل وقطع الغيار لا يحتاج أي نظام آخر. ما يضيفه APS هو أن نافذة الصيانة المتفق عليها تصل إلى المخطط كقيد جدولة، بدل حديث في الممر ينساه أحدهم. وبدونه تتفقون على النوافذ مع الإنتاج يدويًا، وهي بداية كثير من المصانع ومكان معقول للبقاء فيه.
هل تتيح لنا الصيانة التنبؤية تقليل مخزون قطع الغيار؟
نادرًا بمفردها. الإنذار لا يفيد إلا إذا سبق مدة توريد تلك القطعة بشكل موثوق، وعدم معرفة توقيت العطل سبب واحد فقط لوجود مخزون الأمان. أما تذبذب مدد التوريد، والحد الأدنى لكمية الطلب، ورقم قطعة واحد يخدم عدة آلات، فكلها باقية كما هي. النظام يحجز القطع على أمر العمل ويُطلق طلب شراء عند نقص المخزون. حوّلوا الإنذارات أولًا إلى نوافذ صيانة مخططة، ثم أعيدوا النظر في مستويات المخزون بعد سنة من الأدلة.
المزيد من المقالات
منتجات ذات صلة
هل أنت مستعد لرؤية إمكانات مصنعك؟
احصل على عرض تجريبي مجاني وخطة PoC مخصصة لإنتاجك.