
Karbantartás-menedzsment rendszer (CMMS)
Jósolja meg a meghibásodásokat, mielőtt leállítanák a termelést
Az MSF karbantartási modul ötvözi a megelőző karbantartási terveket a prediktív, szenzoralapú karbantartással. Kevesebb meghibásodás, hosszabb géptartósság, és a gyártási tervhez illeszkedő karbantartási munkák.
Demó kérésePoC indításaMi az a karbantartás-menedzsment rendszer (CMMS)?
A karbantartás-menedzsment rendszer (CMMS) tervezi, kiosztja és dokumentálja a gyártóberendezések karbantartási munkáit a megelőző ütemtervektől a hibajavításokig. A Meta Smart Factory karbantartási modulja a dátum, üzemóra vagy darabszám alapján indított megelőző terveket szenzoralapú prediktív karbantartással ötvözi, mobileszközre küldi a munkalapokat a technikusoknak, gépenként követi az MTBF-et és az MTTR-t, a karbantartási ablakokat pedig az APS gyártási ütemtervébe illeszti, nem azzal szemben tervezi.
Legfontosabb jellemzők
Felmérések és kihívások
Egy pillantásra
Műszaki adatok
- PLC-illesztőprogramok
- Az MSF csatlakozási rétegén keresztül: natív Siemens S7comm/S7-Light, Rockwell AB-ETH, Logix, DF1, Schneider UMAS, Beckhoff ADS, Mitsubishi MC, Omron FINS, Delta DVP, Keyence KV, WAGO.
- Nyílt protokollok
- OPC UA, Modbus TCP és RTU, EtherNet/IP és MQTT, a meglévő OPC UA- vagy DA-szerver olvasásával együtt, így nem kerül új eszköz a vezérlési hálózatra.
- Állapotjellemzők
- Jellemző bemenetek a rezgés, a hőmérséklet, az áramerősség és a ciklusszám; ahol iMeter kategóriájú energiaanalizátor van telepítve, ott a gépenkénti teljesítményfelvétel is bemenetté válik.
- PLC nélküli gépek
- A META Smart I/O modulok a már meglévő kétállapotú jelekre kötnek rá (futáskontaktus, ciklusjel, riasztási relé), a gép vezérlőprogramjához hozzányúlás nélkül.
- Integrációk
- A MES-ben rögzített állásidő-okok automatikusan karbantartási bejelentést hoznak létre; az APS az egyeztetett karbantartási időablakokat ütemezési korlátként veszi át; a modul mindkettő nélkül is működik.
- A terv indítói
- Naptári dátum (havi, éves), üzemóra és termelt darabszám, korai és késői műszaktényezőkkel, több ciklusú ütemezéssel.
- Telepítés
- Üzemeltetett SaaS, dedikált, egybérlős környezet vagy teljesen on-premise: ugyanaz a választás, mint a platform többi moduljánál.
- Technikusi felületek
- Munkalapok, ellenőrzőlisták és géptörténet böngészőben, telefonon és táblagépen, valamint MSF-érintőpaneleken; a kezelők a gép HMI-jéről adják fel a bejelentéseket.
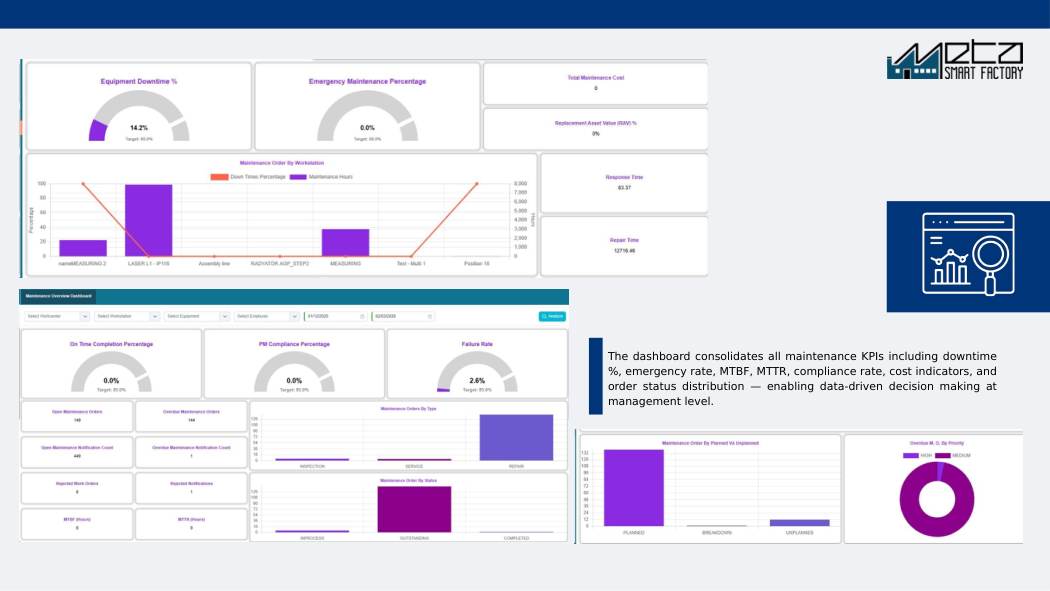
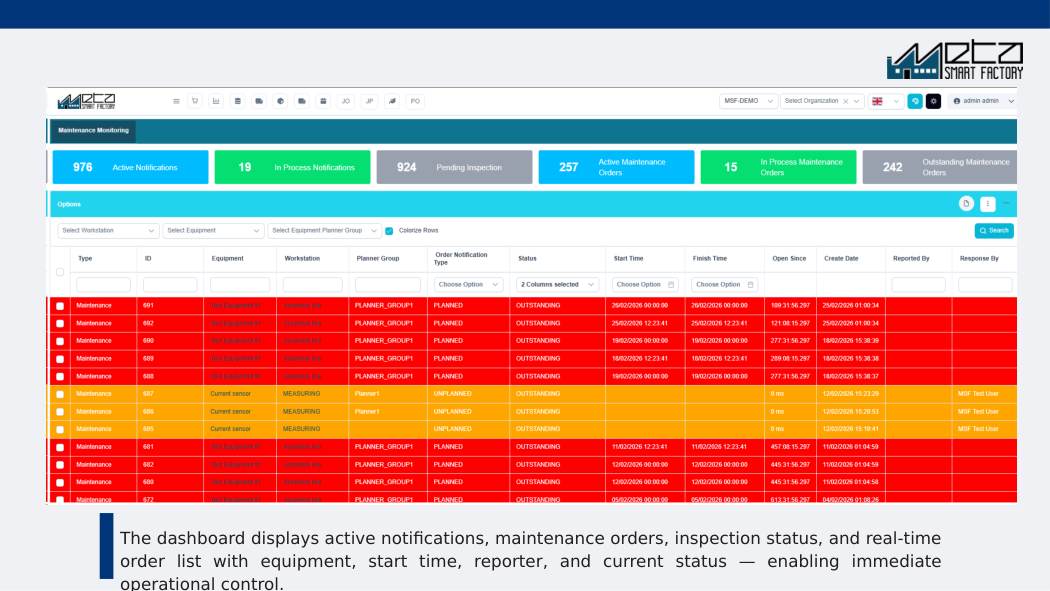
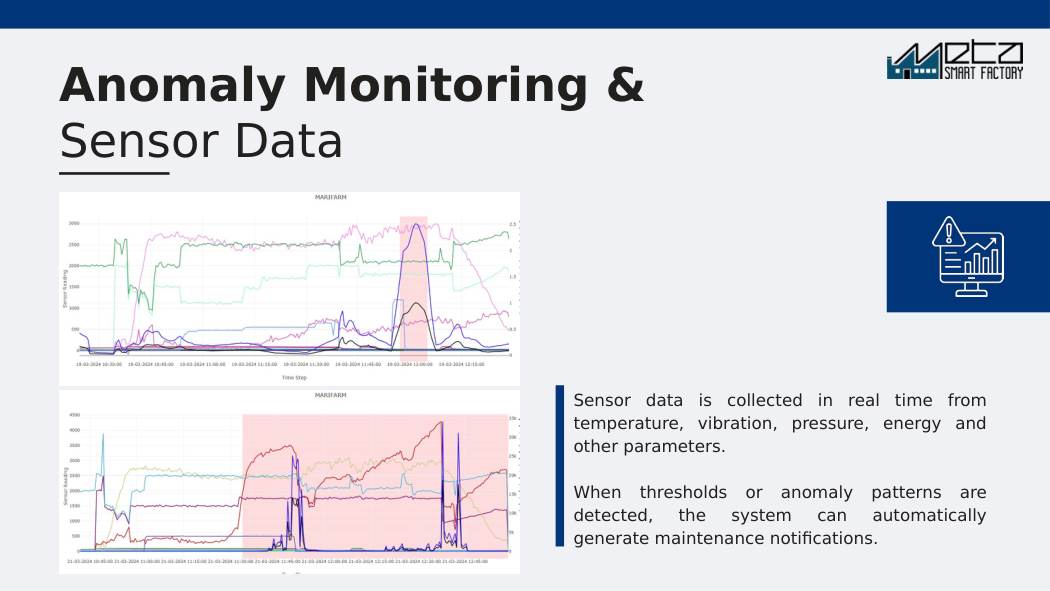
A platformról: valós képernyők
Gyakran ismételt kérdések
Milyen adatokra van szükség a prediktív karbantartáshoz?
META Smart I/O eszközökből vagy meglévő PLC-kből származó szenzoradatokra. Jellemző bemenetek a rezgés, a hőmérséklet, az áramerősség és a ciklusszám.
Használhatják a technikusok mobilon?
Igen, a munkalapok, ellenőrzőlisták és géptörténet elérhetők telefonokon, táblagépeken és MSF-paneleken.
Együttműködik a MES állásidő-adataival?
Igen. A MES-ben rögzített állásidő-okok automatikusan karbantartási bejelentéseket hoznak létre.
Mire jó a karbantartási modul, amíg egyetlen szenzor sincs rákötve?
A megelőző tervek dátum vagy számláló alapján, a munkalapok, a pótalkatrész-foglalások és a géptörténet mind pusztán a rögzített adatokból működnek, szenzoradat nélkül. Az első hónapok hozzák a hibakódolást, a terv szerinti teljesítést és az állásidő-történetet, és később pontosan ehhez az alapvonalhoz lehet mérni bármilyen állapotfigyelést. Az elmúlt tizenkét hónap saját nem tervezett leállásainak besorolásából derül ki, melyik gépre éri meg egyáltalán rezgésérzékelőt tenni.
Milyen hibákat nem lehet prediktív karbantartással előre jelezni?
Mindazt, ami progresszív, mérhető előjel nélkül következik be. A vezérlőpanelek, az I/O-kártyák és a legtöbb kétállapotú érzékelő nagyjából véletlenszerűen megy tönkre, az ütközés, a beállítási hiba és a kezelői rongálás pedig esemény, nem folyamat. Egy védelmi elem, például egy biztonsági szelep vagy egy reteszelés semmit nem ad magáról egészen addig, amíg be nem következik az, ami ellen véd, ezért azt időszakos működéspróbával ellenőrzik, nem monitorozzák. A rezgés és az áramfelvétel a forgó alkatrészek mechanikai kopását olvassa jól, ezeket a hibamódokat egyáltalán nem.
Mennyi hibatörténet kell ahhoz, hogy a prediktív karbantartásnak értelme legyen?
Kevesebb, mint amit a modellközpontú ajánlatok sugallnak, mert az első használható határértékek mérnöki számításból jönnek, történeti adat nélkül is: a csapágy hibafrekvenciái a geometriából és a fordulatszámból, a szűrőn eső nyomáskülönbség, a gép saját, azonos terhelésen mért normáljához képesti hőmérséklet-emelkedés. Az anomáliadetektáláshoz annyi egészséges üzemóra kell, amennyi lefedi a termék, a sebesség és a műszakok szerinti normális szórást. A hátralévő élettartam becsléséhez viszont tönkremenetelig futtatott esetek kellenek, amilyenekkel a legtöbb üzem egyszerűen nem rendelkezik.
Mennyi munka egy CMMS rendszer naprakészen tartása?
Nevesített gazdával számoljon a karbantartás oldalán, ne azzal, hogy mindenki hetéből lecsípünk egy szeletet. A neheze az elején van: géphierarchia, a valós gyakorlathoz illeszkedő megelőző tervek és egy egyszer közösen elfogadott hibakódrendszer. Az éles indulás után a visszatérő munka a riasztások szűrése és a munkalapok lezárása strukturált megállapítással, felhasznált alkatrésszel és számlálóállással. A riasztások mennyiségét ahhoz igazítsa, amennyit egy ember ténylegesen ki tud vizsgálni, különben egy idő után senki nem nyitja meg őket.
Hogyan számolja a rendszer az MTBF-et és az MTTR-t?
Az MTBF az üzemidő osztva a meghibásodások számával, az MTTR a teljes javítási idő osztva a javítások számával, mindkettő a munkalap mezőiből áll össze: bejelentés időpontja, javítás kezdete és vége. Üzemóra-számláló vagy MES-ből érkező futásjel nélkül csak a meghibásodások közti naptári idő áll rendelkezésre, így egy keveset járó gép saját magának szépíti az MTBF-jét. A javítási mutató is mást jelent, ha a bejelentéstől mérjük, mert abban benne van a várakozás és az alkatrész-beszerzés, mintha a javítás kezdetétől, ami a tényleges szerelési idő.
Kell hozzá MES és APS, vagy a karbantartási modul önmagában is működik?
Nem kell, önállóan is működik. A kezelők HMI-ről vagy böngészőből adják fel a bejelentéseket, a tervek, a munkalapok és a pótalkatrész-nyilvántartás pedig semmilyen további rendszert nem igényel. Az APS annyit tesz hozzá, hogy az egyeztetett karbantartási időablak ütemezési korlátként jut el a tervezőhöz, így nem múlik egy folyosói megbeszélésen, amit valaki elfelejt. Enélkül kézzel egyeztet időablakot a termeléssel, ami teljesen szokásos indulás, és sok üzemben hosszú távon is elég.
Csökkenthető-e a pótalkatrész-készlet prediktív karbantartással?
Önmagában ritkán. Egy előjel csak akkor segít, ha megbízhatóan hosszabb időt ad, mint az adott alkatrész beszállítói átfutási ideje, és a meghibásodás bizonytalan időpontja csak az egyik oka annak, hogy biztonsági készletet tartunk: az átfutási idő ingadozása, a minimális rendelési mennyiség és az egy cikkszám több gépre is ott van mellette. A modul lefoglalja az alkatrészt a munkalapra, és beszerzési igényt indít, ha a készlet nem elég. Először az előjelekből csináljon tervezett időablakot, a készletszintekhez pedig egy év tapasztalat után nyúljon hozzá.
További cikkek
Kapcsolódó termékek
Készen áll gyára potenciáljának megismerésére?
Kérjen ingyenes demót és testreszabott PoC tervet.