
Software CMMS de manutenção industrial (GMAO)
Preveja as falhas antes de pararem a sua produção
O MSF Maintenance, software CMMS (GMAO) para a indústria, combina planos preventivos com manutenção preditiva baseada em sensores. Menos falhas, maior vida útil das máquinas e trabalhos de manutenção que encaixam no plano de produção.
Solicitar demoIniciar PoCO que é um sistema de gestão da manutenção (CMMS)?
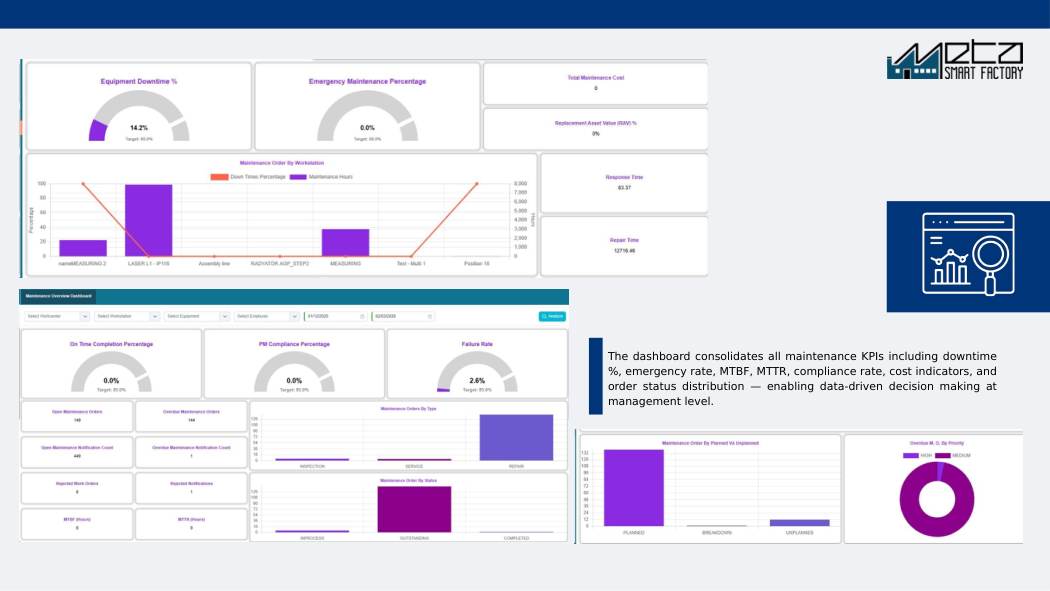
Um sistema de gestão da manutenção (CMMS) planeja, atribui e registra a manutenção de equipamentos produtivos, da preventiva ao reparo de quebras. O CMMS da Meta Smart Factory combina planos preventivos por data, horas de operação ou contagem de produção com manutenção preditiva por sensores, envia ordens de serviço ao celular do técnico, acompanha MTBF e MTTR por máquina e encaixa as paradas planejadas na programação do APS.
Funcionalidades principais
Avaliações e desafios
Num relance
Especificações técnicas
- Drivers de PLC
- Pela camada de conectividade MSF: drivers nativos Siemens S7comm/S7-Light, Rockwell AB-ETH, Logix, DF1, Schneider UMAS, Beckhoff ADS, Mitsubishi MC, Omron FINS, Delta DVP, Keyence KV, WAGO.
- Protocolos abertos
- OPC UA, Modbus TCP e RTU, EtherNet/IP e MQTT, incluindo a leitura de um servidor OPC UA ou DA já existente, para que não entre nenhum equipamento novo na rede de controle.
- Entradas de condição
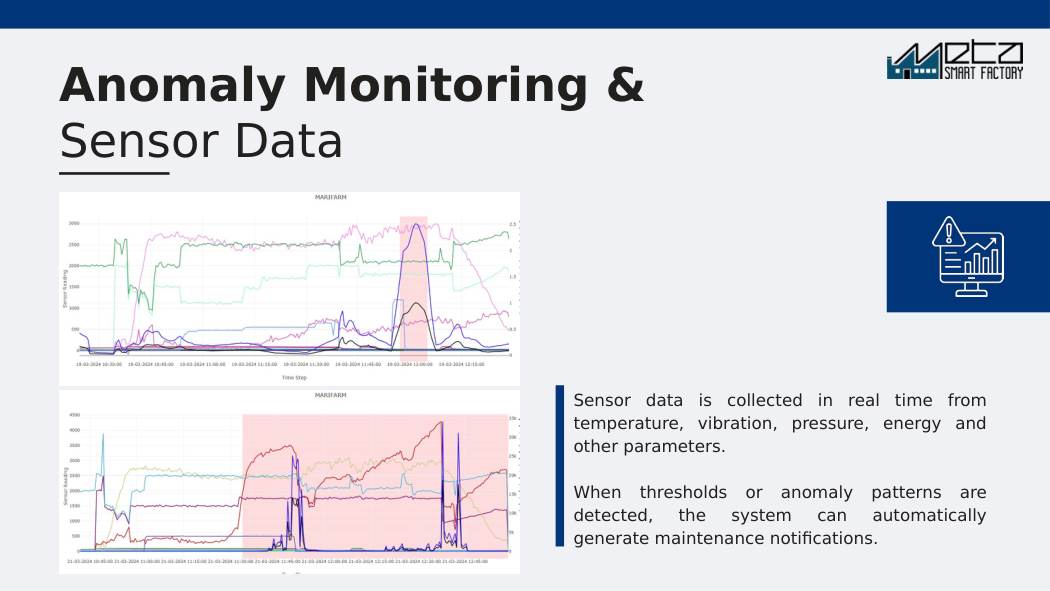
- Vibração, temperatura, corrente e contagens de ciclo são as entradas típicas; onde existem analisadores de energia da classe iMeter, a potência por máquina passa a ser mais uma.
- Máquinas sem PLC
- Os módulos META Smart I/O conectam-se aos sinais discretos que já existem (contato de funcionamento, saída de ciclo, relé de alarme) sem alterar o programa de comando da máquina.
- Integrações
- Os motivos de parada do MES criam automaticamente notificações de manutenção; o APS assume as janelas de manutenção acordadas como restrições de planejamento; funciona de forma autônoma sem nenhum dos dois.
- Acionadores dos planos
- Datas de calendário (mensal, anual), horas de funcionamento e contagens de produção, com fatores de deslocamento para conclusão antecipada ou tardia e escalonamento multi-ciclo.
- Instalação
- SaaS gerenciado, ambiente dedicado em instância própria ou totalmente on-premise. É a mesma escolha que existe no resto da plataforma.
- Aplicativos para os técnicos
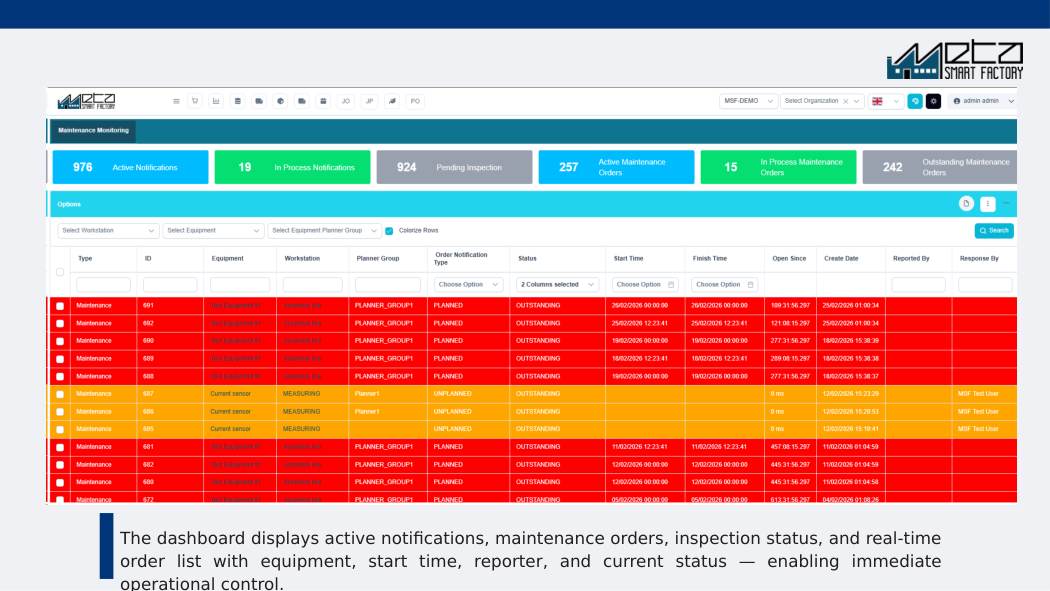
- Ordens de trabalho, checklists e histórico de máquina no navegador, em celulares e tablets e nos painéis touch MSF; os operadores abrem notificações a partir do HMI da máquina.
Da plataforma: telas reais
Perguntas frequentes
Que dados precisa a manutenção preditiva?
Dados de sensores dos dispositivos META Smart I/O ou de PLCs existentes. Vibração, temperatura, corrente e contagens de ciclo são entradas típicas.
Os técnicos podem usá-la em dispositivos móveis?
Sim, ordens de serviço, checklists e histórico de máquinas estão disponíveis em celulares, tablets e painéis MSF.
Funciona com os dados de parada do MES?
Sim. Os motivos de parada registrados no MES criam automaticamente notificações de manutenção.
O que é que o módulo de manutenção faz sem sensores conectados?
Planos preventivos por data ou por contador, ordens de serviço, reserva de peças de reposição e histórico de máquina funcionam só com registros, sem qualquer entrada de sensor. Os primeiros meses lhe dão a codificação de falhas, a taxa de cumprimento dos planos e um histórico de paradas, que é também a referência com que qualquer monitoramento de condição posterior vai ser comparado. É classificar doze meses das suas próprias paradas não planejadas que mostra em que equipamentos se justifica pôr um acelerômetro.
Que falhas é que a manutenção preditiva não consegue detectar?
Tudo o que falha sem um aviso progressivo e mensurável. Placas de comando, placas de I/O e a maioria dos sensores discretos falham de forma praticamente aleatória, e colisões, erros de setup e danos causados pelo operador são eventos e não processos. Um dispositivo de proteção, como uma válvula de segurança ou um intertravamento, não emite nada até chegar o evento contra o qual protege, por isso é testado periodicamente e não monitorado. Vibração e corrente leem bem o desgaste mecânico de rotativos e esses modos não os leem de forma alguma.
Quanto histórico de falhas é preciso para a manutenção preditiva ser útil?
Menos do que uma proposta centrada em modelos dá a entender, porque os primeiros limites úteis vêm da engenharia e não do histórico: frequências características de defeito dos rolamentos a partir da geometria e da velocidade do eixo, a queda de pressão num filtro, uma subida de temperatura acima do normal da própria máquina à mesma carga. A detecção de anomalias precisa de tempo de funcionamento em bom estado que cubra a variação normal de produto, velocidade e turno. Estimar vida útil remanescente exige casos de funcionamento até a falha que a maioria das fábricas simplesmente não tem.
Dá muito trabalho manter um CMMS atualizado?
Conte com um responsável identificado do lado da manutenção, e não com uma fatia da semana de todo mundo. A parte pesada é no início: hierarquia de equipamentos, planos preventivos que correspondam ao que realmente se faz e um esquema de codificação de falhas acordado uma vez. Depois da entrada em produção, o trabalho recorrente é triar alertas e encerrar ordens com o diagnóstico estruturado, as peças consumidas e as leituras de contadores. Ajuste o volume de alertas ao que uma pessoa consegue de fato investigar, ou os alertas deixam de ser abertos.
Como se calculam o MTBF e o MTTR?
O MTBF é o tempo de funcionamento dividido pelo número de falhas e o MTTR é o tempo total de reparação dividido pelo número de reparações, ambos construídos a partir dos campos da ordem de serviço: hora da notificação, início e fim da reparação. Sem contador horário ou sinal de funcionamento vindo do MES, só existe o tempo de calendário entre falhas, por isso um equipamento parado favorece o seu próprio MTBF. E um valor de reparação significa coisas diferentes se for contado desde a notificação, que inclui esperas e peças, ou desde o início da reparação, que é tempo efetivo de intervenção.
É preciso ter MES e APS para usar o módulo de manutenção?
Não, funciona de forma autônoma. Os operadores abrem notificações a partir de um HMI ou do browser, e a parte dos planos, ordens de serviço e peças de reposição não precisa de mais nada instalado. O que o APS acrescenta é que uma janela de manutenção acordada chega ao planejador como restrição de planejamento e deixa de depender de uma conversa de corredor que alguém esquece. Sem isso, acorda as janelas com a produção à mão, que é como muitas fábricas começam e um lugar razoável para ficar.
A manutenção preditiva permite reduzir o estoque de peças de reposição?
Raramente por si só. Um aviso só ajuda se for confiavelmente superior ao lead time do fornecedor para aquela peça, e não saber quando a falha acontece é apenas uma das razões para existir estoque de segurança: a variabilidade do lead time, as quantidades mínimas de pedido e a mesma referência cobrindo vários equipamentos continuam todas lá. O módulo reserva as peças contra a ordem de serviço e gera uma compra quando o estoque é insuficiente. Converta primeiro os avisos em janelas planejadas e reveja os níveis de estoque ao fim de um ano de evidência.
Mais artigos
Produtos relacionados
Pronto para ver o potencial da sua fábrica?
Receba uma demo gratuita e um plano de PoC sob medida.