
Software CMMS: gestione della manutenzione industriale
Prevedete i guasti prima che fermino la produzione
MSF Maintenance, software CMMS per la manutenzione industriale, unisce piani preventivi e manutenzione predittiva basata su sensori. Meno guasti, maggiore vita delle macchine e interventi che si incastrano nel piano di produzione.
Richiedi una demoAvvia un PoCChe cos’è un software di gestione della manutenzione (CMMS)?
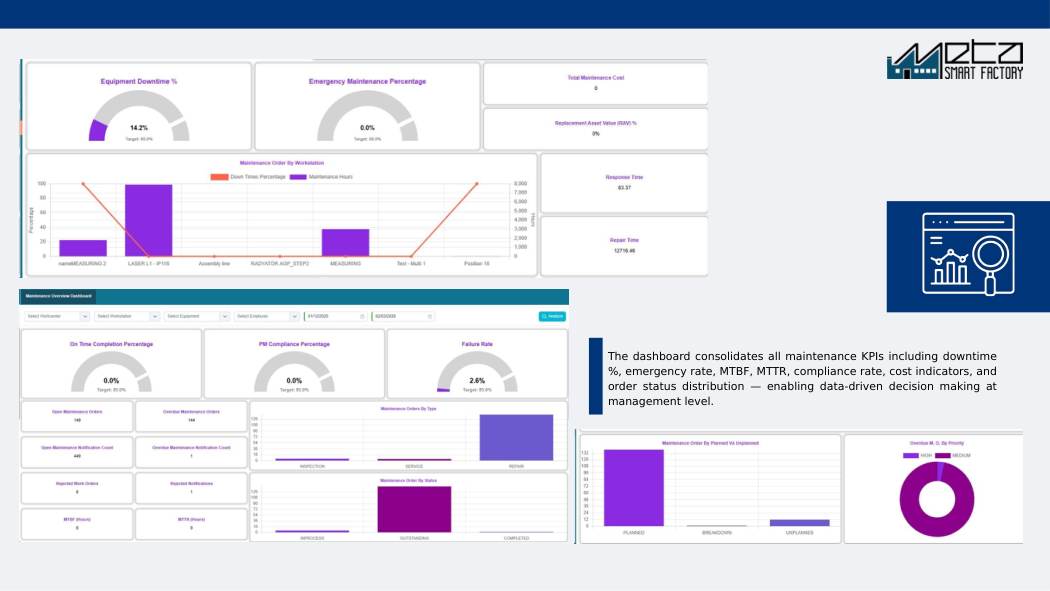
Un software di gestione della manutenzione (CMMS) pianifica, assegna e registra gli interventi sugli impianti di produzione, dalla preventiva alla riparazione dei guasti. Il CMMS di Meta Smart Factory unisce piani preventivi per data, ore di funzionamento o pezzi prodotti alla manutenzione predittiva con sensori, invia gli ordini di lavoro ai tecnici su dispositivi mobili, monitora MTBF e MTTR per macchina e inserisce i fermi manutentivi nel programma APS.
Funzionalità chiave
Assessment e sfide
In sintesi
Specifiche tecniche
- Driver PLC
- Attraverso il livello di connettività MSF: driver nativi Siemens S7comm/S7-Light, Rockwell AB-ETH, Logix, DF1, Schneider UMAS, Beckhoff ADS, Mitsubishi MC, Omron FINS, Delta DVP, Keyence KV, WAGO.
- Protocolli aperti
- OPC UA, Modbus TCP e RTU, EtherNet/IP e MQTT, compresa la lettura di un server OPC UA o DA già esistente, così sulla rete di controllo non va alcun dispositivo nuovo.
- Grandezze di condizione
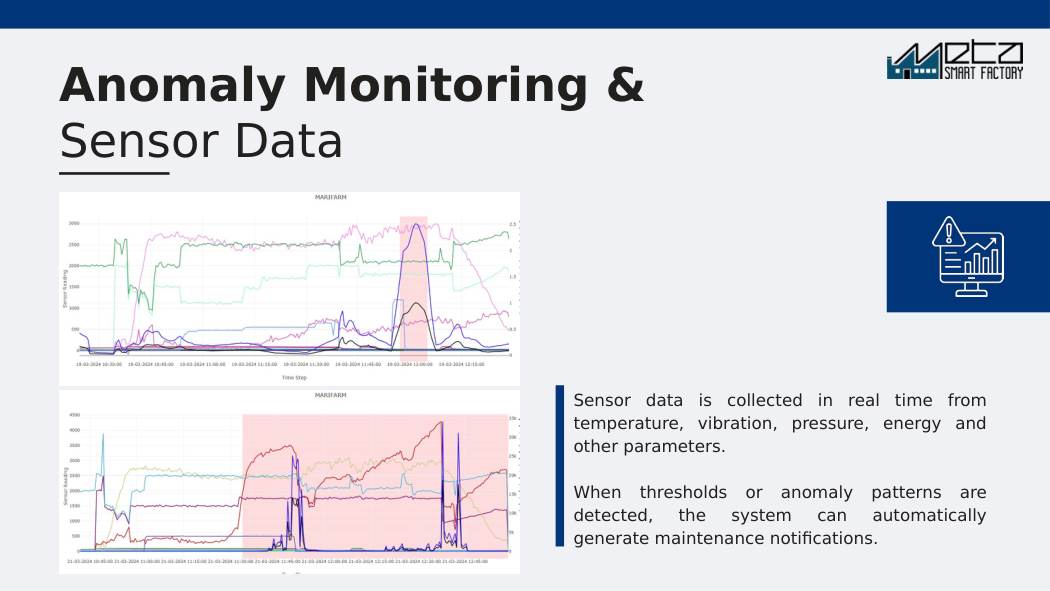
- Vibrazioni, temperatura, corrente e conteggio cicli sono gli input tipici; dove sono installati analizzatori di energia di classe iMeter, si aggiunge la potenza assorbita per macchina.
- Macchine senza PLC
- I moduli META Smart I/O si cablano sui segnali discreti che esistono già, contatto di marcia, uscita di ciclo, relè di allarme, senza toccare il programma di controllo della macchina.
- Integrazioni
- Le causali di fermo del MES generano automaticamente segnalazioni di manutenzione; l’APS prende le finestre di manutenzione concordate come vincoli di schedulazione; funziona in autonomia senza nessuno dei due.
- Attivazione dei piani
- Date di calendario (mensili, annuali), ore di funzionamento e conteggi di produzione, con fattori di anticipo/ritardo e pianificazione multi-ciclo.
- Installazione
- SaaS gestito, ambiente single-tenant dedicato o interamente on-premise: la stessa scelta del resto della piattaforma.
- Postazioni per i tecnici
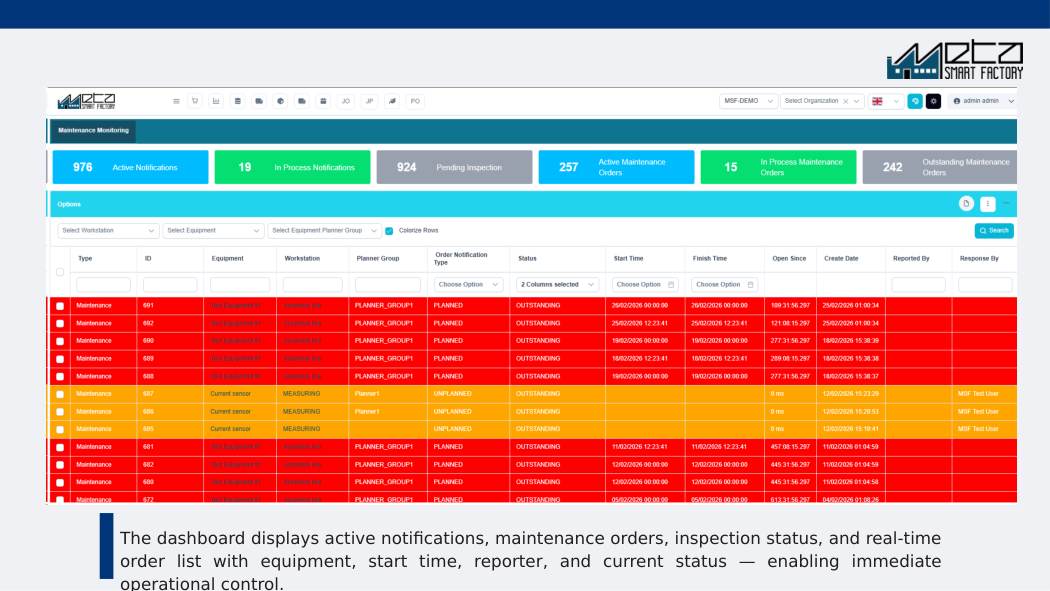
- Ordini di lavoro, checklist e storico macchina da browser, da smartphone e tablet e sui pannelli touch MSF; gli operatori aprono le segnalazioni dall’HMI della macchina.
Dalla piattaforma: schermate reali
Domande frequenti
Quali dati servono per la manutenzione predittiva?
Dati dei sensori dei dispositivi META Smart I/O o dei PLC esistenti. Gli input tipici sono vibrazioni, temperatura, corrente e conteggio cicli.
I tecnici possono usarlo da mobile?
Sì, ordini di lavoro, checklist e storico macchina sono disponibili su smartphone, tablet e pannelli MSF.
Funziona con i dati di fermo del MES?
Sì. Le cause di fermo registrate nel MES generano automaticamente segnalazioni di manutenzione.
Cosa si può fare con il modulo di manutenzione prima di collegare i sensori?
Piani preventivi a data o a contatore, ordini di lavoro, prenotazione dei ricambi e storico macchina si basano soltanto sulle registrazioni, senza alcun input da sensore. I primi mesi vi danno la codifica dei guasti, la conformità ai piani e uno storico dei fermi, che è anche la baseline con cui verrà giudicato qualsiasi condition monitoring successivo. Classificare dodici mesi di vostri fermi non pianificati è ciò che vi dice su quali asset vale la pena montare un accelerometro.
Quali guasti la manutenzione predittiva non riesce a rilevare?
Tutto ciò che si guasta senza un degrado progressivo e misurabile. Schede di controllo, moduli I/O e la maggior parte dei sensori discreti si guastano in modo quasi casuale, mentre collisioni, errori di attrezzaggio e danni da operatore sono eventi, non processi. Un dispositivo di protezione come una valvola di sicurezza o un interblocco non emette nulla finché non arriva l’evento da cui protegge, quindi si verifica con prove funzionali a intervalli, non si monitora. Vibrazione e assorbimento leggono bene l’usura meccanica dei rotanti, ma non vedono affatto questi modi di guasto.
Quanto storico guasti serve prima che la manutenzione predittiva sia utile?
Meno di quanto lasci intendere una proposta incentrata sui modelli, perché le prime soglie utili vengono dall'ingegneria e non dallo storico: le frequenze caratteristiche di difetto del cuscinetto dalla geometria e dai giri albero, la perdita di carico su un filtro, un aumento di temperatura rispetto al normale della macchina stessa allo stesso carico. Il rilevamento delle anomalie richiede abbastanza funzionamento sano da coprire la normale variabilità di prodotto, velocità e turno. Le stime di vita utile residua richiedono casi run-to-failure che la maggior parte degli stabilimenti semplicemente non ha.
Quanto lavoro richiede tenere aggiornato un CMMS?
Sul lato manutenzione mettete a budget un responsabile con nome e cognome. Un ritaglio della settimana di tutti non basta. La parte pesante è concentrata all’inizio: gerarchia degli asset, piani preventivi che corrispondano a quello che fate davvero e uno schema di codifica dei guasti concordato una volta sola. Dopo il go-live il lavoro ricorrente è il triage degli allarmi e la chiusura degli ordini con rilievi strutturati, ricambi consumati e letture dei contatori. Tarate il volume degli allarmi su quanto una persona riesce davvero a investigare, altrimenti nessuno li apre più.
Come si calcolano MTBF e MTTR?
L’MTBF è il tempo di funzionamento diviso il numero di guasti, l’MTTR è il tempo totale di riparazione diviso il numero di interventi, entrambi ricavati dai campi dell’ordine di lavoro: ora della segnalazione, inizio e fine riparazione. Senza un contaore o un segnale di marcia dal MES si dispone solo del tempo di calendario tra un guasto e l’altro, quindi un asset fermo si ritrova un MTBF gonfiato. Anche il dato di riparazione significa cose diverse se contato dalla segnalazione, che include attese e ricambi, o dall’inizio intervento, che è il tempo di lavoro effettivo del tecnico.
Bisogna avere MES e APS per usare il modulo di manutenzione?
No, funziona in modo autonomo. Gli operatori aprono le segnalazioni da HMI o da browser, e la parte piani, ordini di lavoro e ricambi non richiede nient’altro installato. Quello che aggiunge l’APS è che una finestra di manutenzione concordata arriva al pianificatore come vincolo di schedulazione, invece che come una chiacchierata in corridoio che qualcuno dimentica. Senza APS le finestre si concordano a mano con la produzione, che è il modo in cui parte la maggior parte degli stabilimenti e un punto in cui è ragionevole restare.
La manutenzione predittiva permette di ridurre le scorte di ricambi?
Raramente da sola. Un preavviso serve solo se supera in modo affidabile il lead time del fornitore per quel codice, e l'incertezza sul momento del guasto è solo uno dei motivi per cui esiste la scorta di sicurezza: variabilità dei lead time, lotti minimi d'ordine e un unico codice che copre più macchine restano tutti lì. Il modulo impegna i ricambi sull'ordine di lavoro e genera una richiesta d'acquisto quando la scorta non basta. Prima trasformate i preavvisi in finestre pianificate, poi rivedete i livelli di scorta dopo un anno di evidenze.
Altri articoli
Prodotti correlati
Pronto a vedere il potenziale della tua fabbrica?
Ottieni una demo gratuita e un piano PoC su misura.