
Instandhaltungsmanagement (CMMS)
Ausfälle vorhersagen, bevor sie Ihre Produktion stoppen
MSF Maintenance kombiniert präventive Wartungspläne mit prädiktiver, sensorbasierter Instandhaltung. Weniger Ausfälle, längere Maschinenlebensdauer und Wartungsarbeiten, die sich in den Produktionsplan einfügen.
Demo anfordernPoC startenWas ist Instandhaltungssoftware (CMMS)?
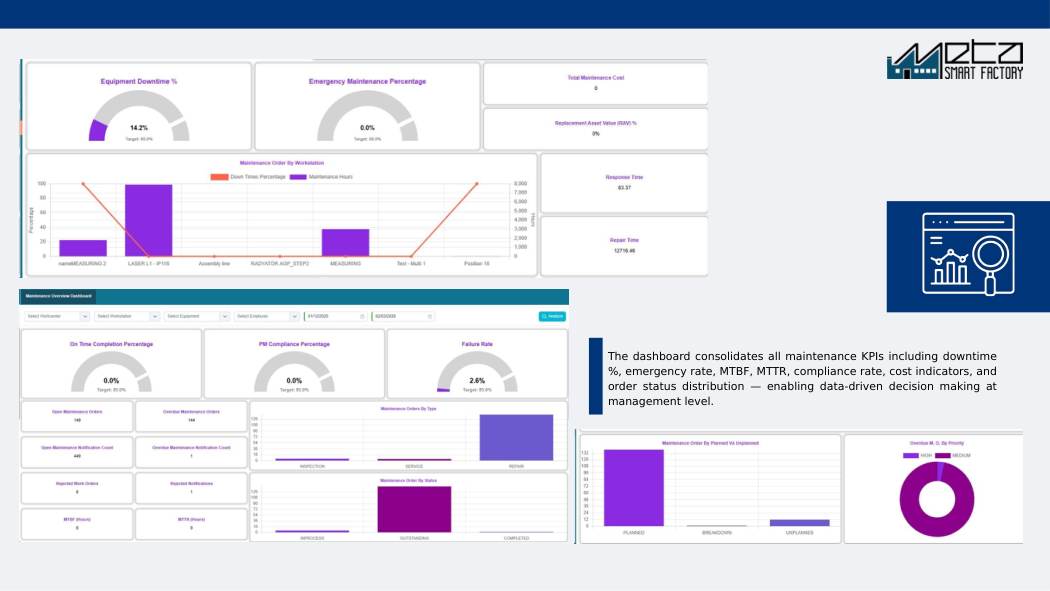
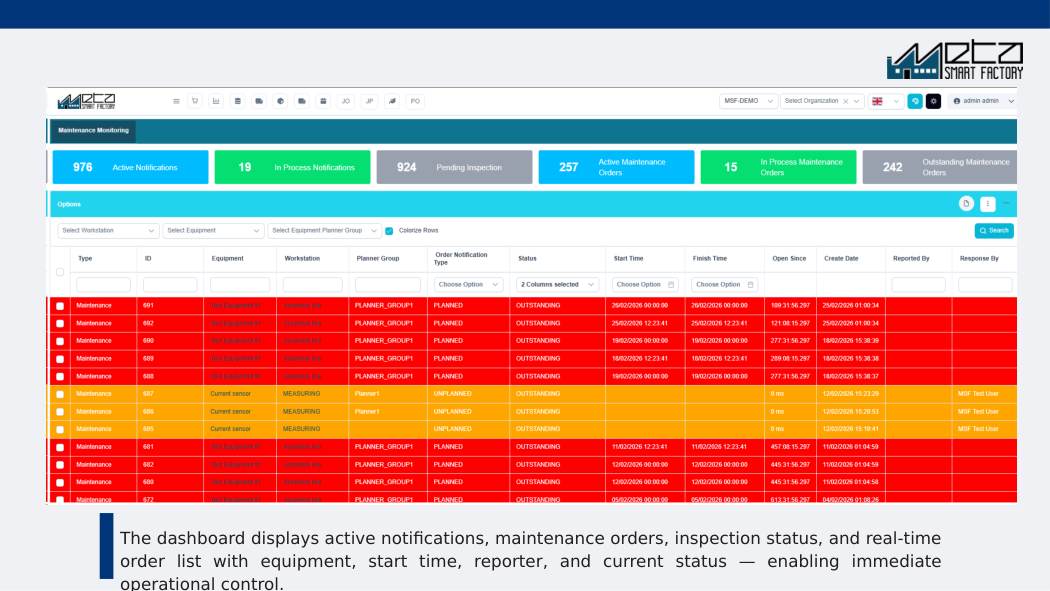
Instandhaltungssoftware (CMMS) plant, vergibt und dokumentiert Instandhaltungsarbeiten an Produktionsanlagen, von vorbeugenden Wartungsplänen bis zu Reparaturen nach Ausfällen. Das Instandhaltungsmodul von Meta Smart Factory kombiniert präventive Pläne, ausgelöst nach Datum, Betriebsstunden oder Stückzahlen, mit sensorbasierter vorausschauender Instandhaltung, stellt Technikern Arbeitsaufträge auf Mobilgeräten bereit, verfolgt MTBF und MTTR je Maschine und plant Wartungsfenster direkt in den APS-Produktionsplan ein.
Zentrale Funktionen
Analysen und Praxistests
Auf einen Blick
Technische Daten
- SPS-Treiber
- Über die MSF-Konnektivitätsebene: native Treiber für Siemens S7comm/S7-Light, Rockwell AB-ETH, Logix, DF1, Schneider UMAS, Beckhoff ADS, Mitsubishi MC, Omron FINS, Delta DVP, Keyence KV, WAGO.
- Offene Protokolle
- OPC UA, Modbus TCP und RTU, EtherNet/IP und MQTT, einschließlich des Lesens eines vorhandenen OPC-UA- oder DA-Servers, sodass kein neues Gerät ins Steuerungsnetz kommt.
- Zustandsgrößen
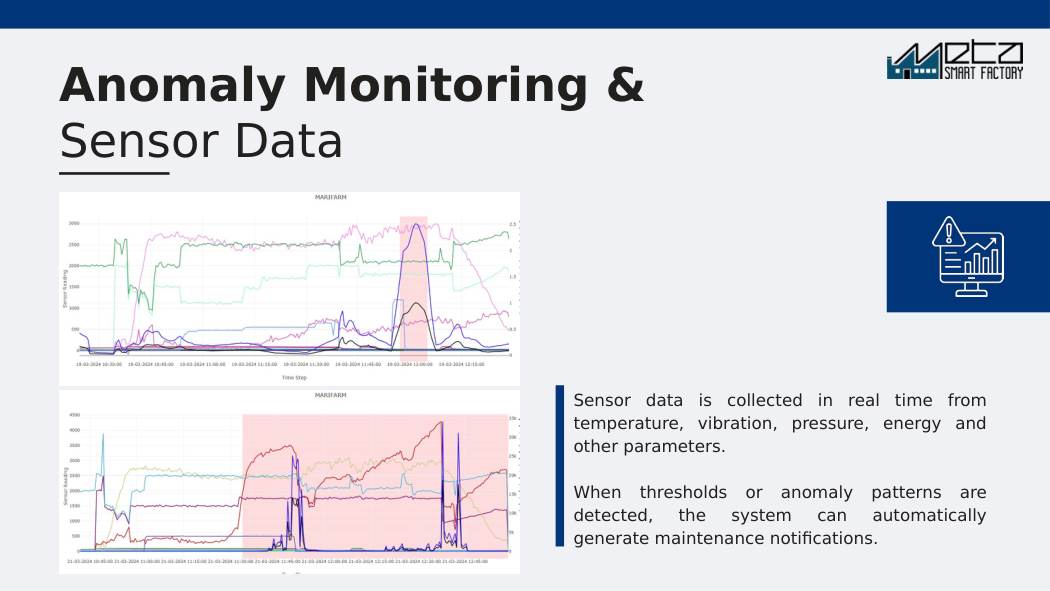
- Vibration, Temperatur, Stromaufnahme und Zyklenzahlen sind die typischen Eingangsgrößen; wo Energieanalysatoren der iMeter-Klasse installiert sind, kommt die Leistungsaufnahme je Maschine hinzu.
- Maschinen ohne SPS
- META-Smart-I/O-Module werden auf die ohnehin vorhandenen Binärsignale (Laufkontakt, Taktausgang, Störmelderelais) aufgelegt, ohne Eingriff in das Steuerungsprogramm der Maschine.
- Integrationen
- Im MES erfasste Stillstandsgründe erzeugen automatisch Wartungsmeldungen; APS übernimmt abgestimmte Wartungsfenster als Planungsrestriktion; der Betrieb ohne beides ist möglich.
- Auslöser für Pläne
- Kalendertermine (monatlich, jährlich), Betriebsstunden und Produktionsmengen, mit Vor-/Nachlauffaktoren und Mehrzyklen-Planung.
- Betrieb
- Managed SaaS, eine dedizierte Single-Tenant-Umgebung oder vollständig On-Premise: dieselbe Wahl wie beim Rest der Plattform.
- Clients für Techniker
- Wartungsaufträge, Checklisten und Maschinenhistorie im Browser, auf Smartphones und Tablets sowie auf MSF-Touch-Panels; Bediener erfassen Meldungen am HMI der Maschine.
Aus der Plattform: echte Screens
Häufig gestellte Fragen
Welche Daten benötigt die prädiktive Instandhaltung?
Sensordaten von META-Smart-I/O-Geräten oder bestehenden SPS. Typische Eingangsgrößen sind Vibration, Temperatur, Stromaufnahme und Zyklenzahlen.
Können Techniker es mobil nutzen?
Ja, Wartungsaufträge, Checklisten und Maschinenhistorie stehen auf Smartphones, Tablets und MSF-Panels zur Verfügung.
Funktioniert es mit den Stillstandsdaten aus dem MES?
Ja. Im MES erfasste Stillstandsgründe erzeugen automatisch Wartungsmeldungen.
Was kann das Instandhaltungsmodul, solange noch keine Sensoren angebunden sind?
Präventivpläne nach Datum oder Zähler, Wartungsaufträge, Ersatzteilreservierungen und Maschinenhistorie laufen allein auf Stammdaten und Rückmeldungen, ganz ohne Sensorsignal. Die ersten Monate liefern Ihnen Schadenscodierung, Einhaltungsquote der Pläne und eine Stillstandshistorie. Genau daran wird ein späteres Condition Monitoring gemessen. Erst wenn Sie zwölf Monate eigener ungeplanter Stillstände klassifiziert haben, wissen Sie, an welcher Maschine sich ein Beschleunigungsaufnehmer überhaupt lohnt.
Welche Ausfälle erkennt prädiktive Instandhaltung nicht?
Alles, was ohne fortschreitende, messbare Vorankündigung ausfällt. Steuerungsbaugruppen, I/O-Karten und die meisten binären Sensoren fallen nahezu zufällig aus, und Kollisionen, Rüstfehler oder Bedienschäden sind Ereignisse, keine Prozesse. Eine Schutzeinrichtung wie ein Sicherheitsventil oder eine Verriegelung gibt bis zum Ereignis, gegen das sie schützt, überhaupt kein Signal ab. Sie lässt sich daher nicht überwachen und wird in festen Intervallen wiederkehrend geprüft. Vibration und Stromaufnahme bilden mechanischen Verschleiß an rotierenden Teilen gut ab, diese Fehlerarten dagegen gar nicht.
Wie viel Ausfallhistorie braucht man, damit prädiktive Instandhaltung etwas bringt?
Weniger, als ein modellgetriebenes Angebot nahelegt, denn die ersten brauchbaren Grenzwerte kommen aus der Technik und nicht aus der Historie: Lagerschadensfrequenzen aus Geometrie und Drehzahl, der Differenzdruck über einem Filter, eine Temperaturerhöhung über das maschineneigene Normalniveau bei gleicher Last. Anomalieerkennung braucht genug gesunden Lauf, um die normale Streuung über Produkt, Geschwindigkeit und Schicht abzudecken. Für Restlebensdauer-Prognosen brauchen Sie Run-to-Failure-Verläufe, die in den meisten Werken schlicht nicht vorliegen.
Wie viel Aufwand ist es, ein CMMS aktuell zu halten?
Planen Sie einen namentlich benannten Verantwortlichen in der Instandhaltung ein, statt die Aufgabe als Wochenanteil auf alle zu verteilen. Der schwere Teil liegt am Anfang: Anlagenhierarchie, Präventivpläne, die zu dem passen, was Sie tatsächlich tun, und ein einmal abgestimmtes Schema für die Schadenscodierung. Nach dem Go-live besteht die laufende Arbeit aus dem Triagieren von Meldungen und dem Abschließen von Aufträgen mit strukturierter Befundaufnahme, verbrauchten Teilen und Zählerständen. Stellen Sie das Alarmaufkommen auf das ein, was eine Person wirklich nachverfolgen kann. Sonst werden die Alarme irgendwann gar nicht mehr geöffnet.
Wie werden MTBF und MTTR berechnet?
MTBF ist die Betriebszeit geteilt durch die Anzahl der Ausfälle, MTTR die gesamte Reparaturzeit geteilt durch die Anzahl der Reparaturen. Beides stammt aus Feldern des Wartungsauftrags: Meldezeitpunkt, Reparaturbeginn und Reparaturende. Ohne Betriebsstundenzähler oder Laufsignal aus dem MES steht nur die Kalenderzeit zwischen den Ausfällen zur Verfügung, eine wenig genutzte Maschine schönt damit ihre eigene MTBF. Auch die Reparaturkennzahl bedeutet Unterschiedliches, je nachdem ob ab Meldung gerechnet wird (dann stecken Wartezeit und Teilebeschaffung mit drin) oder ab Reparaturbeginn, also reine Schraubzeit.
Muss man MES und APS im Einsatz haben, um das Instandhaltungsmodul zu nutzen?
Nein, es läuft eigenständig. Bediener erfassen Störungsmeldungen am HMI oder im Browser, und für Pläne, Wartungsaufträge und Ersatzteile muss sonst nichts installiert sein. Was APS zusätzlich bringt: Ein abgestimmtes Wartungsfenster erreicht die Planung als echte Planungsrestriktion und nicht als Flurgespräch, an das sich später niemand erinnert. Ohne APS stimmen Sie die Fenster manuell mit der Produktion ab. So fangen viele Werke an, und es ist ein durchaus vertretbarer Dauerzustand.
Kann man mit prädiktiver Instandhaltung den Ersatzteilbestand senken?
Für sich genommen selten. Eine Vorwarnung hilft nur, wenn ihr Vorlauf die Wiederbeschaffungszeit für genau dieses Teil zuverlässig übersteigt, und der unbekannte Ausfallzeitpunkt ist nur einer von mehreren Gründen für Sicherheitsbestand. Schwankende Lieferzeiten, Mindestbestellmengen und eine Teilenummer, die mehrere Anlagen abdeckt, bleiben alle bestehen. Das Modul reserviert Teile zum Wartungsauftrag und löst bei Unterdeckung eine Bestellung aus. Wandeln Sie Vorwarnungen zuerst in geplante Wartungsfenster um und schauen Sie sich die Bestandshöhen nach einem Jahr mit Erfahrungswerten erneut an.
Weitere Artikel
Verwandte Produkte
Bereit, das Potenzial Ihrer Fabrik zu sehen?
Erhalten Sie eine kostenlose Demo und einen maßgeschneiderten PoC-Plan.