
CMMS(設備保全管理システム)とは何ですか?
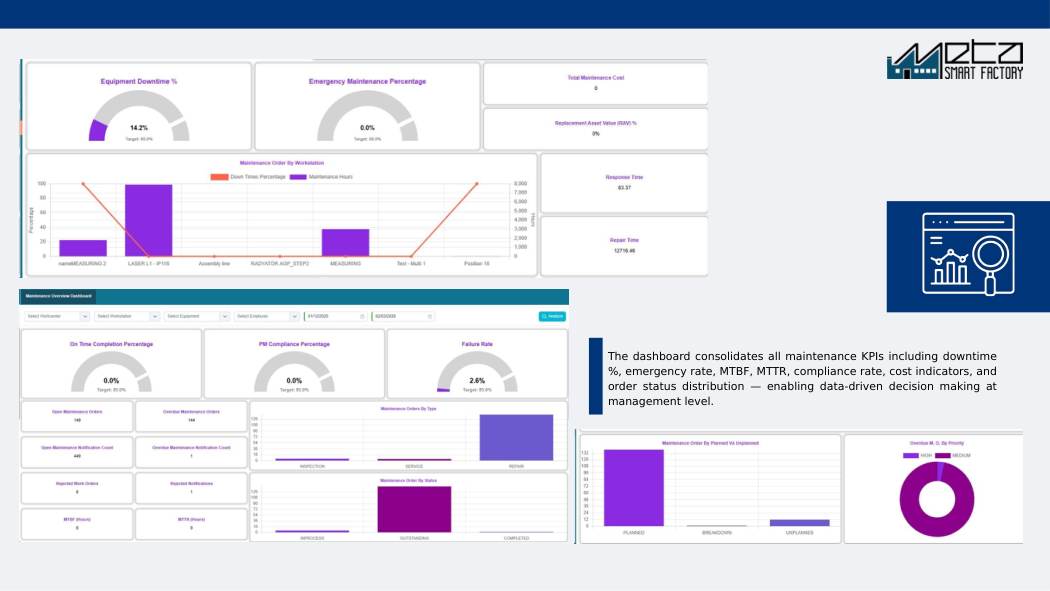
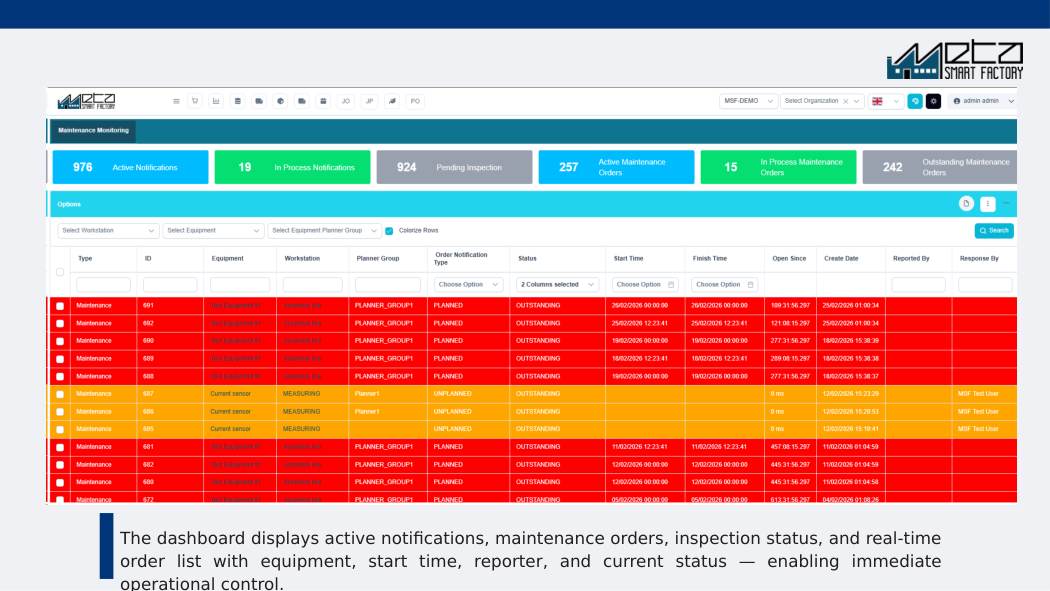
設備保全管理システム(CMMS)は、予防保全から故障修理まで、生産設備の保全作業を計画・割り当て・記録します。Meta Smart Factoryの保全モジュールは、日付、稼働時間、生産数で起動する予防保全計画とセンサーベースの予知保全を組み合わせ、技術者のモバイル端末に作業指示を届け、機械ごとのMTBFとMTTRを追跡します。保全枠は生産と競合させずAPSの生産計画に組み込みます。
主な機能
アセスメントとチャレンジ
概要
技術仕様
- PLCドライバー
- MSFの接続層経由でネイティブ対応します。Siemens S7comm/S7-Light、Rockwell AB-ETH、Logix、DF1、Schneider UMAS、Beckhoff ADS、Mitsubishi MC、Omron FINS、Delta DVP、Keyence KV、WAGO。
- オープンプロトコル
- OPC UA、Modbus TCP・RTU、EtherNet/IP、MQTT。既存のOPC UAサーバーやOPC DAサーバーからの読み取りにも対応するため、制御ネットワークに機器を増やす必要はありません。
- 状態監視の入力
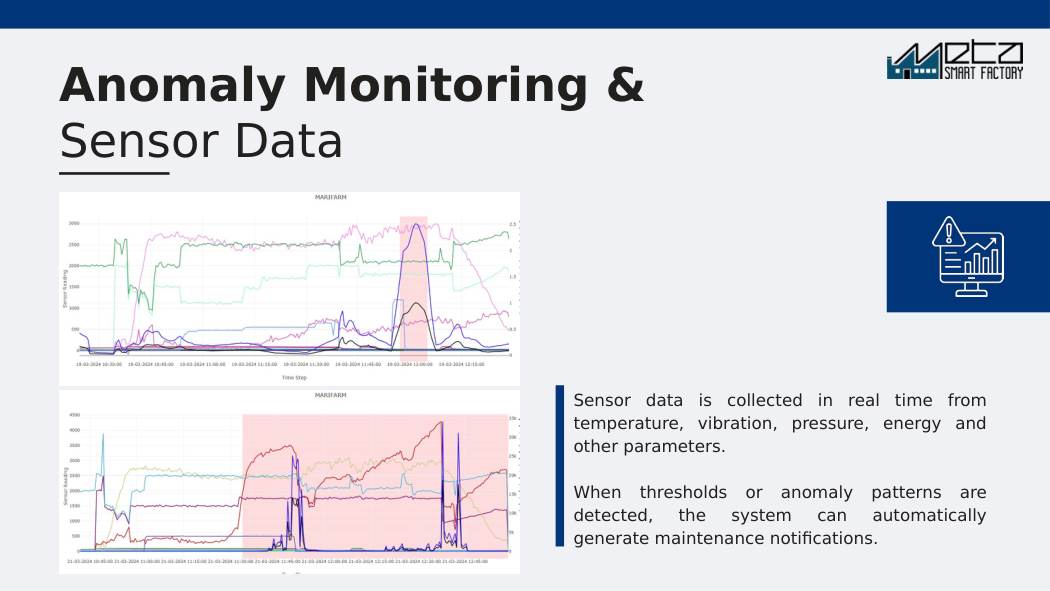
- 振動、温度、電流、サイクルカウントが典型的な入力です。iMeterクラスの電力アナライザーを設置している場合は、機械ごとの消費電力も入力に加わります。
- PLCを持たない機械
- META Smart I/Oモジュールを、既にある接点信号(運転接点、サイクル出力、アラームリレー)に結線します。機械側の制御プログラムには手を入れません。
- 連携
- MESに記録された停止理由から保全通知が自動作成され、APSは合意した保全枠をスケジュール上の制約として受け取ります。いずれもなしで単独運用できます。
- 計画の起動条件
- カレンダー日付(月次・年次)、稼働時間、生産数。前倒し・後ろ倒しのシフト係数と複数サイクルのスケジューリングに対応します。
- 導入形態
- マネージドSaaS、専用のシングルテナント環境、完全オンプレミスのいずれか。プラットフォームの他モジュールと同じ選択肢です。
- 技術者の利用端末
- 作業指示、チェックリスト、機械履歴をブラウザ、スマートフォン、タブレット、MSFタッチパネルで利用できます。オペレーターは機械のHMIから通知を上げられます。
プラットフォームの実際の画面
よくあるご質問
予知保全にはどのようなデータが必要ですか?
典型的な入力データは、META Smart I/Oデバイスまたは既存のPLCからのセンサーデータで、振動、温度、電流、サイクルカウントなどです。
技術者はモバイル端末で使用できますか?
はい、作業指示、チェックリスト、機械履歴はスマートフォン、タブレット、MSFパネルで利用できます。
MESの停止データと連携しますか?
はい。MESに記録された停止理由から、保全通知が自動的に作成されます。
センサーを付けていない段階でも保全管理システムは使えますか?
日付基準・カウンター基準の予防保全計画、作業指示、スペアパーツの引当、機械履歴は、すべて記録だけで回りますので、センサー入力は一切不要です。最初の数か月で故障コード、計画遵守率、停止履歴が貯まり、これが後から予知保全を入れたときに効果を判定する基準にもなります。自社の突発停止を12か月分きちんと分類して初めて、どの設備に加速度センサーを付ける価値があるのかが見えてきます。
予知保全では検知できない故障にはどんなものがありますか?
徐々に劣化せず、測定できる予兆も出さずに壊れるものです。制御基板、I/Oカード、多くのオンオフ式センサーはほぼランダムに故障しますし、衝突、段取りミス、オペレーターによる破損は進行するプロセスとは違う単発の事象です。安全弁やインターロックのような保護機器は、守るべき事象が起きるまで何の信号も出しませんので、一定間隔の機能試験で確認します。振動や電流では回転機械の機械的摩耗はよく見えますが、これらのモードはまったく見えません。
予知保全を始めるには故障履歴は何年分必要ですか?
モデルありきの提案が前提にするほどは要りません。最初に役に立つしきい値は、履歴データがなくても工学から決められるからです。軸受の欠陥周波数は幾何形状と軸回転数から、フィルタは差圧から、温度は同じ負荷におけるその機械自身の平常値からの上昇で見ます。異常検知には、製品・速度・シフトによる正常なばらつきを覆うだけの正常運転データが必要です。余寿命(RUL)推定には故障まで走らせた実例が必要ですが、これは多くの工場にそもそもありません。
CMMSを最新の状態に保つのにどれくらい工数がかかりますか?
保全側に専任の担当者を立てる前提で見てください。重いのは立ち上げ時に集中します。設備階層、実態に合った予防保全計画、そして一度合意して決める故障コード体系です。稼働後の定常業務は、アラートの一次判定と、構造化された所見・使用部品・カウンター値を入れて作業指示をクローズすることです。アラートの量は一人が実際に調べきれる範囲に調整してください。そうしないと、そのうち誰も開かなくなります。
MTBFとMTTRはどうやって計算しますか?
MTBFは稼働時間を故障件数で割った値、MTTRは総修理時間を修理件数で割った値で、いずれも作業指示の項目、つまり通知時刻、修理開始、修理完了から組み立てます。稼働時間計やMESの稼働信号がないと故障と故障の間のカレンダー時間しか取れませんので、あまり動いていない設備ほどMTBFが良く見えてしまいます。修理時間も、通知起点(待ち時間と部品調達を含む)か、修理開始起点(実作業時間)かで意味が変わります。
保全モジュールを使うにはMESとAPSも導入が必要ですか?
いいえ、単独で動きます。オペレーターはHMIまたはブラウザから通知を上げられますし、保全計画、作業指示、スペアパーツまわりは他に何も入れる必要がありません。APSが加わると、合意した保全枠がスケジュール上の制約として計画担当者に届くようになり、現場の立ち話で決めた枠が忘れられることもなくなります。無ければ生産側と手作業で枠を握ることになりますが、多くの工場はそこから始めますし、そのまま続けても不都合はありません。
予知保全を導入すればスペアパーツの在庫は減らせますか?
それ単独で減ることはまずありません。予兆が役に立つのは、その部品の調達リードタイムを安定して上回って出る場合だけで、故障時期が読めないことは安全在庫を持つ理由の一つにすぎません。リードタイムのばらつき、最小発注数量、一つの品番が複数の設備を兼ねていることは、どれも残ります。本モジュールは作業指示に対して部品を引き当て、在庫が足りなければ発注を起こします。まず予兆を計画停止の枠に変えて、一年分の実績が貯まってから在庫水準を見直してください。
その他の記事
関連製品
貴社工場の可能性をご覧になりませんか?
無料デモと貴社専用のPoCプランをご提供します。