
Logiciel de GMAO industrielle (CMMS)
Prédisez les pannes avant qu’elles n’arrêtent votre production
MSF Maintenance, logiciel de GMAO industrielle, combine plans préventifs et maintenance prédictive basée sur capteurs. Moins de pannes, une durée de vie machine allongée et des interventions qui s’insèrent dans le plan de production.
Demander une démoLancer un PoCQu’est-ce qu’une GMAO (gestion de maintenance assistée par ordinateur) ?
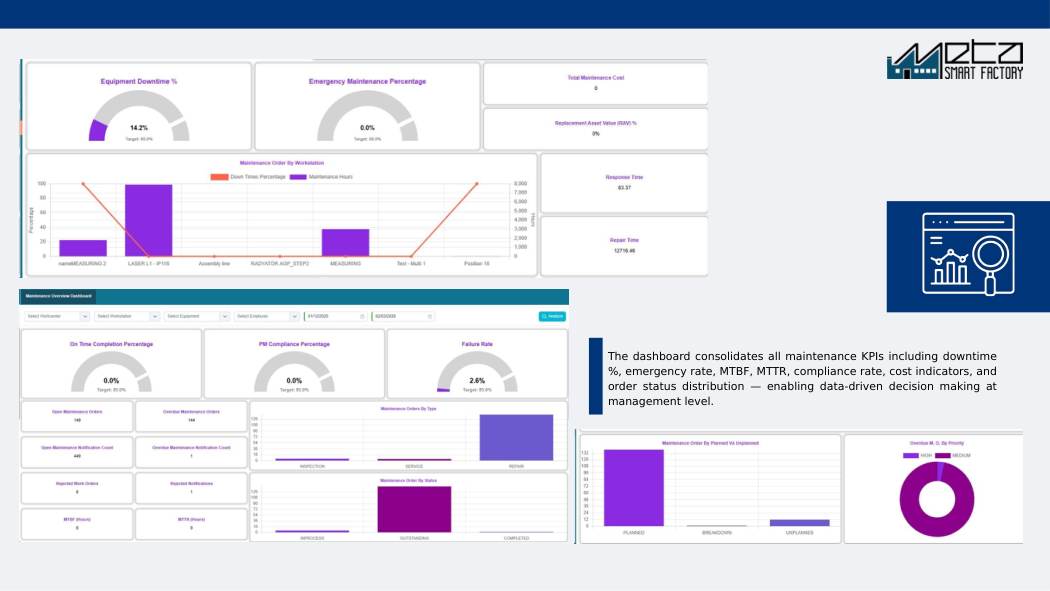
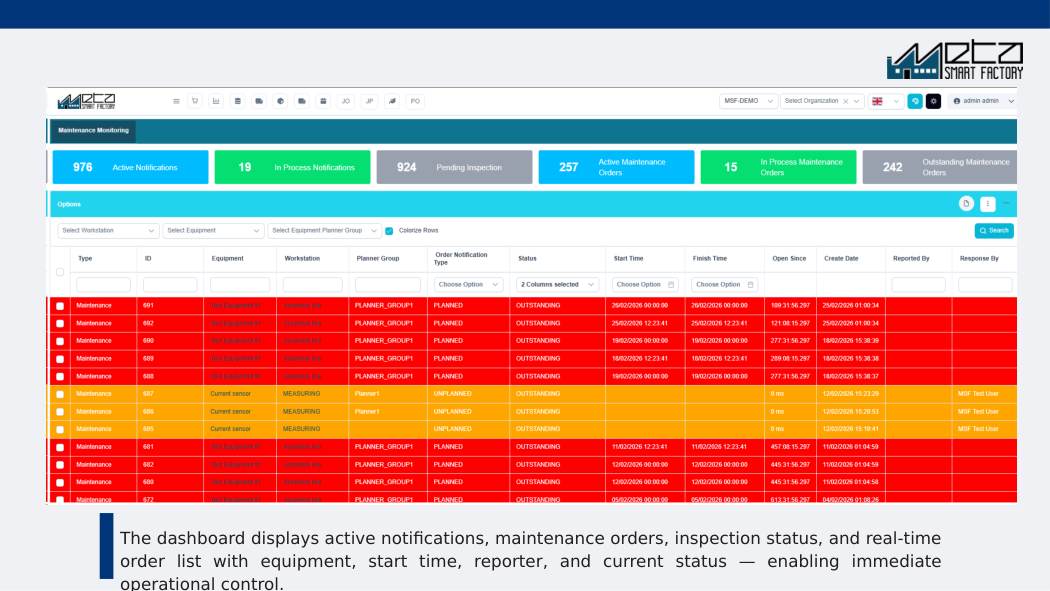
Une GMAO planifie, affecte et enregistre les interventions sur les équipements de production, du préventif au dépannage. Le module Maintenance de Meta Smart Factory associe des plans préventifs déclenchés par date, heures de fonctionnement ou quantités produites à une maintenance prédictive sur capteurs, envoie les ordres de travail sur mobile, suit MTBF et MTTR par machine et cale les fenêtres de maintenance dans le planning APS.
Fonctionnalités clés
Évaluations et défis
En un coup d’œil
Caractéristiques techniques
- Pilotes automates
- Par la couche de connectivité MSF : pilotes natifs Siemens S7comm/S7-Light, Rockwell AB-ETH, Logix, DF1, Schneider UMAS, Beckhoff ADS, Mitsubishi MC, Omron FINS, Delta DVP, Keyence KV, WAGO.
- Protocoles ouverts
- OPC UA, Modbus TCP et RTU, EtherNet/IP et MQTT, y compris la lecture d’un serveur OPC UA ou DA existant, pour n’ajouter aucun équipement sur le réseau de commande.
- Entrées de surveillance
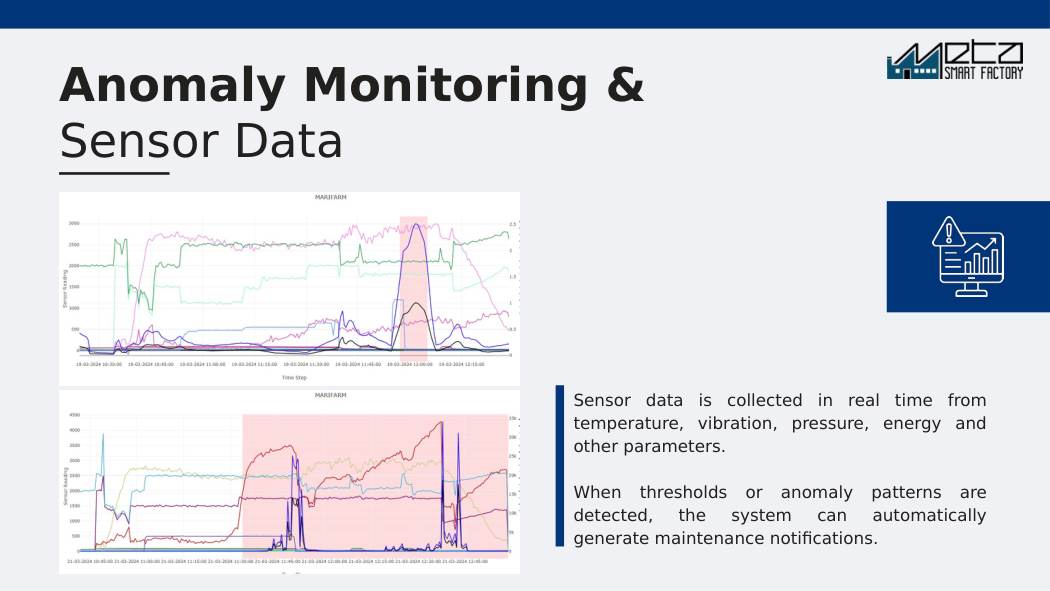
- Vibration, température, courant et comptage de cycles sont les entrées typiques ; là où des analyseurs d’énergie de classe iMeter sont installés, la puissance par machine en devient une de plus.
- Machines sans automate
- Les modules META Smart I/O se raccordent aux signaux tout ou rien qui existent déjà (contact de marche, sortie de cycle, relais d’alarme) sans toucher au programme de commande de la machine.
- Intégrations
- Les motifs d’arrêt du MES créent automatiquement des signalements de maintenance ; l’APS reprend les fenêtres de maintenance convenues comme contraintes d’ordonnancement ; fonctionne en autonome sans l’un ni l’autre.
- Déclencheurs de plan
- Dates calendaires (mensuelles, annuelles), heures de fonctionnement et quantités produites, avec facteurs d’anticipation et de retard et planification multi-cycles.
- Déploiement
- SaaS infogéré, environnement dédié en instance unique ou entièrement on-premise : le même choix que pour le reste de la plateforme.
- Postes techniciens
- Ordres de travail, checklists et historique machine dans un navigateur, sur téléphones et tablettes et sur les panneaux tactiles MSF ; les opérateurs créent leurs signalements depuis l’IHM machine.
Depuis la plateforme : écrans réels
Questions fréquentes
De quelles données la maintenance prédictive a-t-elle besoin ?
Des données de capteurs issues des boîtiers META Smart I/O ou des automates existants. Vibration, température, courant et comptage de cycles sont les entrées typiques.
Les techniciens peuvent-ils l’utiliser sur mobile ?
Oui, ordres de travail, checklists et historique machine sont disponibles sur téléphones, tablettes et panneaux MSF.
Fonctionne-t-il avec les données d’arrêt du MES ?
Oui. Les motifs d’arrêt enregistrés dans le MES créent automatiquement des signalements de maintenance.
À quoi sert le module de maintenance tant qu’aucun capteur n’est raccordé ?
Les plans préventifs calendaires ou sur compteur, les ordres de travail, la réservation de pièces détachées et l’historique machine fonctionnent uniquement sur des enregistrements, sans aucune entrée capteur. Les premiers mois vous donnent une codification des défaillances, un taux de conformité des plans et un historique d’arrêts, qui sert aussi de référence pour juger plus tard la surveillance conditionnelle. C’est en classant douze mois de vos propres arrêts non planifiés que vous saurez quels équipements justifient un accéléromètre.
Quelles pannes la maintenance prédictive ne détecte-t-elle pas ?
Tout ce qui lâche sans dégradation progressive et mesurable. Les cartes de commande, les cartes d’entrées/sorties et la plupart des capteurs tout ou rien tombent en panne de façon quasi aléatoire. Quant aux collisions, aux erreurs de réglage et aux dégâts liés à une fausse manœuvre, ce sont des événements ponctuels. Un organe de sécurité comme une soupape de sûreté ou un interverrouillage n’émet rien jusqu’à l’événement qu’il protège : il se teste périodiquement, il ne se surveille pas. La vibration et le courant lisent bien l’usure mécanique des organes tournants, et pas du tout ces modes-là.
Combien d’historique de pannes faut-il avant que la maintenance prédictive serve à quelque chose ?
Moins qu’une offre centrée sur les modèles ne le laisse croire, parce que les premiers seuils utiles viennent de l’ingénierie et non de l’historique : fréquences caractéristiques de défaut de roulement déduites de la géométrie et de la vitesse de rotation, perte de charge sur un filtre, élévation de température au-dessus de la normale de la machine à charge équivalente. La détection d’anomalies demande assez de fonctionnement sain pour couvrir la variabilité normale de produit, de cadence et d’équipe. L’estimation de durée de vie résiduelle, elle, exige des cas allés jusqu’à la casse, que la plupart des usines n’ont tout simplement pas.
Quelle charge de travail représente la tenue à jour d’une GMAO ?
Prévoyez un responsable nommé côté maintenance plutôt qu’une fraction de la semaine de tout le monde. Le gros de l’effort est en amont : arborescence des équipements, plans préventifs conformes à ce que vous faites réellement, et une codification des défaillances arrêtée une bonne fois. Après la mise en service, le récurrent consiste à trier les alertes et à clôturer les ordres avec un constat structuré, les pièces consommées et les relevés de compteur. Calibrez le volume d’alertes sur ce qu’une personne peut réellement investiguer, sinon plus personne ne les ouvre.
Comment se calculent le MTBF et le MTTR ?
Le MTBF est le temps de fonctionnement divisé par le nombre de défaillances, le MTTR le temps total de réparation divisé par le nombre d’interventions, les deux reconstitués depuis les champs des ordres de travail : heure du signalement, début et fin d’intervention. Sans compteur horaire ni signal de marche venu du MES, seul le temps calendaire entre défaillances est disponible, et un équipement peu sollicité embellit donc son propre MTBF. Un temps de réparation ne veut pas dire la même chose compté depuis le signalement, qui inclut l’attente et l’approvisionnement des pièces, ou depuis le début d’intervention, qui est le temps d’intervention effectif.
Faut-il un MES et un APS pour utiliser le module de maintenance ?
Non, il fonctionne en autonome. Les opérateurs créent leurs signalements depuis une IHM ou un navigateur, et la partie plans, ordres de travail et pièces détachées n’a besoin de rien d’autre. Ce qu’apporte l’APS, c’est qu’une fenêtre de maintenance convenue arrive au planificateur comme une contrainte d’ordonnancement. Plus de discussion de couloir que quelqu’un oublie. Sans lui, vous négociez les fenêtres avec la production à la main, ce qui est le point de départ de beaucoup d’usines et une situation où l’on peut très bien rester.
La maintenance prédictive permet-elle de réduire le stock de pièces détachées ?
Rarement à elle seule. Un préavis n’aide que s’il dépasse de façon fiable le délai d’approvisionnement du fournisseur pour cette référence, et l’incertitude sur la date de défaillance n’est qu’une des raisons d’avoir un stock de sécurité : variabilité des délais, quantités minimales de commande et une même référence couvrant plusieurs équipements restent là. Le module réserve les pièces sur l’ordre de travail et déclenche un achat en cas de rupture. Convertissez d’abord les préavis en fenêtres planifiées, puis rediscutez des niveaux de stock après un an de faits.
Autres articles
Produits associés
Prêt à voir le potentiel de votre usine ?
Obtenez une démo gratuite et un plan de PoC sur mesure.