
Software GMAO de mantenimiento industrial (CMMS)
Prediga las averías antes de que paren su producción
MSF Mantenimiento, el software GMAO para planta, combina planes preventivos con mantenimiento predictivo basado en sensores. Menos averías, mayor vida útil de las máquinas y trabajos de mantenimiento que encajan en el plan de producción.
Solicitar demoIniciar PoC¿Qué es un software de gestión de mantenimiento (GMAO)?
Un software de gestión de mantenimiento (GMAO) planifica, asigna y registra el mantenimiento de los equipos de producción, desde el preventivo hasta las averías. El GMAO de Meta Smart Factory combina planes preventivos por fecha, horas de uso o unidades producidas con mantenimiento predictivo por sensores, envía órdenes al móvil del técnico, mide MTBF y MTTR por máquina y encaja las paradas de mantenimiento en el programa APS.
Funciones clave
Evaluaciones y retos
De un vistazo
Especificaciones técnicas
- Controladores de PLC
- A través de la capa de conectividad de MSF: nativos Siemens S7comm/S7-Light, Rockwell AB-ETH, Logix, DF1, Schneider UMAS, Beckhoff ADS, Mitsubishi MC, Omron FINS, Delta DVP, Keyence KV y WAGO.
- Protocolos abiertos
- OPC UA, Modbus TCP y RTU, EtherNet/IP y MQTT, incluida la lectura de un servidor OPC UA o DA ya existente, de modo que no se añade ningún dispositivo a la red de control.
- Entradas de condición
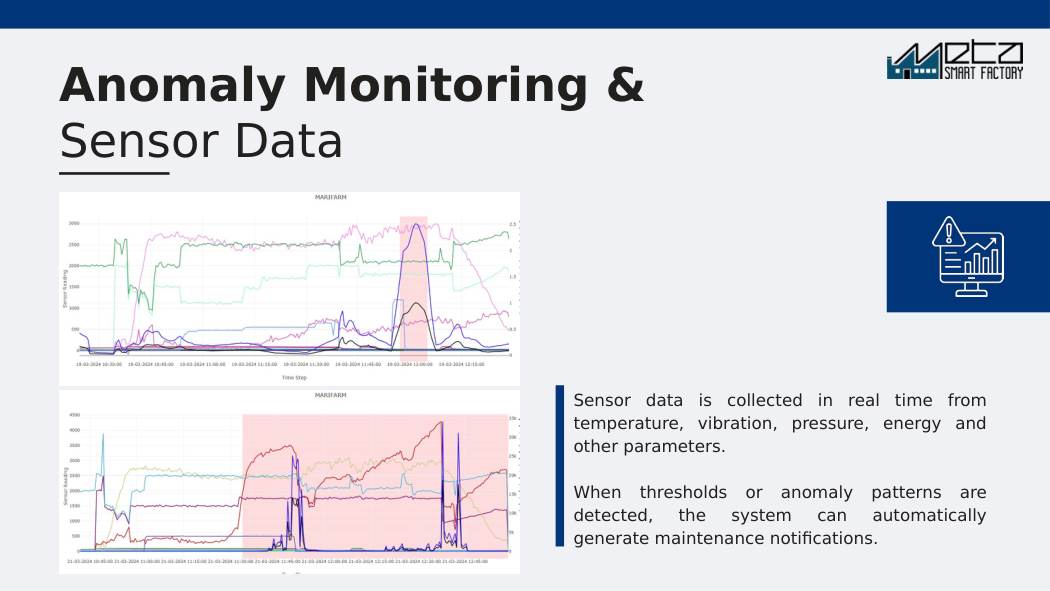
- Vibración, temperatura, corriente y conteo de ciclos son las entradas habituales; donde hay instalados analizadores de energía tipo iMeter, la potencia por máquina se suma a ellas.
- Máquinas sin PLC
- Los módulos META Smart I/O se cablean a las señales discretas que ya existen (contacto de marcha, salida de ciclo, relé de alarma) sin tocar el programa de control de la máquina.
- Integraciones
- Las causas de parada del MES generan avisos de mantenimiento automáticamente; el APS toma las ventanas de mantenimiento acordadas como restricción de programación; funciona de forma independiente sin ninguno de los dos.
- Disparadores de plan
- Fechas de calendario (mensual, anual), horas de funcionamiento y unidades producidas, con factores de adelanto/retraso y programación multiciclo.
- Despliegue
- SaaS gestionado, un entorno dedicado single-tenant o íntegramente on-premise: la misma elección que en el resto de la plataforma.
- Puestos de los técnicos
- Órdenes de trabajo, listas de verificación e historial de máquina en el navegador, en teléfonos y tablets y en los paneles táctiles de MSF; los operarios generan avisos desde el HMI de la máquina.
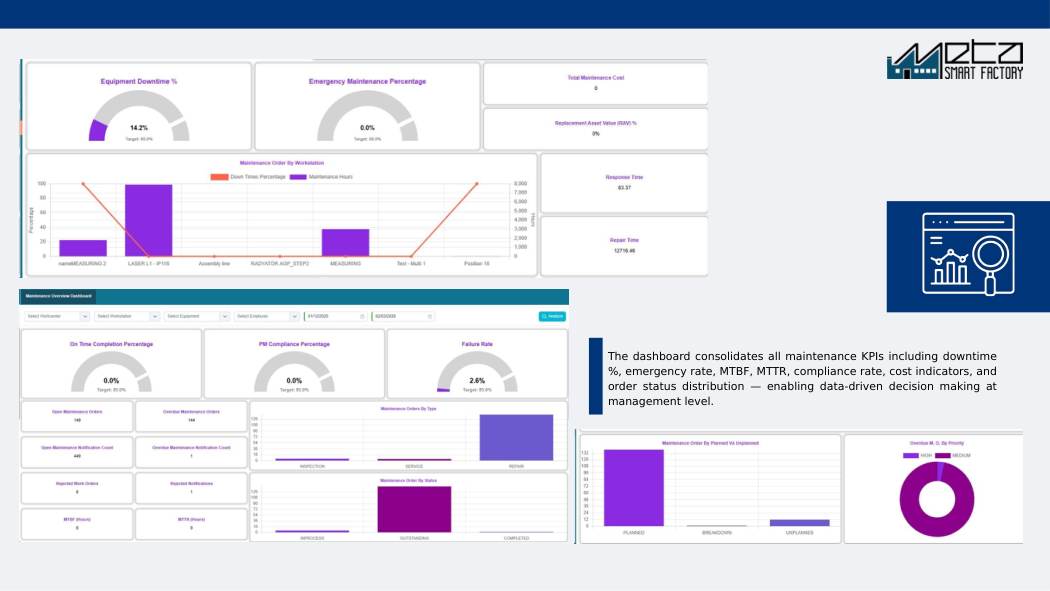
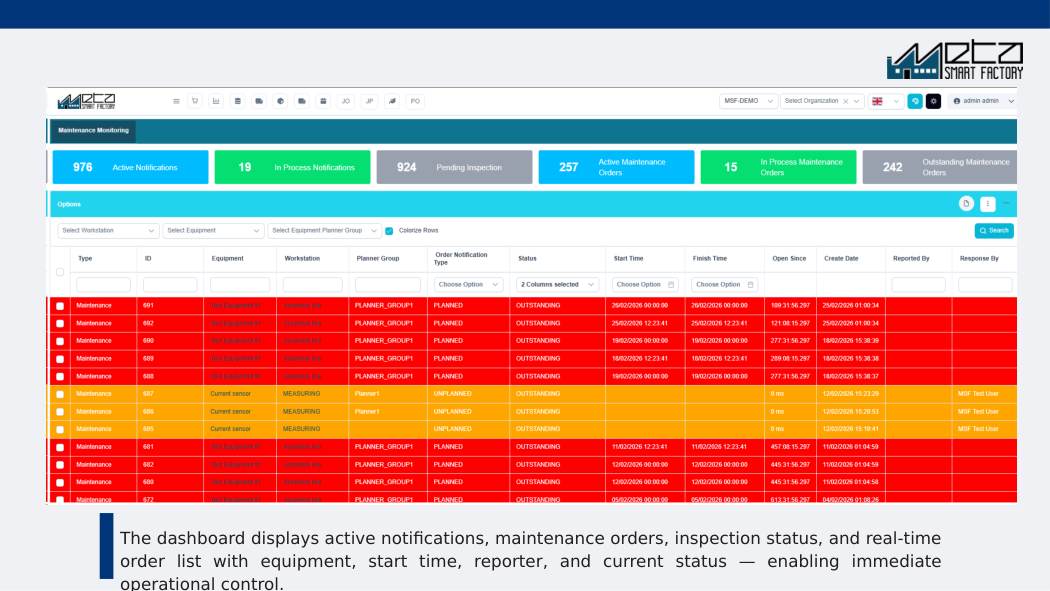
Desde la plataforma: pantallas reales
Preguntas frecuentes
¿Qué datos necesita el mantenimiento predictivo?
Datos de sensores de los dispositivos META Smart I/O o de los PLC existentes. Vibración, temperatura, corriente y conteo de ciclos son entradas habituales.
¿Pueden los técnicos usarlo en el móvil?
Sí, las órdenes de trabajo, listas de verificación e historial de máquina están disponibles en teléfonos, tablets y paneles MSF.
¿Funciona con los datos de paradas del MES?
Sí. Las causas de parada registradas en el MES generan automáticamente avisos de mantenimiento.
¿Qué se puede hacer con el módulo de mantenimiento antes de conectar ningún sensor?
Los planes preventivos por fecha o por contador, las órdenes de trabajo, la reserva de repuestos y el historial de máquina funcionan solo con registros, sin ninguna entrada de sensor. Los primeros meses le dan codificación de averías, cumplimiento de planes e histórico de paradas, que además es la referencia contra la que se juzgará cualquier monitorización de condición posterior. Clasificar doce meses de sus propias paradas no programadas es lo que le dice en qué activos se justifica poner un acelerómetro.
¿Qué averías no detecta el mantenimiento predictivo?
Todo lo que falla sin un aviso progresivo y medible. Las tarjetas de control, las tarjetas de E/S y la mayoría de sensores discretos fallan de forma casi aleatoria, y las colisiones, los errores de preparación y los daños por manipulación son sucesos, no procesos. Un elemento de protección como una válvula de seguridad o un enclavamiento no emite nada hasta que llega el evento del que protege, así que se prueba periódicamente, no se monitoriza. La vibración y la corriente leen bien el desgaste mecánico de elementos rotativos y esos modos no los leen en absoluto.
¿Cuánto histórico de averías hace falta para que el mantenimiento predictivo sirva de algo?
Menos del que sugiere una propuesta centrada en modelos, porque los primeros umbrales útiles salen de la ingeniería y no del histórico: frecuencias de defecto de rodamiento a partir de la geometría y la velocidad de giro, una pérdida de carga en un filtro, una subida de temperatura por encima de lo normal de esa misma máquina al mismo régimen. La detección de anomalías necesita suficiente funcionamiento sano para cubrir la variación normal de producto, velocidad y turno. Las estimaciones de vida útil restante necesitan casos de funcionamiento hasta rotura que la mayoría de plantas sencillamente no tiene.
¿Cuánto trabajo cuesta mantener un GMAO al día?
Cuente con un responsable con nombre y apellidos en mantenimiento, no con un porcentaje de la semana de todos. La parte pesada está al principio: jerarquía de activos, planes preventivos que se correspondan con lo que realmente se hace y un esquema de codificación de averías acordado una vez. Tras la puesta en marcha, el trabajo recurrente es clasificar y priorizar los avisos y cerrar órdenes con hallazgos estructurados, piezas consumidas y lecturas de contador. Ajuste el volumen de alertas a lo que una persona pueda investigar de verdad, o las alertas dejarán de abrirse.
¿Cómo se calculan el MTBF y el MTTR?
El MTBF es el tiempo de funcionamiento dividido entre el número de averías y el MTTR es el tiempo total de reparación dividido entre el número de reparaciones, ambos construidos con campos de la orden de trabajo: hora del aviso, inicio y fin de la reparación. Sin un contador horario o una señal de marcha desde el MES solo se dispone del tiempo de calendario entre averías, así que un activo parado se infla su propio MTBF. Un dato de reparación también significa cosas distintas si se cuenta desde el aviso, que incluye esperas y piezas, o desde el inicio de la intervención, que es el tiempo efectivo con las manos en la máquina.
¿Hay que tener MES y APS para usar el módulo de mantenimiento?
No, funciona de forma independiente. Los operarios generan avisos desde un HMI o desde el navegador, y la parte de planes, órdenes de trabajo y repuestos no necesita nada más instalado. Lo que aporta el APS es que una ventana de mantenimiento acordada le llegue al planificador como una restricción de programación y no como una conversación de pasillo que alguien olvida. Sin él, las ventanas se acuerdan con producción a mano, que es como empieza mucha planta y un sitio razonable donde quedarse.
¿El mantenimiento predictivo permite reducir el stock de repuestos?
Pocas veces por sí solo. Un aviso solo sirve si supera con fiabilidad el plazo de entrega del proveedor de esa pieza, y la incertidumbre sobre cuándo falla algo es solo una de las razones por las que existe el stock de seguridad: la variabilidad del plazo de entrega, los lotes mínimos de pedido y una misma referencia cubriendo varios activos siguen ahí. El módulo reserva las piezas contra la orden de trabajo y lanza una compra si no hay stock. Convierta primero los avisos en ventanas planificadas y revise los niveles de stock después de un año de evidencia.
Más artículos
Productos relacionados
¿Listo para ver el potencial de su fábrica?
Obtenga una demo gratuita y un plan de PoC a medida.