
System Zarządzania Utrzymaniem Ruchu (CMMS)
Przewiduj awarie, zanim zatrzymają produkcję
MSF Maintenance, system utrzymania ruchu (CMMS), łączy harmonogramy prewencyjne z predykcyjnym utrzymaniem opartym na czujnikach. Mniej awarii, dłuższa żywotność maszyn i prace utrzymaniowe wpasowane w plan produkcji.
Poproś o demoRozpocznij PoCCzym jest system CMMS do zarządzania utrzymaniem ruchu?
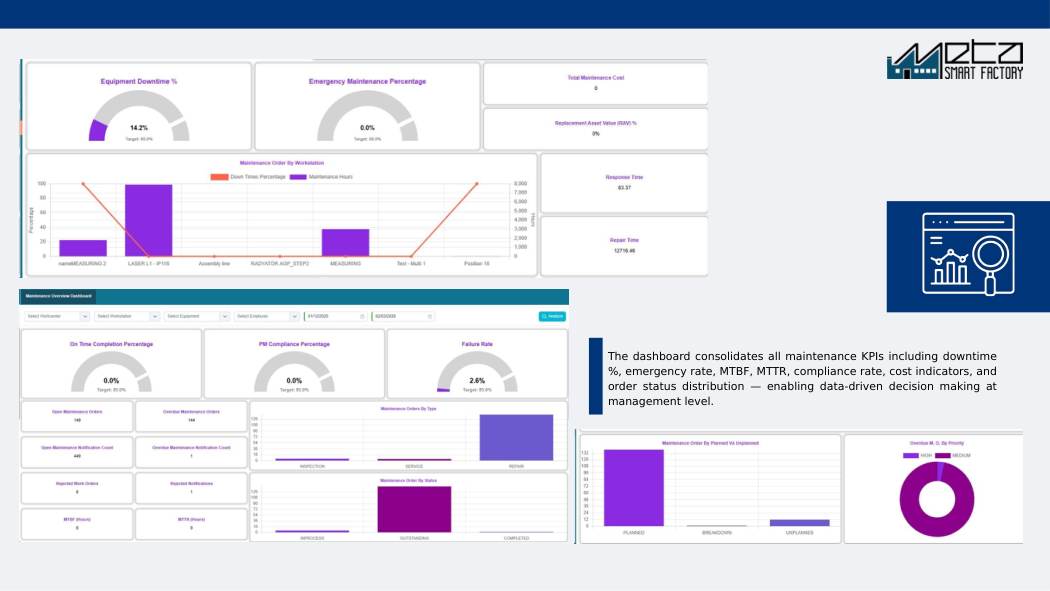
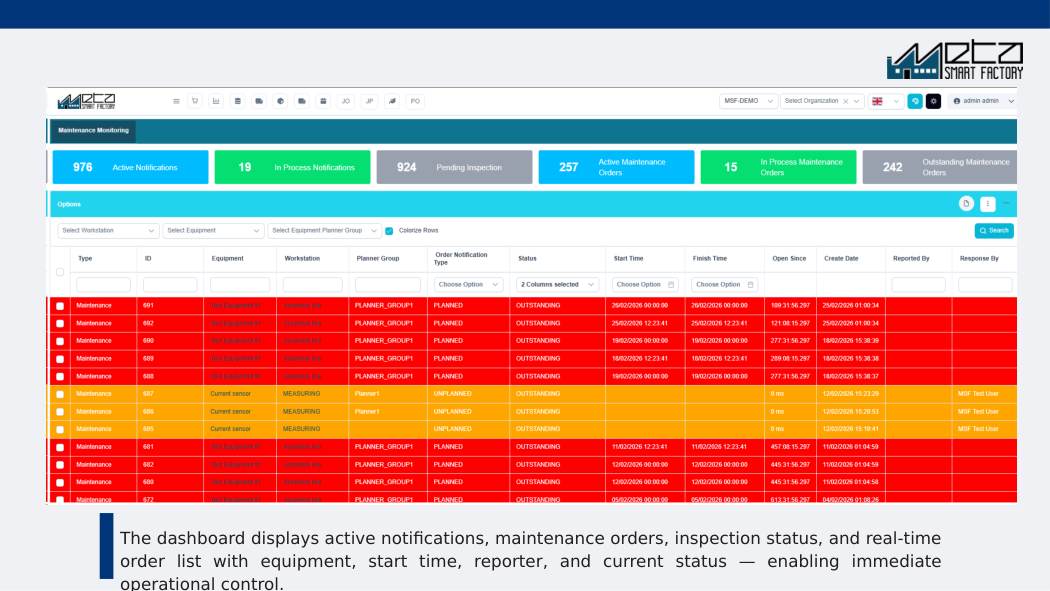
System zarządzania utrzymaniem ruchu (CMMS) planuje, przydziela i rejestruje prace utrzymaniowe przy urządzeniach produkcyjnych, od harmonogramów prewencyjnych po naprawy awaryjne. Moduł utrzymania ruchu firmy Meta Smart Factory łączy plany prewencyjne uruchamiane według daty, motogodzin lub liczby sztuk z predykcyjnym utrzymaniem opartym na czujnikach, przekazuje technikom zlecenia na urządzenia mobilne, śledzi MTBF i MTTR dla każdej maszyny i wpisuje okna serwisowe bezpośrednio w harmonogram produkcji APS.
Kluczowe funkcje
Oceny i wyzwania
W skrócie
Dane techniczne
- Sterowniki PLC
- Poprzez warstwę łączności MSF: natywne Siemens S7comm/S7-Light, Rockwell AB-ETH, Logix, DF1, Schneider UMAS, Beckhoff ADS, Mitsubishi MC, Omron FINS, Delta DVP, Keyence KV, WAGO.
- Protokoły otwarte
- OPC UA, Modbus TCP i RTU, EtherNet/IP oraz MQTT, łącznie z odczytem istniejącego serwera OPC UA lub DA, dzięki czemu w sieci sterowania nie pojawia się żadne nowe urządzenie.
- Sygnały o stanie maszyny
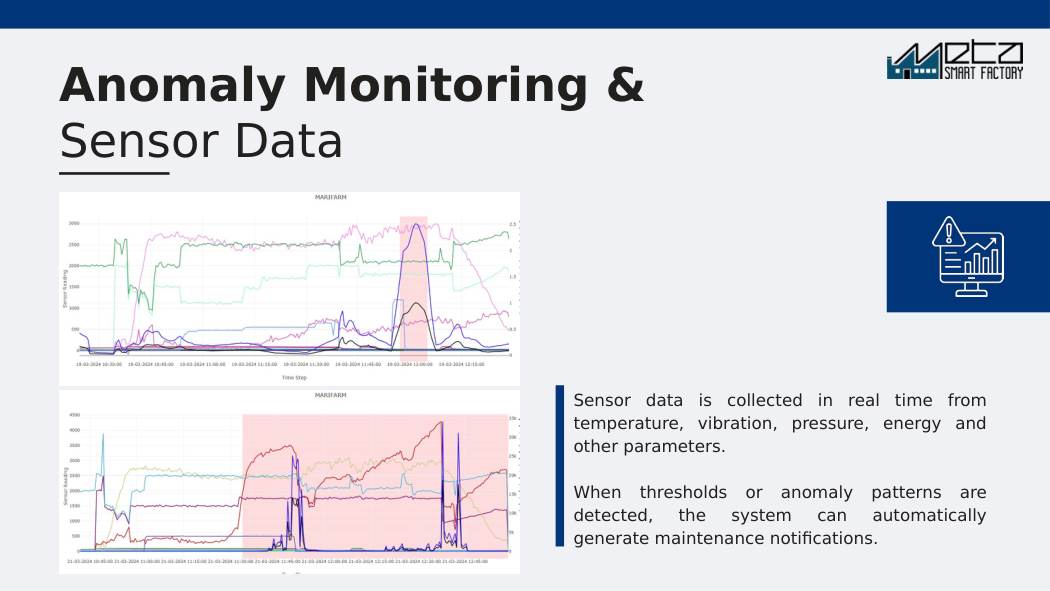
- Typowe dane wejściowe to drgania, temperatura, prąd i liczba cykli; tam, gdzie zainstalowano analizatory energii klasy iMeter, dochodzi moc pobierana przez pojedynczą maszynę.
- Maszyny bez sterownika PLC
- Moduły META Smart I/O wpinają się w sygnały dwustanowe, które już są na maszynie (styk pracy, wyjście cyklu, przekaźnik alarmu), bez ingerencji w program sterujący.
- Integracje
- Przyczyny przestojów z MES automatycznie tworzą zgłoszenia serwisowe; APS przyjmuje uzgodnione okna serwisowe jako ograniczenie w harmonogramie; moduł działa też samodzielnie, bez obu.
- Wyzwalacze planów
- Daty kalendarzowe (miesięczne, roczne), godziny pracy i liczba wyprodukowanych sztuk, ze współczynnikami przesunięcia w przód i w tył oraz harmonogramowaniem wielocyklicznym.
- Wdrożenie
- Zarządzany SaaS, dedykowane środowisko single-tenant albo w pełni on-premise: ten sam wybór co dla reszty platformy.
- Stanowiska techników
- Zlecenia, listy kontrolne i historia maszyn w przeglądarce, na telefonach i tabletach oraz na panelach dotykowych MSF; operatorzy wystawiają zgłoszenia z panelu HMI maszyny.
Z platformy: prawdziwe ekrany
Najczęstsze pytania
Jakich danych potrzebuje utrzymanie predykcyjne?
Danych z czujników pochodzących z urządzeń META Smart I/O lub istniejących sterowników PLC. Typowe dane wejściowe to drgania, temperatura, prąd i liczba cykli.
Czy technicy mogą korzystać z systemu na urządzeniach mobilnych?
Tak, zlecenia, listy kontrolne i historia maszyn są dostępne na telefonach, tabletach i panelach MSF.
Czy współpracuje z danymi o przestojach z MES?
Tak. Przyczyny przestojów zarejestrowane w MES automatycznie tworzą zgłoszenia serwisowe.
Co daje system utrzymania ruchu, zanim podłączymy jakiekolwiek czujniki?
Plany prewencyjne oparte na datach lub licznikach, zlecenia serwisowe, rezerwacje części zamiennych i historia maszyn działają wyłącznie na zapisach, bez jednego sygnału z czujnika. Pierwsze miesiące dają kodowanie awarii, wskaźnik zgodności z planem i historię przestojów, czyli punkt odniesienia, wobec którego ocenia się potem każdy monitoring stanu. Dopiero sklasyfikowanie dwunastu miesięcy własnych postojów nieplanowanych pokazuje, na których maszynach akcelerometr ma sens.
Jakich awarii utrzymanie predykcyjne nie wykryje?
Żadnej, która następuje bez narastającego, mierzalnego objawu. Sterowniki, karty I/O i większość czujników dwustanowych psują się niemal losowo, a kolizje, błędy przezbrojenia i uszkodzenia od operatora są pojedynczymi zdarzeniami, które nie narastają stopniowo. Element zabezpieczający, na przykład zawór bezpieczeństwa albo wyłącznik krańcowy blokady, nie wysyła żadnego sygnału aż do chwili, przed którą ma chronić, więc monitorowanie nic tu nie da i testuje się go w stałych odstępach. Drgania i prąd dobrze opisują zużycie mechaniczne elementów wirujących, a tych mechanizmów nie opisują wcale.
Ile historii awarii trzeba mieć, żeby utrzymanie predykcyjne miało sens?
Mniej, niż sugeruje oferta budowana wokół modelu, bo pierwsze użyteczne progi biorą się z wiedzy inżynierskiej i historia nie jest do nich potrzebna: częstotliwości defektów łożyska z geometrii i prędkości wału, spadek ciśnienia na filtrze, przyrost temperatury ponad normę tej maszyny przy tym samym obciążeniu. Wykrywanie anomalii wymaga tylu godzin zdrowej pracy, żeby objąć normalną zmienność wyrobu, prędkości i zmiany. Szacowanie pozostałego czasu życia wymaga przebiegów aż do awarii, których w większości zakładów po prostu nie ma.
Ile pracy kosztuje utrzymanie danych w CMMS na bieżąco?
Zaplanuj imiennie wskazanego właściciela po stronie utrzymania ruchu. Ułamek etatu wszystkich naraz się nie sprawdzi. Najcięższa część jest na starcie: struktura obiektów technicznych, plany prewencyjne zgodne z tym, co naprawdę robicie, i raz uzgodniony schemat kodowania awarii. Po uruchomieniu praca bieżąca to selekcja alarmów i zamykanie zleceń z ustrukturyzowanym opisem usterki, zużytymi częściami i odczytami liczników. Liczbę alarmów dobierz do tego, ile jedna osoba realnie zbada, inaczej po pewnym czasie nikt nie będzie ich otwierał.
Jak liczone są MTBF i MTTR?
MTBF to czas pracy podzielony przez liczbę awarii, MTTR to łączny czas napraw podzielony przez liczbę napraw, oba liczone z pól zlecenia: czas zgłoszenia, rozpoczęcie i zakończenie naprawy. Bez licznika godzin pracy lub sygnału pracy z MES dostępny jest tylko czas kalendarzowy między awariami, więc mało obciążona maszyna sama sobie zawyża MTBF. Czas naprawy też znaczy co innego liczony od zgłoszenia, bo obejmuje oczekiwanie i części, a co innego od rozpoczęcia naprawy, bo to czysty czas pracy z kluczem.
Czy moduł utrzymania ruchu wymaga wdrożonego MES i APS?
Nie, działa samodzielnie. Operatorzy wystawiają zgłoszenia z panelu HMI albo z przeglądarki, a plany, zlecenia i część magazynowa nie potrzebują niczego więcej. APS dokłada to, że uzgodnione okno serwisowe trafia do planisty jako ograniczenie w harmonogramie. Nie zostaje rozmową na korytarzu, o której ktoś zapomni. Bez tego okna uzgadniacie z produkcją ręcznie. Tak zaczyna wiele zakładów i przy tym można spokojnie zostać.
Czy utrzymanie predykcyjne pozwoli zmniejszyć zapas części zamiennych?
Rzadko samo z siebie. Ostrzeżenie pomaga tylko wtedy, gdy powtarzalnie wyprzedza czas dostawy danej części, a nieznany moment awarii to jedna z kilku przyczyn istnienia zapasu bezpieczeństwa: zmienność terminów dostaw, minimalne wielkości zamówienia i jeden indeks obsługujący kilka maszyn zostają na miejscu. Moduł rezerwuje części pod zlecenie i uruchamia zamówienie zakupu, gdy brakuje zapasu. Najpierw zamieńcie ostrzeżenia na planowane okna serwisowe, a do poziomów zapasu wróćcie po roku zebranych danych.
Więcej artykułów
Powiązane produkty
Gotowy zobaczyć potencjał swojej fabryki?
Otrzymaj bezpłatne demo i plan PoC dopasowany do Twojej produkcji.