
Módulo de Gestión Energética
Vea, entienda y reduzca cada kilovatio-hora
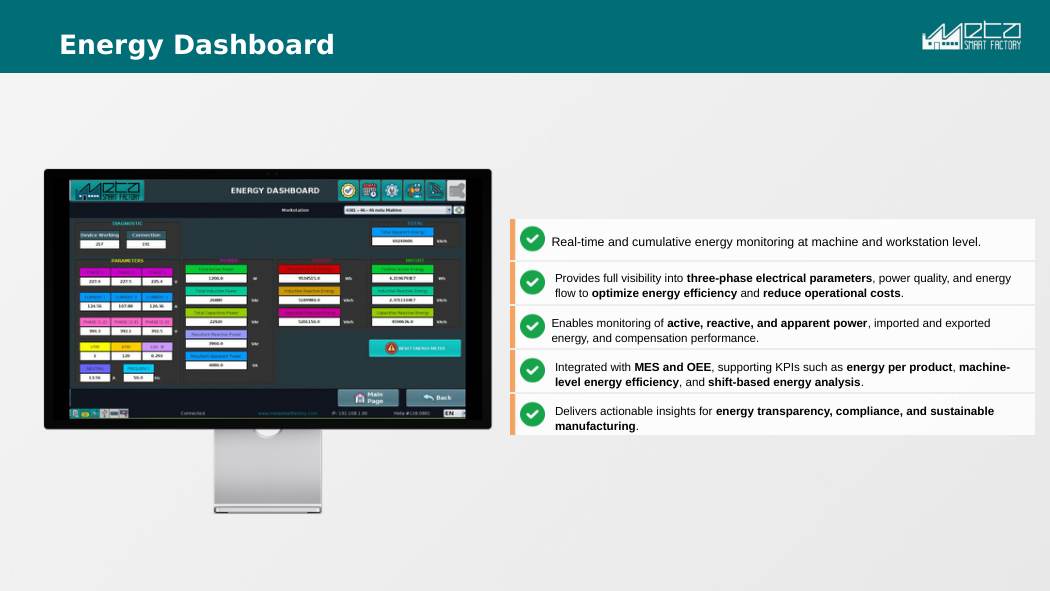
El módulo de energía de MSF ofrece monitorización energética en tiempo real y acumulada a nivel de máquina y puesto. Se integra con MES y OEE para que por fin conozca su coste energético por producto, máquina y turno. Visibilidad total de parámetros trifásicos, calidad de red y flujos de energía.
Solicitar demoIniciar PoC¿Qué es un software de gestión energética para fábricas?
Un software de gestión energética para fábricas mide el consumo eléctrico para saber adónde va la energía y cuánto cuesta. El Módulo de Energía de Meta Smart Factory monitoriza en tiempo real potencia, factor de potencia y corrientes de fase por máquina y puesto, y con los datos del MES calcula la energía por producto, orden de trabajo y turno: evidencia para ISO 50001 y la huella de carbono.
Funciones clave
Evaluaciones y retos
De un vistazo
Especificaciones técnicas
- Hardware de medida
- Analizadores de energía IIoT de MSF por máquina o cuadro: iMeter6 en clase 0.2S (IEC 62053-22), PMC 53A-E en clase 0.5S y contadores LoRaWAN donde tirar cable no sea práctico.
- Protocolos de los contadores
- Modbus TCP y Modbus RTU, y MQTT cuando el equipo lo soporta; los contadores de terceros ya instalados se integran por Modbus o MQTT y no hace falta sustituirlos.
- Parámetros medidos
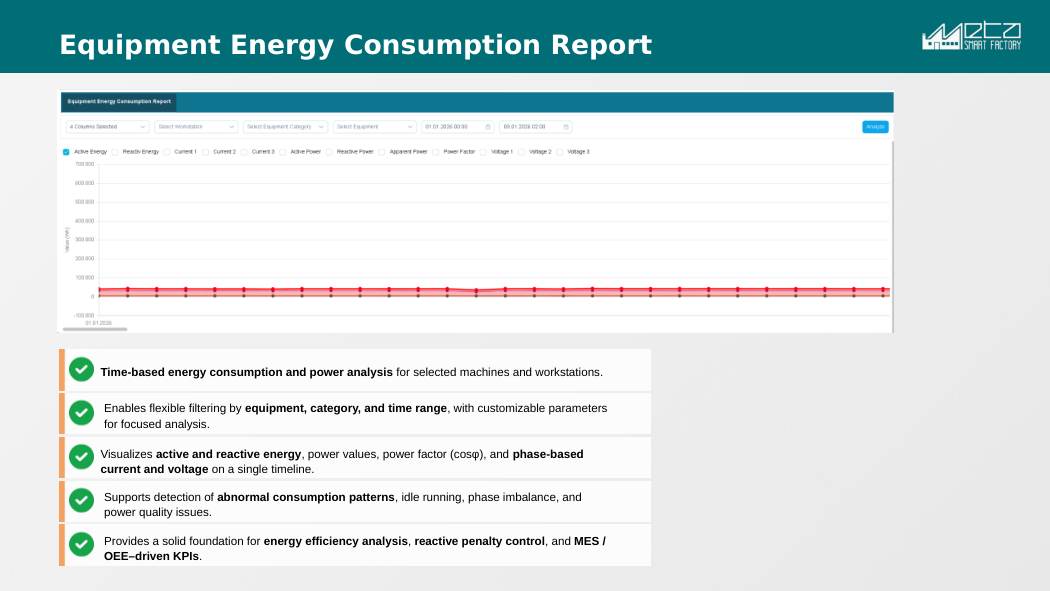
- Potencia activa, reactiva y aparente, energía importada y exportada, factor de potencia (cosφ) y corrientes y tensiones por fase L1/L2/L3.
- Integración con el MES
- Nativa: la energía medida se imputa a la orden que el MES dice que estaba en curso en ese instante, lo que da la energía por orden de trabajo y por producto.
- Límite de resolución
- Representa la evolución de lo que reporta cada contador, con el intervalo de registro de ese contador; el detalle de armónicos y la captura de onda de las perturbaciones se quedan en el equipo de medida y dependen del modelo montado.
- Instalación
- Cuadro por cuadro, unas horas por punto de medida, afectando solo a las cargas que alimenta ese cuadro; la referencia de tensión, su protección con fusibles y el trabajo en bornes son trabajo de electricista bajo sus normas de permiso de trabajo.
Desde la plataforma: pantallas reales
Preguntas frecuentes
¿Qué hardware necesita?
Analizadores de energía IIoT de MSF (iMeter6, serie PMC) instalados por máquina o cuadro, o bien integración con sus contadores actuales vía Modbus/MQTT.
¿Funciona con el MES?
Sí, de forma nativa. Los datos de energía se unen a los datos de producción, de modo que ve la energía por producto y por orden de trabajo, además de por edificio.
¿Ayuda con ISO 50001 o los informes de sostenibilidad?
Sí. La medición coherente a nivel de máquina, los informes y los KPI aportan la base de datos para el cumplimiento energético y los informes ESG.
¿Hay que parar la producción para instalar los analizadores de energía?
Solo las cargas que alimenta el cuadro en el que se trabaja, y cuente unas horas por punto de medida, no minutos. Pinzar los TC de núcleo partido es lo rápido; montar el analizador, rematar los secundarios de los TC, proteger con fusibles las referencias de tensión, llevar la alimentación auxiliar y bajar la línea de comunicaciones es todo lo demás. Si se puede hacer en tensión lo deciden sus normas de seguridad eléctrica, y las acometidas generales alimentadas por embarrado o por cables en paralelo suelen exigir descargo. Planifíquelo cuadro por cuadro, no como una parada general de planta.
¿Basta con un contador en la acometida general o hace falta uno por máquina?
Ni una cosa ni la otra: empiece por la acometida más sus cargas mayores y amplíe cuando los datos enseñen dónde está el dinero. La acometida sola le da el total de planta, el factor de potencia y pruebas suficientes para reclamar una penalización por reactiva, pero nada sobre qué máquina ha causado qué. La energía por producto y la comparación entre máquinas necesitan cada una su propio punto de medida en la máquina o en el grupo de cuadros.
¿La monitorización energética incluye aire comprimido, gas y vapor?
Solo si se integran sus propios contadores. El sistema eléctrico mide electricidad, así que el aire comprimido, el gas, el vapor, el agua enfriada y el calor de proceso quedan invisibles si no, y en muchas plantas el aire comprimido es el mayor coste sin controlar. Incluso en lo eléctrico solo ve lo que está medido: todo lo que cuelga de un cuadro sin medida falta, y las cargas pequeñas de enchufe rara vez justifican un TC. Cierre el perímetro de medida antes de que nadie ponga cifras a un ahorro.
¿Qué incluye el dato de energía por producto y qué precisión tiene?
Es energía medida en la máquina, imputada a la orden que el MES dice que estaba en curso en ese instante, que es el mismo cruce que le da la energía por orden de trabajo. Su precisión depende por tanto de sus confirmaciones de producción más que del contador. La energía de marcha en vacío y de calentamiento entre órdenes se reparte según una regla que usted elige, y los servicios comunes como iluminación y aire comprimido quedan fuera salvo que decida repartirlos. Las comparaciones solo valen bajo la misma regla.
¿Instalar monitorización energética reduce la factura por sí sola?
No. La medida encuentra marcha en vacío y consumo fuera de horario, normalmente máquinas y extractores que quedan en marcha toda la noche u hornos calentando durante un turno sin personal, pero el ahorro solo llega cuando alguien apaga algo o reprograma el trabajo. Esas dos cosas no cuestan inversión, por eso son las primeras que caen. Sin un responsable con nombre para el seguimiento y una reunión fija donde se lean los números, habrá comprado un registro muy detallado de la misma factura.
¿El módulo de energía sustituye a un analizador de calidad de red?
No. El módulo representa la evolución de lo que reporta cada contador, con el intervalo de registro de ese contador, y eso basta para ver desequilibrios, huecos sostenidos y un cosφ que se degrada a lo largo de semanas. El detalle de armónicos, la captura de onda de las perturbaciones y los informes de calidad de suministro según norma están en el propio equipo de medida y dependen de cuál esté montado, porque no todos los puntos de medida de una planta llevan un analizador completo. Un hueco de unos pocos ciclos cae entre muestras, así que mire el intervalo de registro antes de usar el dato frente a su distribuidora.
¿Quién mantiene un sistema de monitorización energética una vez en marcha?
Una persona, a tiempo parcial, o se degrada en silencio. El trabajo no es mirar paneles: es mantener correcta la correspondencia entre contador y máquina cuando se mueven equipos, fijar umbrales de consumo que salten pocas veces para que aún se les haga caso, y actuar sobre los que sí saltan. Las plantas que sacan valor suelen colgar la revisión de una reunión semanal de mantenimiento o de turno que ya existe, sin crear una nueva.
Más artículos
Productos relacionados
¿Listo para ver el potencial de su fábrica?
Obtenga una demo gratuita y un plan de PoC a medida.