
工場のエネルギー管理システムとは何ですか?
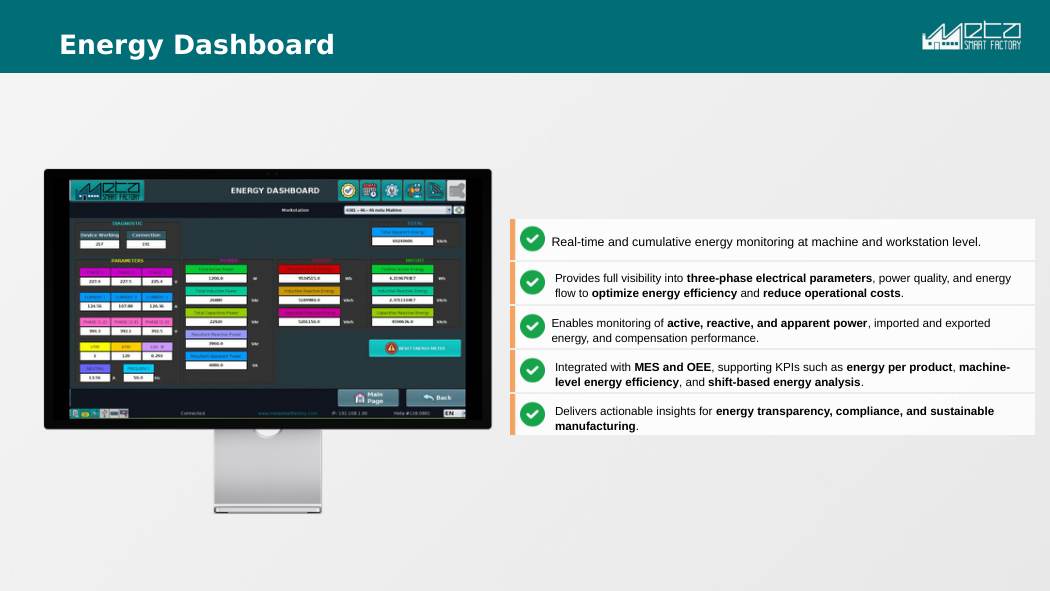
工場向けエネルギー管理ソフトウェアは電力使用量を計測し、エネルギーの使途とコストを見える化します。Meta Smart Factoryのエネルギーモジュールは、機械・作業ステーションごとの電力、力率、相電流をリアルタイムで監視し、MESの生産データと結び付けて、製品別、作業指示別、シフト別のエネルギーを報告します。ISO 50001の記録やカーボンフットプリントの根拠にもなります。
主な機能
アセスメントとチャレンジ
概要
技術仕様
- 計測ハードウェア
- 機械または盤ごとに設置するMSF IIoTエネルギーアナライザー:iMeter6はクラス0.2S(IEC 62053-22)、PMC 53A-Eはクラス0.5S、配線が困難な箇所にはLoRaWANメーター。
- メーター側プロトコル
- Modbus TCPおよびModbus RTU、デバイスが対応していればMQTT。すでに設置済みの他社製メーターは、交換せずModbusまたはMQTTで連携します。
- 測定パラメーター
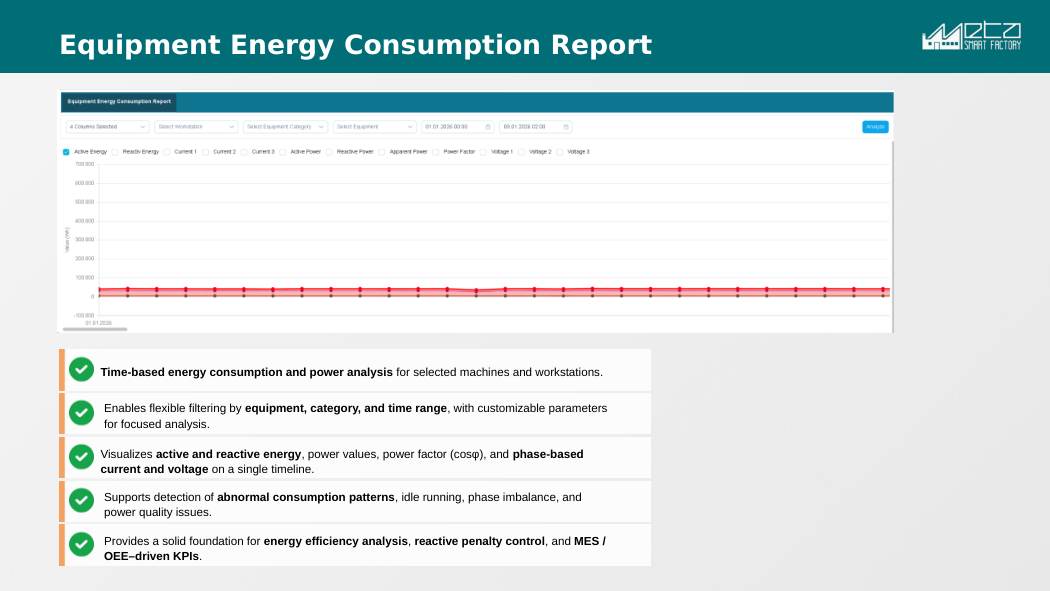
- 有効電力・無効電力・皮相電力、受電電力量・送電電力量、力率(cosφ)、およびL1/L2/L3の相別電流・電圧。
- MES連携
- ネイティブ連携。実測エネルギーは、そのタイムスタンプでMESが稼働中と報告している製造指図に紐付き、製造指図別・製品別のエネルギーが得られます。
- 分解能の限界
- 各メーターが報告した値を、そのメーターのロギング周期でトレンド表示します。高調波の詳細と外乱の波形記録はメーター側の機能で、装着した機種によります。
- 設置作業
- 盤単位で計測点あたり数時間、影響はその盤から給電している負荷に限られます。電圧入力、ヒューズ、端子台の作業は、自社の作業許可ルールに沿った電気工事士の仕事です。
プラットフォームの実際の画面
よくあるご質問
どのようなハードウェアが必要ですか?
機械または盤ごとに設置するMSFのIIoTエネルギーアナライザー(iMeter6、PMCシリーズ)、または既存のメーターとのModbus/MQTT連携が利用できます。
MESと連携しますか?
はい、ネイティブに連携します。エネルギーデータは生産データと結びつくため、製品別・製造指示別にエネルギーを把握できます。
ISO 50001やサステナビリティ報告に役立ちますか?
はい。機械レベルでの一貫した計測、レポート、KPIが、エネルギーコンプライアンスとESG報告のためのデータ基盤となります。
電力計を設置するとき、ラインを止める必要はありますか?
止まるのは作業する盤から給電している負荷だけですが、計測点あたり数時間は見てください。分割型CTをクランプするところは早く終わります。残りは、アナライザーの取付、CT二次側の結線、電圧入力のヒューズ、補助電源、通信線の引き回しです。活線でできるかどうかは各社の電気安全ルール次第で、ブスバーや並列ケーブルで受けている主幹は通常停電が必要になります。工場全体を止めずに済むよう、盤単位でスケジュールしてください。
受電点(主幹)1台だけで足りますか?機械ごとに電力計が必要ですか?
どちらでもなく、まず主幹と消費の大きい設備から入れて、データで金額の出どころが見えてから広げるのが現実的です。主幹だけでも工場全体の使用量と力率(cosφ)は取れ、力率による割増料金を詰めるには十分な根拠になりますが、どの機械が使ったかは一切わかりません。製品別エネルギーや機械間の比較をやるなら、その機械または盤グループに計測点が要ります。
エネルギー監視はエア(圧縮空気)やガス、蒸気もカバーしますか?
それぞれの流量計を連携した場合だけです。電気側のシステムが測るのは電気なので、圧縮空気、ガス、蒸気、冷水、プロセス熱はそのままでは見えません。現場によっては圧縮空気が最大の未把握コストになっています。電気であっても見えるのは計測した分だけで、未計測の盤から下流は抜け、小さなコンセント負荷にCTを付ける価値はほとんどありません。削減額の話をする前に、計測範囲の線引きを決めてください。
製品別エネルギー(kWh/個)には何が含まれていて、精度はどの程度ですか?
機械で実測したエネルギーを、そのタイムスタンプでMESが流れていたとする製造指示に紐付けた値です。製造指示別エネルギーと同じ紐付けなので、精度を決めるのは電力計よりも実績入力の精度です。製造指示の切り替わりの間のアイドルや暖機のエネルギーは、こちらで決めた按分ルールで割り当てられ、照明や圧縮空気のような共通用力は意図的に配賦しない限り含まれません。比較が成立するのは同じルールの中だけです。
エネルギー監視を入れれば電気代は下がりますか?
それだけでは下がりません。計測すると無駄なアイドル運転や時間外の負荷、たとえば夜間つけっぱなしの機械や集塵ファン、無人シフト中も加熱している炉が見つかりますが、削減が出るのは誰かが実際に止めるか、段取りの時間をずらしたときです。この二つは投資が不要なので最初に効いてきます。フォローする担当者が決まっていて、数字を見る定例の枠がないと、同じ請求書を細かく記録しただけのものになります。
エネルギーモジュールは電力品質アナライザーの代わりになりますか?
なりません。モジュールが出すのは各メーターが報告した値をそのロギング周期でトレンド表示したもので、相不平衡や継続的な電圧低下、力率(cosφ)のじわじわした悪化を週単位で見るには十分です。高調波の詳細、外乱の波形記録、規格に沿った電力品質レポートはメーター側の機能で、どの機種を付けたかによります。全計測点にフル機能のアナライザーが入っているとは限りません。数サイクルの瞬時電圧低下(ディップ)はサンプルの間に落ちるので、電力会社との交渉に使う前にロギング周期を確認してください。
エネルギー監視システムは稼働後、誰が運用しますか?
専任でなくて構いませんが一人決めないと、静かに形骸化します。作業はダッシュボードを眺めることではありません。設備を移設したときにメーターと機械の対応表を直すこと、めったに鳴らない、つまり鳴ったときに信用されるしきい値を設定すること、そして鳴ったときに動くことです。うまくいっている現場は、新しい会議を作らずに既存の週次の保全会議やシフトミーティングに確認の場を乗せています。
その他の記事
関連製品
貴社工場の可能性をご覧になりませんか?
無料デモと貴社専用のPoCプランをご提供します。