
Moduł Zarządzania Energią
Zobacz, zrozum i zetnij każdą kilowatogodzinę
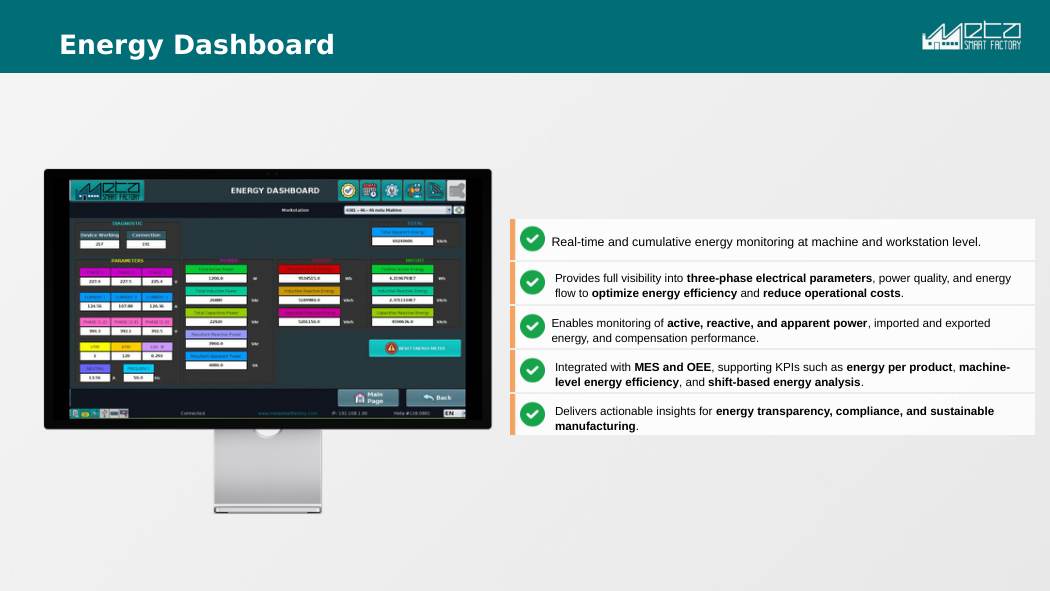
Moduł Energii MSF zapewnia monitoring energii w czasie rzeczywistym i narastająco na poziomie maszyny i stanowiska. Jest zintegrowany z MES i OEE, dzięki czemu wreszcie znasz koszt energii na produkt, maszynę i zmianę. Pełny wgląd w parametry trójfazowe, jakość zasilania i przepływy energii.
Poproś o demoRozpocznij PoCCzym jest oprogramowanie do zarządzania energią w fabryce?
Oprogramowanie do zarządzania energią w fabryce mierzy zużycie energii elektrycznej, aby producenci widzieli, na co idzie energia i ile kosztuje. Moduł Energii firmy Meta Smart Factory monitoruje w czasie rzeczywistym moc, współczynnik mocy i prądy fazowe dla każdej maszyny i stanowiska i łączy te dane z danymi produkcyjnymi z MES, raportując zużycie energii na produkt, zlecenie i zmianę. Daje to dowody do dokumentacji ISO 50001 i śladu węglowego.
Kluczowe funkcje
Oceny i wyzwania
W skrócie
Dane techniczne
- Sprzęt pomiarowy
- Analizatory energii MSF IIoT przy maszynie lub rozdzielnicy: iMeter6 w klasie 0,2S (IEC 62053-22), PMC 53A-E w klasie 0,5S oraz liczniki LoRaWAN tam, gdzie ciągnięcie kabla jest nieopłacalne.
- Protokoły liczników
- Modbus TCP i Modbus RTU, MQTT tam, gdzie urządzenie je obsługuje; liczniki innych producentów, już zamontowane, podłączamy po Modbusie lub MQTT i nie trzeba ich wymieniać.
- Mierzone wielkości
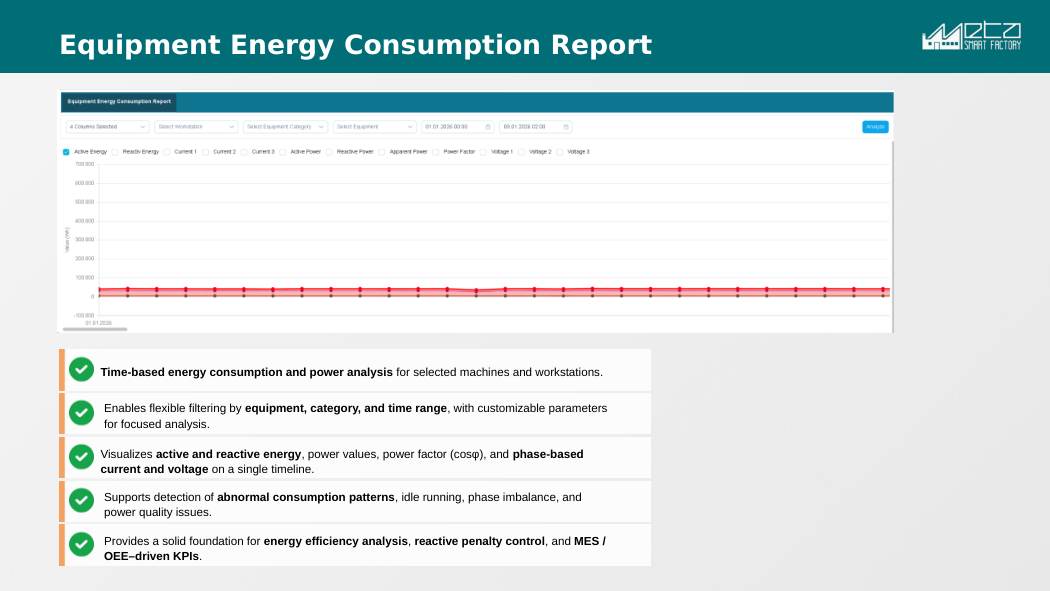
- Moc czynna, bierna i pozorna, energia pobrana i oddana, współczynnik mocy (cosφ) oraz prądy i napięcia fazowe L1/L2/L3.
- Integracja z MES
- Natywna: zmierzona energia jest przypisywana do zlecenia, które według MES było w danym momencie w toku, co daje energię na zlecenie produkcyjne i na produkt.
- Granica rozdzielczości
- Pokazuje trendy tego, co raportuje każdy licznik, w jego interwale rejestracji; analiza harmonicznych i rejestracja przebiegów zakłóceń siedzą w samym liczniku i zależą od zabudowanego modelu.
- Montaż
- Rozdzielnica po rozdzielnicy, kilka godzin na punkt pomiarowy, z wpływem wyłącznie na odbiory zasilane z danej rozdzielnicy; obwód napięciowy, zabezpieczenie i praca na listwie to robota elektryka, na Waszych zasadach dopuszczenia do pracy.
Z platformy: prawdziwe ekrany
Najczęstsze pytania
Jakiego sprzętu wymaga?
Analizatorów energii MSF IIoT (iMeter6, seria PMC) zainstalowanych przy każdej maszynie lub tablicy albo integracji z istniejącymi licznikami przez Modbus/MQTT.
Czy współpracuje z MES?
Tak, natywnie. Dane energetyczne łączą się z danymi produkcyjnymi, dzięki czemu zużycie energii widzisz także na poziomie produktu i zlecenia.
Czy pomaga w raportowaniu ISO 50001 / zrównoważonego rozwoju?
Tak. Spójne pomiary na poziomie maszyny, raporty i wskaźniki KPI stanowią podstawę danych do zgodności energetycznej i raportowania ESG.
Czy trzeba zatrzymać produkcję na czas montażu liczników energii?
Tylko odbiory zasilane z rozdzielnicy, w której akurat pracujemy, ale na jeden punkt pomiarowy zaplanuj kilka godzin. Zapięcie przekładników rozpinanych to część szybka; montaż analizatora, podłączenie obwodów wtórnych przekładników, zabezpieczenie obwodów napięciowych, zasilanie pomocnicze i doprowadzenie komunikacji to cała reszta. To, czy da się to zrobić pod napięciem, rozstrzygają Wasze instrukcje organizacji prac przy urządzeniach elektrycznych, a pola zasilające na szynie zbiorczej lub kablach równoległych zwykle wymagają wyłączenia. Rozpisz to rozdzielnica po rozdzielnicy. Jeden postój całego zakładu nie jest potrzebny.
Wystarczy jeden licznik na zasilaniu głównym, czy potrzeba po jednym na maszynę?
Ani jedno, ani drugie: zacznij od pola zasilającego plus największych odbiorów, a potem rozbudowuj tam, gdzie dane pokażą pieniądze. Samo zasilanie główne daje sumę zakładu, współczynnik mocy i wystarczający materiał, żeby zawalczyć o kary za energię bierną, ale nic nie mówi o tym, która maszyna co zużyła. Energia na produkt i porównywanie maszyn między sobą wymagają własnego punktu pomiarowego przy maszynie albo przy grupie rozdzielnic.
Czy monitoring energii obejmuje sprężone powietrze, gaz i parę?
Tylko jeśli podepniemy ich własne liczniki. System elektryczny mierzy energię elektryczną, więc sprężone powietrze, gaz, para, woda lodowa i ciepło technologiczne pozostają inaczej niewidoczne, a w wielu zakładach to właśnie sprężone powietrze jest największym nierozliczanym kosztem. Nawet po stronie elektrycznej widać wyłącznie to, co opomiarowane: wszystko za nieopomiarowaną rozdzielnicą wypada z bilansu, a przy drobnych odbiorach gniazdowych przekładnik rzadko się opłaca. Ustal granicę opomiarowania, zanim ktokolwiek policzy oszczędność.
Co obejmuje wskaźnik energii na produkt i jaka jest jego dokładność?
To zmierzona energia przy maszynie przypisana do tego zlecenia, które według MES było w danym momencie w toku, czyli dokładnie to samo połączenie danych, które daje energię na zlecenie produkcyjne. Jej dokładność zależy więc od Waszych meldunków z produkcji bardziej niż od licznika. Energia postojów i nagrzewania między zleceniami jest rozliczana według reguły, którą sami wybieracie, a media wspólne, takie jak oświetlenie czy sprężone powietrze, nie wchodzą do wskaźnika, o ile świadomie ich nie rozdzielicie. Porównania mają sens tylko w obrębie tej samej reguły.
Czy sam monitoring energii obniża rachunek za prąd?
Nie. Pomiar wyłapuje pracę jałową i zużycie poza godzinami pracy (zwykle maszyny i wentylatory odciągów zostawione na noc albo piece grzejące przez nieobsadzoną zmianę). Oszczędność pojawia się jednak dopiero wtedy, gdy ktoś coś wyłączy albo przesunie zlecenie w czasie. Żadne z tych dwóch działań nie wymaga nakładów, dlatego przynoszą efekt najszybciej. Bez imiennie wskazanego właściciela tematu i stałego punktu w kalendarzu, na którym liczby są omawiane, kupujecie tylko bardzo szczegółowy zapis tego samego rachunku.
Czy moduł energii zastępuje analizator jakości zasilania?
Nie. Moduł pokazuje trendy tego, co raportuje każdy licznik, w jego interwale rejestracji, i to wystarczy, żeby zobaczyć asymetrię, długotrwałe zapady napięcia i pełzający spadek cosφ w skali tygodni. Analiza harmonicznych, rejestracja przebiegów zakłóceń i raportowanie jakości zasilania według normy siedzą w samym liczniku i zależą od tego, jaki model jest zabudowany, bo nie w każdym punkcie pomiarowym stoi pełny analizator. Zapad trwający kilka okresów wypada między próbkami, więc sprawdź interwał rejestracji, zanim użyjesz tych danych w sporze z dostawcą energii.
Kto utrzymuje system monitoringu energii po wdrożeniu?
Jedna osoba, w niepełnym wymiarze, albo system po cichu umrze. Praca nie polega na patrzeniu w pulpity: chodzi o utrzymanie poprawnego przypisania licznika do maszyny, gdy sprzęt się przesuwa, o ustawianie progów zużycia tak, żeby alarmy odzywały się na tyle rzadko, by ktoś jeszcze w nie wierzył, i o reagowanie na te, które się odezwą. Zakłady, które wyciągają z tego wartość, zwykle podpinają przegląd pod istniejące cotygodniowe spotkanie utrzymania ruchu albo odprawę zmianową i nie tworzą nowego.
Więcej artykułów
Powiązane produkty
Gotowy zobaczyć potencjał swojej fabryki?
Otrzymaj bezpłatne demo i plan PoC dopasowany do Twojej produkcji.