
Modulo di Gestione dell’Energia
Vedere, capire e tagliare ogni chilowattora
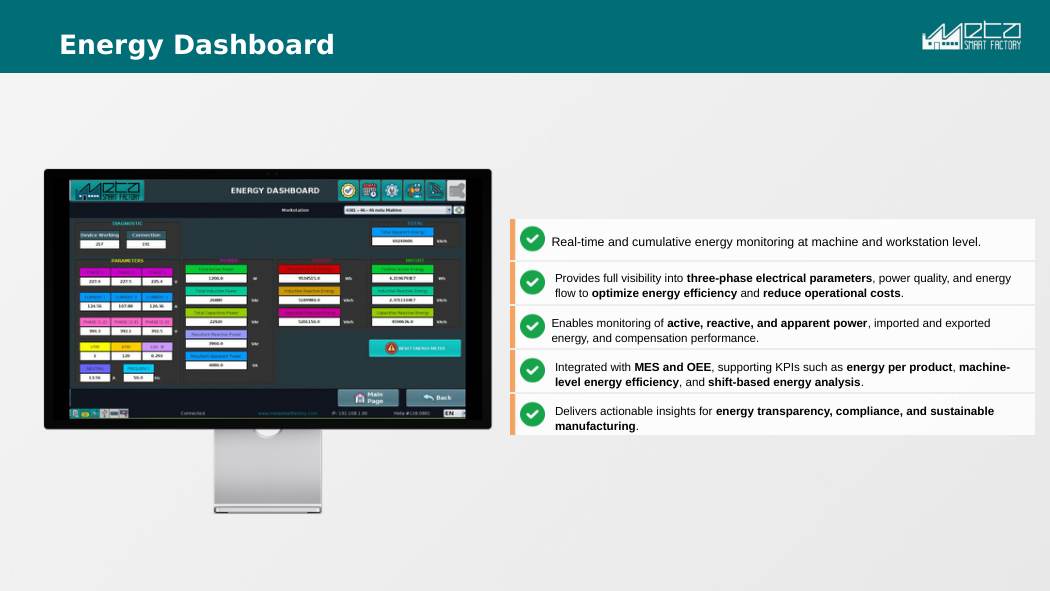
Il modulo Energia di MSF, un gestionale energetico per la fabbrica, fornisce monitoraggio energetico in tempo reale e cumulato a livello di macchina e postazione. È integrato con MES e OEE, così conoscete finalmente il costo energetico per prodotto, macchina e turno. Piena visibilità su parametri trifase, qualità della rete e flussi di energia.
Richiedi una demoAvvia un PoCChe cos’è un software di gestione dell’energia per le fabbriche?
Un software di gestione dell’energia per le fabbriche misura il consumo elettrico per mostrare dove va l’energia e quanto costa. Il Modulo Energia di Meta Smart Factory monitora in tempo reale potenza, fattore di potenza e correnti di fase per macchina e postazione e, incrociandoli con i dati MES, calcola l’energia per prodotto, ordine di lavoro e turno: evidenze per le registrazioni ISO 50001 e l’impronta di carbonio.
Funzionalità chiave
Assessment e sfide
In sintesi
Specifiche tecniche
- Hardware di misura
- Analizzatori di energia IIoT MSF per macchina o quadro: iMeter6 in classe 0.2S (IEC 62053-22), PMC 53A-E in classe 0.5S e contatori LoRaWAN dove tirare un cavo non è praticabile.
- Protocolli dei contatori
- Modbus TCP e Modbus RTU, MQTT dove il dispositivo lo supporta; i contatori di terze parti già installati restano al loro posto e si integrano via Modbus o MQTT.
- Grandezze misurate
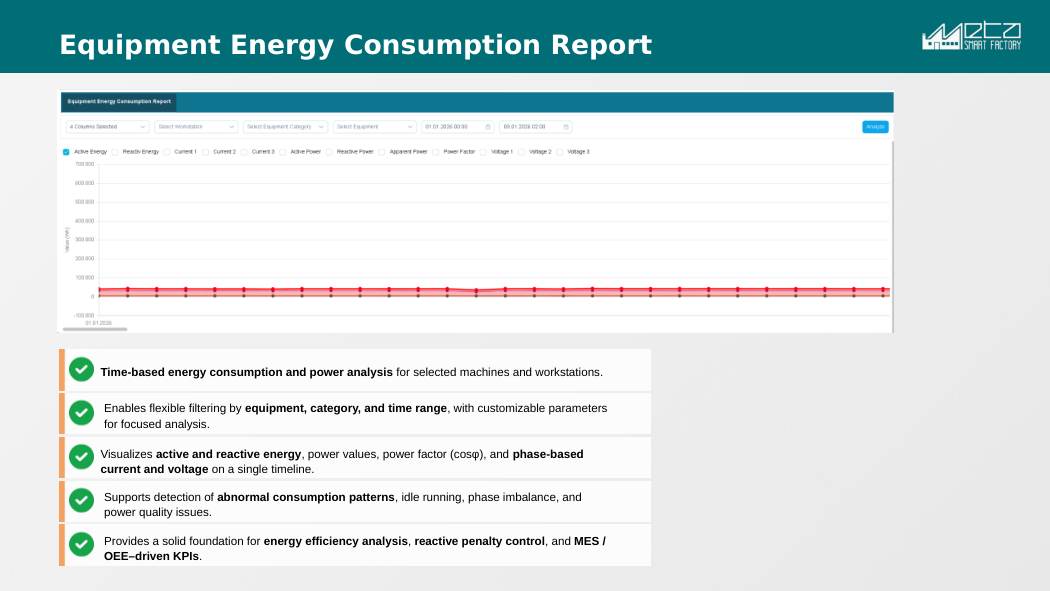
- Potenza attiva, reattiva e apparente, energia importata ed esportata, fattore di potenza (cosφ), correnti e tensioni per fase L1/L2/L3.
- Integrazione MES
- Nativa: l’energia misurata viene attribuita all’ordine che il MES dichiara in lavorazione in quel timestamp, dando l’energia per ordine di lavoro e per prodotto.
- Limite di risoluzione
- Mette a trend ciò che ogni strumento riporta, con l’intervallo di registrazione di quello strumento; il dettaglio armonico e la cattura della forma d’onda dei disturbi restano nello strumento e dipendono dal modello installato.
- Installazione
- Quadro per quadro, qualche ora per punto di misura, con impatto sui soli carichi alimentati da quel quadro; il riferimento di tensione, le protezioni e l’attestazione sui morsetti sono lavoro da elettricista secondo le vostre procedure di permesso di lavoro.
Dalla piattaforma: schermate reali
Domande frequenti
Che hardware serve?
Analizzatori energetici IIoT MSF (iMeter6, serie PMC) installati per macchina o quadro, oppure integrazione con i contatori esistenti via Modbus/MQTT.
Funziona con il MES?
Sì, in modo nativo. I dati energetici si uniscono ai dati di produzione, così vedete l’energia per prodotto e per ordine di lavoro, oltre che per edificio.
Può aiutare con ISO 50001 e il reporting di sostenibilità?
Sì. Misure coerenti a livello macchina, report e KPI forniscono la base dati per la conformità energetica e il reporting ESG.
Bisogna fermare la produzione per installare gli analizzatori di energia?
Solo i carichi alimentati dal quadro su cui si interviene, ma mettete in conto qualche ora per punto di misura, non pochi minuti. Applicare i TA apribili è la parte veloce; restano il montaggio dell’analizzatore, l’attestazione dei secondari dei TA, la protezione dei riferimenti di tensione, l’alimentazione ausiliaria e la calata di comunicazione. Se si possa lavorare in tensione lo decidono le vostre procedure di sicurezza elettrica, e gli arrivi generali alimentati da blindosbarra o da cavi in parallelo richiedono di norma una messa fuori tensione. Pianificatelo quadro per quadro, non come un unico fermo impianto.
Basta un analizzatore sull’arrivo generale o ne serve uno per macchina?
Né l’uno né l’altro: partite dall’arrivo generale più i carichi maggiori, poi estendete quando i dati mostrano dove stanno i soldi. Il solo generale vi dà il totale di stabilimento, il fattore di potenza e prove sufficienti per aggredire una penale di reattiva, ma nulla su quale macchina abbia consumato cosa. L’energia per prodotto e il confronto tra macchine richiedono ciascuno un proprio punto di misura sulla macchina o sul gruppo di quadri.
Il monitoraggio energetico copre anche aria compressa, gas e vapore?
Solo se si integrano i relativi contatori. Il sistema elettrico misura elettricità, quindi aria compressa, gas, vapore, acqua refrigerata e calore di processo restano altrimenti invisibili, e in molti stabilimenti l’aria compressa è la voce non tracciata più costosa. Anche sull’elettrico vede solo ciò che è misurato: tutto quello a valle di un quadro non strumentato manca all’appello, e le piccole utenze a spina raramente giustificano un TA. Definite il perimetro di misura prima che qualcuno quantifichi un risparmio.
Cosa comprende il dato di energia per prodotto e quanto è accurato?
È energia misurata in macchina, attribuita all’ordine che il MES dichiara in lavorazione in quel timestamp: la stessa correlazione che produce l’energia per ordine di lavoro. La sua accuratezza è quindi quella delle vostre dichiarazioni di produzione, non del contatore. L’energia di fermo e di riscaldamento tra un ordine e l’altro viene ripartita con una regola che scegliete voi, e i servizi comuni come illuminazione e aria compressa restano esclusi se non li ripartite deliberatamente. I confronti reggono solo a parità di regola.
Installare il monitoraggio energetico riduce da solo la bolletta?
No. La misura fa emergere il funzionamento a vuoto e i carichi fuori orario, tipicamente macchine e aspiratori lasciati accesi tutta la notte o forni che scaldano durante un turno non presidiato, ma il risparmio arriva solo quando qualcuno spegne qualcosa o sposta la lavorazione in un altro momento. Sono due interventi che non richiedono investimenti, ed è per questo che rendono per primi. Senza un responsabile dichiarato del follow-up e un momento fisso in cui i numeri vengono letti, avete comprato una registrazione molto dettagliata della stessa bolletta.
Il modulo energia sostituisce un analizzatore di qualità della rete?
No. Il modulo mette a trend ciò che ogni strumento riporta, con l’intervallo di registrazione di quello strumento, e questo basta a mostrare squilibri di fase, buchi di tensione prolungati e un cosφ in deriva nell’arco di settimane. Il dettaglio armonico, la cattura della forma d’onda dei disturbi e la reportistica di power quality secondo norma stanno nello strumento stesso e dipendono da quale è installato, dato che non tutti i punti di misura di uno stabilimento montano un analizzatore completo. Un buco di pochi cicli cade tra due campioni, quindi verificate l’intervallo di registrazione prima di usare i dati nei confronti del distributore.
Chi gestisce un sistema di monitoraggio energetico una volta avviato?
Una persona, part time, altrimenti si degrada in silenzio. Il lavoro non è guardare le dashboard: è tenere corretta l’associazione tra strumento e macchina quando le macchine si spostano, impostare soglie di consumo che scattino abbastanza di rado da essere ancora credute, e agire su quelle che scattano. Gli stabilimenti che ne traggono valore agganciano di solito la revisione a una riunione settimanale di manutenzione o di turno che esiste già, senza crearne una nuova.
Altri articoli
Prodotti correlati
Pronto a vedere il potenziale della tua fabbrica?
Ottieni una demo gratuita e un piano PoC su misura.