
Software APS: planificación y programación avanzada
Programas de producción optimizados por IA que se adaptan en tiempo real
MSF APS es un software de planificación y programación avanzada que crea automáticamente el programa de producción óptimo a capacidad finita, considerando máquinas, competencias, materiales, utillajes y plazos, y replanifica en segundos cuando la realidad cambia. Diga adiós a la planificación en Excel y a apagar fuegos.
Solicitar demoIniciar PoC¿Qué es un software de planificación y programación avanzada (APS)?
El software de planificación y programación avanzada (software APS) genera automáticamente programas de producción a capacidad finita y sustituye el Excel en plantas bajo pedido y de alta variedad. El APS de Meta Smart Factory secuencia según máquinas reales, competencias, materiales, utillajes y plazos, minimiza preparaciones y replanifica en segundos ante averías o pedidos urgentes. El planificador ajusta el Gantt arrastrando y soltando y compara escenarios antes de confirmar.
Lo que hace un software APS y la planificación del ERP no
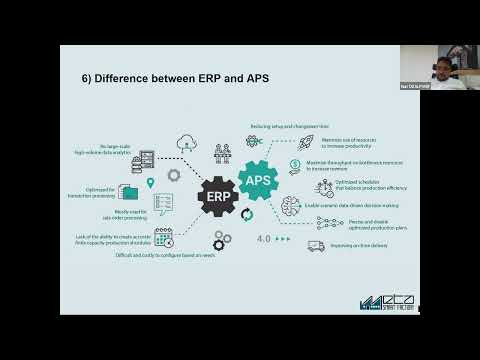
El ERP y el MRP deciden qué fabricar y aproximadamente cuándo, con una resolución de días y contra una capacidad que tratan como ilimitada. El software APS toma esos pedidos y devuelve fechas que la capacidad finita sostiene: cada operación se coloca sobre un recurso que ya tiene carga, así que la fecha es un resultado de la secuencia. El MRP sigue siendo la fuente de la demanda y de las necesidades de material, y el APS no sustituye al cálculo del MRP (por qué la programación del ERP sigue fallando en los plazos).
Se modelan las restricciones que deciden una secuencia real: tiempos de cambio dependientes de la secuencia como familias de cambio, utillajes y moldes compartidos, cualificaciones de los operarios, calendarios de centros de trabajo y ventanas de mantenimiento, disponibilidad de material, tiempos de curado y de secado. Sin MES, el programa se actualiza con las notificaciones del ERP; con MSF MES recibe retroalimentación en tiempo real desde la planta, de modo que una avería llega al plan antes de que alguien la teclee. Para probarlo con su propia cartera de pedidos, empiece por el reto APS frente a la planificación en Excel.
Funciones clave
Evaluaciones y retos
De un vistazo
Especificaciones técnicas
- Método de planificación
- Programación a capacidad finita: las operaciones se colocan sobre recursos que ya tienen carga, y las fechas son un resultado de la secuencia y no un dato de partida.
- Restricciones modeladas
- Tiempos de cambio dependientes de la secuencia, utillajes y moldes compartidos, competencias de los operarios, calendarios de centros de trabajo y ventanas de mantenimiento, disponibilidad de material, tiempos de curado y de secado.
- Relación con el MRP
- El MRP sigue siendo la fuente de la demanda y de las necesidades de material; el APS toma esos pedidos y devuelve fechas que la capacidad finita sostiene. No sustituye al cálculo del MRP.
- Integración con el ERP
- Los pedidos llegan del ERP y el APS devuelve fechas. La capa de integración de la plataforma ofrece conectores para SAP, Dynamics, NetSuite y Odoo, API REST e intercambio programado de CSV o XML por SFTP.
- Retorno desde planta
- Funciona de forma independiente con las notificaciones imputadas en el ERP. Con MSF MES recibe retroalimentación en tiempo real desde la planta, que es lo que hace que una avería llegue al plan antes de que alguien la teclee.
- Protocolos de máquina
- El APS no necesita datos de PLC ni de máquina. Los protocolos están en MSF MES: controladores nativos Siemens, Allen-Bradley, Mitsubishi, Beckhoff y Omron, además de OPC UA, Modbus TCP y RTU.
- Datos maestros necesarios
- Hojas de ruta con tiempos de operación que se correspondan con lo que las máquinas hacen realmente, incluidas las alternativas, calendarios de centros de trabajo y patrones de turno, utillajes, competencias de los operarios y disponibilidad de material.
- Despliegue
- On-premise o en SaaS, como módulo de la plataforma Meta Smart Factory junto a MES, MRP, SCP, WMS, Logística, Calidad y Mantenimiento.
En funcionamiento: vídeos de demostración


Preguntas frecuentes
¿Qué es exactamente el APS?
El software de Planificación y Programación Avanzada crea automáticamente programas de producción óptimos de capacidad finita y los ajusta en tiempo real. Sustituye a la planificación manual en Excel.
¿Funciona el APS sin MES?
Sí, el APS funciona de forma independiente con su ERP. Combinado con el MES de MSF obtiene retroalimentación automática en tiempo real desde la planta, lo que hace los programas aún más precisos.
¿Qué sectores se benefician más?
Cualquier producción bajo pedido o de alta variedad: maquinaria, piezas de automoción, inyección de plástico, vidrio, alimentación, electrónica y más. Consulte nuestros casos de éxito.
¿Qué datos necesita un APS?
Hojas de ruta con tiempos de operación que se correspondan con lo que las máquinas hacen realmente, calendarios de centros de trabajo y patrones de turnos, y las restricciones contra las que de verdad se planifica: utillajes, competencias de los operarios, disponibilidad de material. El punto débil habitual son los tiempos estándar fijados hace años para calcular costes. Si un tiempo de ciclo arrastra un suplemento que ya nadie recuerda, el programa hereda ese error en todas partes. Contraste una muestra de estándares con los tiempos de ciclo registrados antes de arrancar en productivo.
¿Está el programa del APS actualizado si no se conectan las máquinas?
Solo estará tan actualizado como la última notificación imputada en su ERP, o como el último retorno del MES si tiene uno. El APS planifica contra pedidos, hojas de ruta y capacidad, así que no necesita datos de máquina ni de PLC para funcionar. Lo que cambia con la conectividad es la latencia: una avería a las nueve llega al plan cuando alguien la teclea, y hasta entonces usted está secuenciando contra una planta que ya ha cambiado.
¿Puede un APS sustituir al planificador de producción?
No, y comprarlo para eliminar ese puesto es la forma típica de que estos proyectos fracasen. El APS asume la secuenciación y el recálculo; no sabe que un cliente tolera un día de retraso y otro no, o que un operario concreto no debería llevar un trabajo concreto esta semana. El trabajo del planificador pasa de construir el programa a mantener las restricciones y juzgar las excepciones que marca el optimizador.
¿Cómo gestiona el APS los tiempos de cambio que dependen del trabajo anterior?
El optimizador evalúa un gran número de combinaciones de secuencia y minimiza el cambio total, de modo que agrupa los trabajos que encajan bien entre sí en lugar de limitarse a ordenarlos por fecha de entrega. Hasta qué punto distingue un cambio de otro depende de cómo esté modelado el cambio en sus hojas de ruta, así que plantee sus propios casos de color, material o grupo de utillaje durante la PoC. Sin tiempos de transición medidos, incluso una agrupación aproximada da mejor resultado que aplicar un tiempo de cambio fijo para todo.
¿Qué pasa si la planta no sigue el programa?
El plan se degrada hasta convertirse en un informe más, y eso no lo arregla ningún optimizador. Dos causas son habituales: programas que nunca fueron factibles porque se dejó una restricción fuera del modelo, y una frecuencia de replanificación que cambia la secuencia más rápido de lo que la planta puede reaccionar. Fije o bloquee en el Gantt las operaciones del corto plazo para que la lista publicada deje de bailar, y observe qué bloquean los planificadores a mano, porque cada bloqueo señala una restricción que falta.
¿Cuánto mantenimiento exige un APS?
En régimen estable, una revisión diaria corta del plan publicado más el tratamiento de las excepciones que marca el optimizador. Cuente con bastante más en los primeros meses, cuando el trabajo es de datos y no de secuenciación: corregir hojas de ruta, mantener calendarios y añadir las restricciones que el programa destapa al romperse. El mantenimiento de datos maestros no termina nunca, porque una máquina, un utillaje o una competencia nueva que falte en el modelo es una restricción que el optimizador incumplirá sin pestañear.
¿En qué se diferencia el APS del MRP de nuestro ERP?
El MRP calcula qué fabricar y comprar y cuándo, con plazos fijos y capacidad infinita. El APS calcula si eso se puede producir realmente en ese orden con los recursos que usted tiene y en los turnos que de verdad cubre. Los dos conviven: el MRP sigue siendo la fuente de la demanda y de las necesidades de material, y el APS toma esos pedidos y devuelve fechas que la capacidad finita sostiene. No se trata de sustituir al MRP.
Más artículos
Productos relacionados
¿Listo para ver el potencial de su fábrica?
Obtenga una demo gratuita y un plan de PoC a medida.