
Plataforma de IA y Machine Learning
Los datos de su fábrica, convertidos en decisiones
La plataforma de IA de MSF aprende de sus datos de producción para optimizar programas, predecir problemas de calidad, prever la demanda y revelar capacidad oculta. Es la capa de inteligencia sobre todos los módulos MSF.
Solicitar demoIniciar PoC¿Qué es una plataforma de IA para la industria manufacturera?
Una plataforma de IA industrial aplica aprendizaje automático a datos de producción para optimizar programas, predecir problemas de calidad, prever la demanda y detectar anomalías en máquinas. La IA de Meta Smart Factory, capa de inteligencia de todos los módulos MSF, usa modelos industriales prediseñados que sus expertos ajustan con los datos de la planta, sin científicos de datos propios; cada modelo funciona en modo sombra antes de activar alertas.
Funciones clave
De un vistazo
Especificaciones técnicas
- Datos de partida
- Los datos de ejecución del MES son el requisito previo; cada módulo adicional (APS, Calidad, Mantenimiento) desbloquea más casos de uso de IA.
- Entradas de los modelos
- Los modelos supervisados (importancia de variables con XGBoost, predicción de producción con Random Forest) necesitan parámetros de proceso más una etiqueta de resultado codificada; el autoencoder LSTM solo necesita la serie bruta de sensores.
- Despliegue
- On-premise o en nube privada, a su elección; sus datos de producción quedan aislados en sus propios modelos.
- Vía de salida
- Solo recomendaciones: un panel, un informe o un programa propuesto en el APS. Escribir consignas de vuelta en un controlador es una integración que se define aparte, y nunca un enclavamiento de seguridad.
- Datos etiquetados necesarios
- Los modelos supervisados se dimensionan en ejemplos bien codificados por clase y no en meses: los modelos de rechazo necesitan códigos de motivo de rechazo reales y los de demanda, varios ciclos estacionales completos.
- Requisitos previos de energía
- Medida lo bastante granular como para identificar consumidores individuales, su calendario tarifario y un programador que reciba el plan; optimiza únicamente contra las franjas de precio en kWh.
- Esfuerzo por parte del cliente
- Un ingeniero de proceso o de calidad designado, con una reunión de revisión fija; MSF ajusta y reentrena, y el cliente mantiene limpios los códigos de rechazo y de paro y avisa de los cambios de proceso.
Desde la plataforma: pantallas reales
Preguntas frecuentes
¿Necesito un equipo de ciencia de datos?
No. Los modelos vienen preconstruidos para casos de uso de fabricación y los ajustan los expertos de MSF con sus datos.
¿Dónde residen los datos?
On-premise o en una nube privada, a su elección. Sus datos de producción nunca entrenan los modelos de otras empresas.
¿Qué módulos requiere la IA?
Los datos del MES son la base; cada módulo adicional (APS, Calidad, Mantenimiento) desbloquea más casos de uso de IA.
¿Cuánto histórico de producción necesita la IA?
Lo que cuenta es el número de ejemplos etiquetados por clase; los meses transcurridos importan poco. Un modelo de rechazo aprende de los defectos, así que una línea que rechaza poco puede estar años produciendo sin generar suficientes casos de la clase minoritaria para entrenar, mientras que un modelo de previsión de la demanda quiere varios ciclos estacionales completos. El histórico antiguo solo sirve si se apoya en el mismo maestro de artículos y la misma estructura de planta que usted prevé hoy, así que localice primero su última migración de ERP o recodificación de referencias. Una serie corta y limpia vale más que una larga cosida a través de un cambio de codificación.
¿Funciona la calidad predictiva sin códigos de motivo de rechazo?
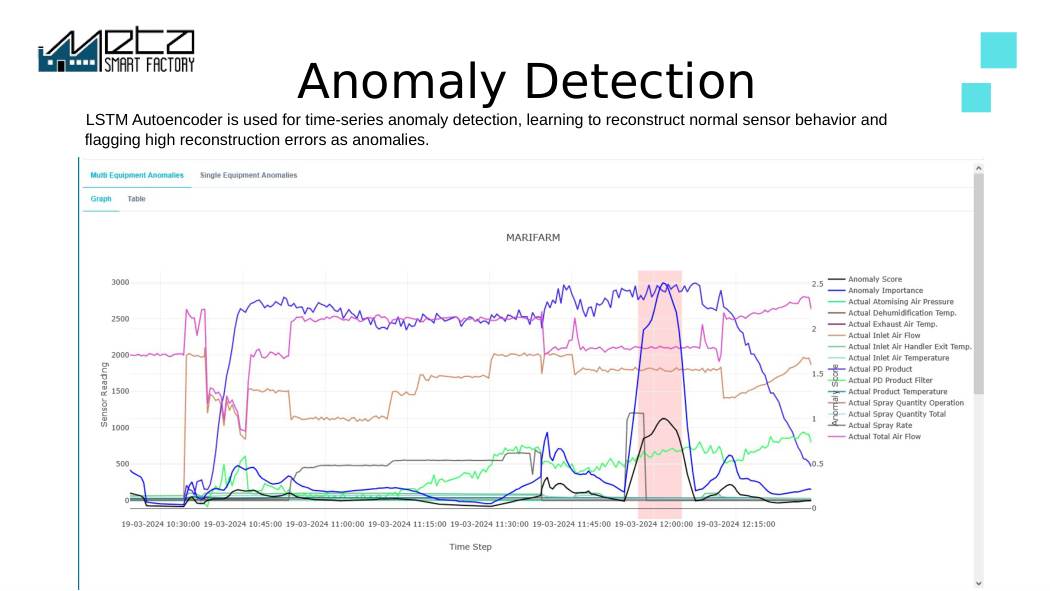
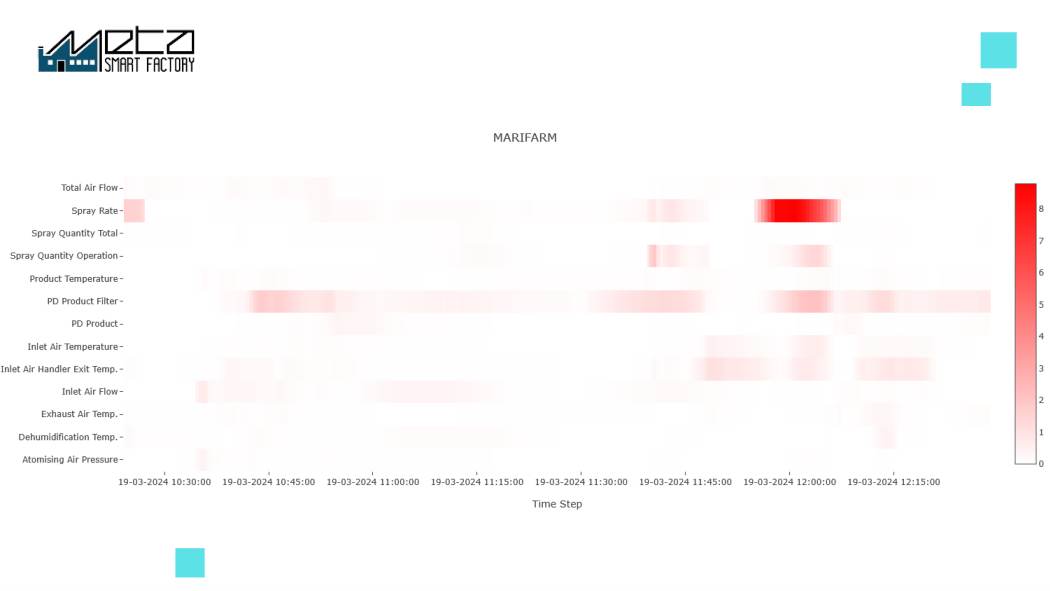
La parte supervisada no. La calidad predictiva necesita parámetros de proceso por un lado y una etiqueta de resultado real por el otro, y un motivo de rechazo genérico tipo cajón de sastre en la mayoría de los registros no le enseña nada. Corrija primero la codificación en el MES y cuente defectos bien codificados por motivo de rechazo, no semanas de calendario. Mientras tanto, la detección de anomalías con LSTM es no supervisada y no necesita etiquetas, así que puede empezar por ahí, con la salvedad de que solo señala comportamientos inusuales, sin identificar de qué defecto se trata.
¿La IA cambia parámetros de máquina por su cuenta?
No. Los modelos de parámetros y de optimización generan recomendaciones que acaban delante de una persona, en un panel, en un informe o como programa propuesto en el APS, y escribir cualquier cosa de vuelta en un controlador es una integración aparte que se define de forma deliberada. Si más adelante quiere consignas en lazo cerrado, trátelo como un proyecto de control con su propia gestión del cambio, y nunca como sustituto de los enclavamientos de seguridad cableados.
¿Cuánto tiempo nos lleva mantener los modelos de IA después del arranque?
Cuente con un ingeniero de proceso o de calidad designado, con una reunión de revisión fija en el calendario; MSF se encarga del ajuste y del reentrenamiento, pero el resultado necesita un responsable de su lado. El trabajo recurrente consiste en comprobar que las predicciones siguen pegadas a la realidad, avisar cuando un producto nuevo, un cambio de utillaje o una máquina reacondicionada han movido el proceso, y mantener limpios los códigos de rechazo y de paro. No es un puesto a jornada completa, pero tampoco es cero.
¿Qué pasa con los modelos cuando cambiamos el proceso o lanzamos un producto nuevo?
La precisión baja, y baja en silencio. El modelo aprendió su planta tal como era, así que un material nuevo, una máquina reconstruida o un tiempo de ciclo modificado dejan sin valor parte de su histórico mientras la salida sigue pareciendo igual de segura. Avísenos con antelación de los cambios de proceso previstos, y deje fijado en el proyecto qué modelos llevan comparación de predicho frente a real, quién la lee y con qué frecuencia. No dé por hecho que la vigilancia de deriva está activada por defecto en todos los modelos.
¿Qué hace falta para la optimización energética con IA?
Medida lo bastante granular como para identificar consumidores individuales, su calendario tarifario real, y un programador al que el optimizador pueda entregar un plan; un solo contador en la acometida de la planta le da el total y nada sobre qué operación mover. Lo que el optimizador planifica son las franjas de precio de la energía, medidas en kWh. Mantenerse por debajo de una potencia contratada es otra tarea distinta, que exige medida a nivel de intervalo y capacidad de retener o deslastrar carga en el momento, así que defínala aparte.
¿Qué precisión tienen las predicciones de la IA?
No hay un único número de precisión. El modelo da una puntuación, y el umbral de alarma que usted fije determina a la vez la tasa de detección y la de falsas alarmas, medidas sobre piezas que el modelo nunca vio; elegir ese punto es una decisión de negocio sobre cuánto cuesta parar una pieza buena frente a enviar una mala. La correlación y la importancia de variables son diagnósticos a nivel de modelo, útiles para detectar que ha aprendido un atajo, pero inútiles para juzgar una alarma concreta. Déjelo funcionando en modo sombra hasta acumular defectos reales suficientes para comparar.
Más artículos
Productos relacionados
¿Listo para ver el potencial de su fábrica?
Obtenga una demo gratuita y un plan de PoC a medida.