
Piattaforma IA & Machine Learning
I dati della vostra fabbrica, trasformati in decisioni
La piattaforma IA di MSF impara dai vostri dati di produzione per ottimizzare i programmi, prevedere i problemi di qualità, stimare la domanda e rivelare capacità nascosta. È lo strato di intelligenza sopra tutti i moduli MSF.
Richiedi una demoAvvia un PoCChe cos’è una piattaforma di IA per la produzione industriale?
Una piattaforma di IA per la produzione applica l’apprendimento automatico ai dati di fabbrica per ottimizzare i programmi, prevedere qualità e domanda e rilevare anomalie delle macchine. L’IA di Meta Smart Factory, strato di intelligenza su tutti i moduli MSF, usa modelli industriali predefiniti messi a punto dagli esperti MSF sui dati dello stabilimento, senza specialisti di dati interni; ogni modello gira in modalità ombra prima di attivare allarmi.
Funzionalità chiave
In sintesi
Specifiche tecniche
- Base dati
- I dati di esecuzione del MES sono il prerequisito; ogni modulo aggiuntivo (APS, Quality, Maintenance) sblocca nuovi casi d’uso per l’IA.
- Input dei modelli
- I modelli supervisionati (feature importance con XGBoost, previsione dell’output con Random Forest) richiedono i parametri di processo più un’etichetta di esito codificata; l’autoencoder LSTM richiede solo le serie grezze dei sensori.
- Modalità di installazione
- On-premise o in cloud privato, a vostra scelta; i dati di produzione restano isolati sui vostri modelli.
- Percorso dell’output
- Solo raccomandazioni: un pannello, un report o una proposta di schedulazione nell’APS. Scrivere setpoint verso un controllore è un’integrazione a parte, e non è mai un interblocco di sicurezza.
- Dati etichettati necessari
- I modelli supervisionati si dimensionano in esempi codificati correttamente per classe, non in mesi: un modello sullo scarto vuole causali di scarto reali, un modello di domanda diversi cicli stagionali completi.
- Prerequisiti per l’energia
- Una misura abbastanza granulare da identificare i singoli utilizzatori, il vostro calendario tariffario e uno schedulatore che riceva il piano; ottimizza solo rispetto alle fasce di prezzo del kWh.
- Impegno richiesto al cliente
- Un tecnico di processo o di qualità indicato, con una riunione di revisione fissa; MSF cura taratura e riaddestramento, il cliente tiene pulite le causali di scarto e di fermo e segnala i cambi di processo.
Dalla piattaforma: schermate reali
Domande frequenti
Serve un team di data science?
No. I modelli arrivano già pronti per i casi d’uso manifatturieri e vengono calibrati dagli esperti MSF sui vostri dati.
Dove risiedono i dati?
On-premise o in un cloud privato, a vostra scelta. I vostri dati di produzione non addestrano mai i modelli di altre aziende.
Quali moduli richiede l’IA?
I dati del MES sono la base; ogni modulo aggiuntivo (APS, Quality, Maintenance) sblocca nuovi casi d’uso per l’IA.
Quanto storico di produzione serve per addestrare i modelli IA?
A contare è il numero di esempi etichettati per classe, più dei mesi trascorsi. Un modello sullo scarto impara dai difetti, quindi una linea con pochi scarti può girare a lungo senza produrre abbastanza casi della classe minoritaria, mentre un modello di previsione della domanda vuole diversi cicli stagionali completi. Lo storico più vecchio vale solo se poggia sulla stessa anagrafica articoli e sulla stessa struttura di stabilimento che prevedete oggi, quindi individuate prima l’ultima migrazione ERP o l’ultima ricodifica dei codici articolo. Una serie breve e pulita vale più di una serie lunga cucita sopra una ricodifica.
La qualità predittiva funziona senza causali di scarto?
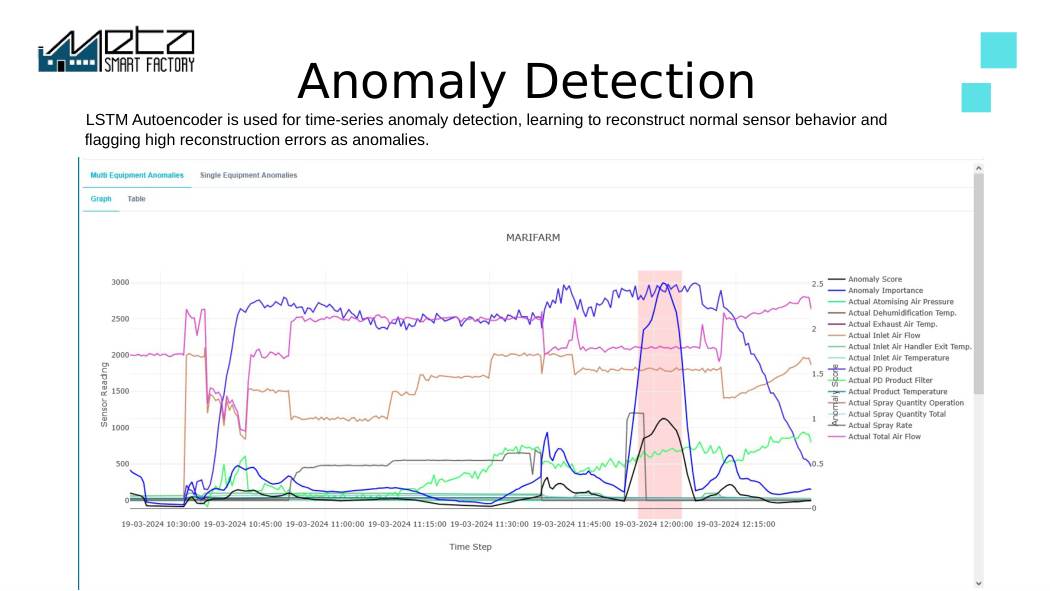
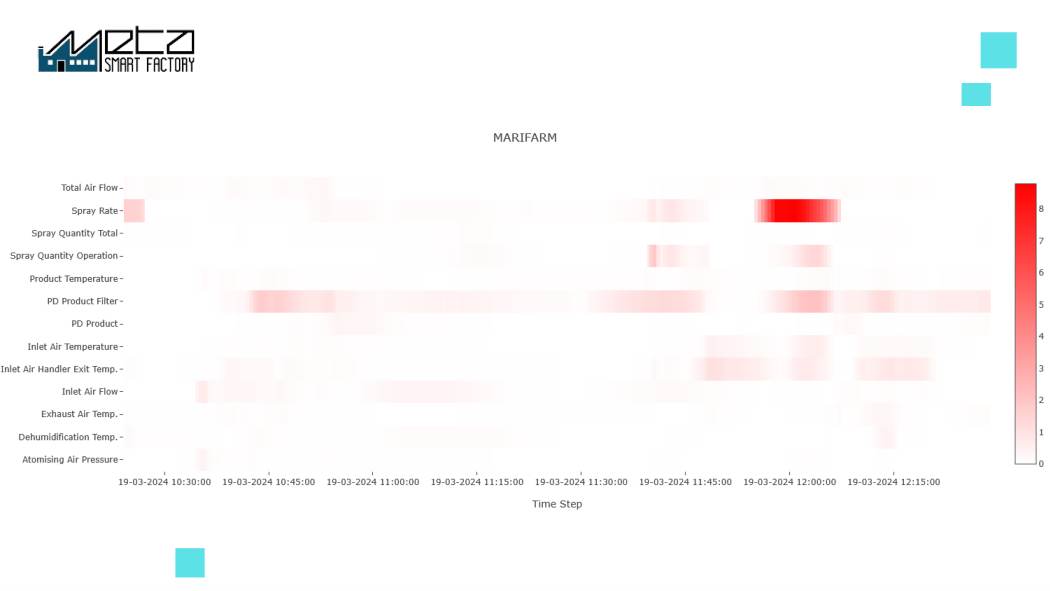
Non la parte supervisionata. La qualità predittiva ha bisogno dei parametri di processo da un lato e di un’etichetta di esito reale dall’altro, e una causale di scarto generica su gran parte delle registrazioni non insegna nulla. Sistemate prima la codifica in MES. Poi misurate l'avanzamento in difetti codificati correttamente per causale di scarto, anziché in settimane passate. Nel frattempo il rilevamento anomalie con LSTM è non supervisionato e non richiede etichette, quindi potete partire da lì, tenendo presente che segnala un comportamento anomalo e non un difetto con un nome.
L’IA modifica da sola i parametri delle macchine?
No. I modelli di ottimizzazione dei parametri producono raccomandazioni che finiscono davanti a una persona, su un pannello, in un report o come proposta di schedulazione nell’APS, e scrivere qualcosa verso il controllore macchina è un’integrazione a parte che si definisce in modo deliberato. Se più avanti volete davvero setpoint in anello chiuso, trattatelo come un progetto di controllo con il suo change management, e mai come sostituto degli interblocchi di sicurezza cablati.
Quanto tempo interno richiede la manutenzione dei modelli IA dopo il go-live?
Mettete a budget un responsabile di processo o un tecnico qualità con uno slot di revisione fisso; la calibrazione e il riaddestramento li fa MSF, ma il risultato ha bisogno di un owner da parte vostra. Il lavoro ricorrente consiste nel verificare che le previsioni seguano ancora la realtà, nel segnalare quando un nuovo prodotto, un cambio attrezzatura o una macchina revisionata hanno spostato il processo, e nel tenere pulite le causali di scarto e di fermo. Richiede meno di un lavoro a tempo pieno, ma ha comunque un costo.
Cosa succede ai modelli se cambiamo processo o lanciamo un nuovo prodotto?
L’accuratezza cala, e cala in silenzio. Il modello ha imparato la vostra fabbrica com’era, quindi un materiale nuovo, una macchina ricostruita o un tempo ciclo modificato rendono irrilevante una parte del suo storico mentre l’output continua a sembrare attendibile. Comunicateci in anticipo le modifiche di processo pianificate e fissate nel progetto quali modelli avranno un confronto tra previsto e consuntivo, chi lo legge e con che frequenza. Non date per scontato che il monitoraggio del drift sia attivo di default su ogni modello.
Cosa serve per l’ottimizzazione energetica con l’IA?
Una misura abbastanza granulare da identificare i singoli utilizzatori, il vostro calendario tariffario reale e uno schedulatore a cui l’ottimizzatore possa passare un piano; un solo contatore all’ingresso dello stabilimento vi dice il totale e niente su quale lavorazione spostare. L’ottimizzatore pianifica rispetto alle fasce di prezzo dell’energia, misurate in kWh. Restare sotto il picco di potenza impegnata è un lavoro diverso, che richiede misura a intervalli e la capacità di trattenere o staccare un carico nell’istante giusto, quindi va previsto separatamente.
Quanto sono affidabili le previsioni dell’IA?
Non esiste un unico numero di accuratezza. Il modello produce uno score, e il punto in cui fissate la soglia di allarme determina insieme la quota di difetti intercettati e la quota di falsi allarmi, misurate su pezzi che il modello non ha mai visto; scegliere quel punto è una decisione di business su quanto costa fermare un pezzo buono rispetto a spedirne uno difettoso. Correlazione e feature importance sono diagnostiche a livello di modello, utili per scoprire una scorciatoia ma inutili per giudicare una singola segnalazione. Fate girare il sistema in modalità shadow finché non si accumulano abbastanza difetti reali da permettere il confronto.
Altri articoli
Prodotti correlati
Pronto a vedere il potenziale della tua fabbrica?
Ottieni una demo gratuita e un piano PoC su misura.