
Software APS: schedulazione a capacità finita
Programmi di produzione ottimizzati dall’IA che si adattano in tempo reale
MSF APS è un software di pianificazione e schedulazione avanzata a capacità finita che crea automaticamente il programma di produzione ottimale considerando macchine, competenze, materiali, attrezzature e scadenze. Quando la realtà cambia, ripianifica in pochi secondi. Addio pianificazione su Excel ed emergenze continue.
Richiedi una demoAvvia un PoCChe cos’è un software di pianificazione e schedulazione avanzata (APS)?
Un software di pianificazione e schedulazione avanzata (software APS) genera automaticamente programmi di produzione a capacità finita e sostituisce Excel negli stabilimenti su commessa e ad alta varietà. L’APS di Meta Smart Factory sequenzia su macchine reali, competenze, materiali, attrezzature e scadenze, riduce gli attrezzaggi e ripianifica in secondi in caso di guasti o ordini urgenti. Il pianificatore decide su un Gantt trascinabile e confronta scenari prima di confermare.
Cosa fa un software APS che la pianificazione dell’ERP non fa
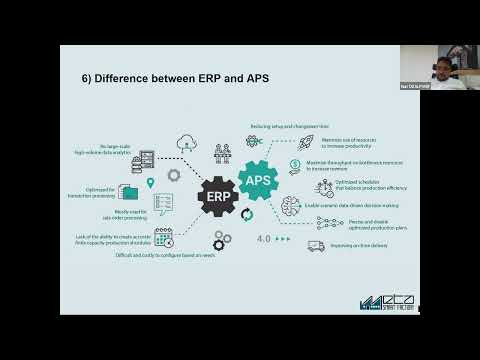
ERP e MRP decidono cosa produrre e più o meno quando, con una risoluzione di giorni, su una capacità che trattano come infinita. Il software APS prende quegli ordini e restituisce date sostenibili a capacità finita: ogni operazione viene collocata su una risorsa che ha già del carico, quindi la data è un risultato della sequenza. L’MRP resta la fonte della domanda e dei fabbisogni materiali, e l’APS non sostituisce l’elaborazione MRP (perché la schedulazione dell’ERP continua a slittare).
Vengono modellati i vincoli che decidono una sequenza reale: attrezzaggio dipendente dalla sequenza come famiglie di cambio formato, attrezzature e stampi condivisi, qualifiche degli operatori, calendari dei centri di lavoro e finestre di manutenzione, disponibilità materiali, tempi di polimerizzazione e di essiccazione. Da solo, il programma si aggiorna con le dichiarazioni registrate nell’ERP; con MSF MES riceve il feedback in tempo reale dal reparto, così un guasto arriva nel piano prima che qualcuno lo digiti. Per provarlo sul vostro portafoglio ordini, partite dalla sfida APS contro pianificazione su Excel.
Funzionalità chiave
Assessment e sfide
In sintesi
Specifiche tecniche
- Metodo di pianificazione
- Schedulazione a capacità finita: le operazioni si collocano su risorse che hanno già carico, e le date sono un risultato della sequenza e non un dato di partenza.
- Vincoli modellati
- Attrezzaggio dipendente dalla sequenza, attrezzature e stampi condivisi, qualifiche degli operatori, calendari dei centri di lavoro e finestre di manutenzione, disponibilità materiali, tempi di polimerizzazione e di essiccazione.
- Rapporto con l’MRP
- L’MRP resta la fonte della domanda e dei fabbisogni materiali; l’APS prende quegli ordini e restituisce date sostenibili a capacità finita. Non sostituisce l’elaborazione MRP.
- Integrazione con l’ERP
- Gli ordini arrivano dall’ERP e l’APS restituisce le date. Il livello di integrazione della piattaforma mette a disposizione connettori SAP, Dynamics, NetSuite e Odoo, API REST e scambio CSV o XML schedulato su SFTP.
- Feedback dal reparto
- Funziona in autonomia sulle dichiarazioni registrate nell’ERP. Con MSF MES riceve il feedback in tempo reale dal reparto, ed è questo che porta un guasto dentro al piano prima che qualcuno lo digiti.
- Protocolli macchina
- L’APS in sé non ha bisogno di dati da PLC o da macchina. I protocolli stanno in MSF MES: driver nativi Siemens, Allen-Bradley, Mitsubishi, Beckhoff e Omron più OPC UA, Modbus TCP e RTU.
- Anagrafiche necessarie
- Cicli di lavorazione con tempi operazione che corrispondono a quello che le macchine fanno davvero, cicli alternativi compresi, calendari dei centri di lavoro e schemi di turno, attrezzature, competenze degli operatori, disponibilità materiali.
- Installazione
- On-premise o in SaaS, come modulo della piattaforma Meta Smart Factory accanto a MES, MRP, SCP, WMS, Logistics, Quality e Maintenance.
In funzione: video dimostrativi


Domande frequenti
Che cos’è esattamente l’APS?
Il software di Advanced Planning & Scheduling costruisce automaticamente programmi di produzione ottimali a capacità finita e li adatta in tempo reale. Sostituisce la pianificazione manuale su Excel.
L’APS funziona senza il MES?
Sì, l’APS funziona in autonomia con il vostro ERP. Combinato con MSF MES ottenete un feedback automatico e in tempo reale dal reparto, che rende i programmi ancora più precisi.
Quali settori traggono il massimo beneficio?
Qualsiasi produzione su commessa o ad alto mix: macchinari, componenti automotive, stampaggio a iniezione, vetro, alimentare, elettronica e altro ancora. Consultate i nostri casi studio.
Quali dati servono per un APS?
Cicli di lavoro con tempi operazione che corrispondono a quello che le macchine fanno davvero, calendari dei centri di lavoro e turni, e i vincoli su cui pianificate realmente: attrezzature, competenze degli operatori, disponibilità materiali. Il punto debole tipico sono i tempi standard impostati anni fa per la valorizzazione di costo. Se un tempo macchina contiene una maggiorazione che nessuno ricorda più, il programma eredita quell'errore ovunque. Verificate un campione di standard contro i tempi ciclo rilevati prima del go-live.
Quanto è aggiornato il programma APS senza dati dalle macchine?
Aggiornato quanto l'ultima dichiarazione di produzione registrata nell'ERP, o l'ultimo feedback dal MES se ne avete uno. L'APS pianifica su ordini, cicli e capacità, quindi per funzionare non ha bisogno di dati macchina o PLC. Quello che la connettività porta è la latenza: un fermo macchina alle nove arriva nel piano quando qualcuno lo digita, e fino ad allora state sequenziando su un reparto che nel frattempo è andato avanti.
L'APS può sostituire il pianificatore della produzione?
No, e comprarlo per eliminare quel ruolo è il modo in cui questi progetti falliscono. L'APS prende in carico la sequenza e il ricalcolo; non sa che un cliente tollera un giorno di ritardo e un altro no, o che questa settimana un certo operatore non deve mandare un certo lavoro. Il lavoro del pianificatore si sposta dal costruire il programma al mantenere i vincoli e valutare le eccezioni che l'ottimizzatore segnala.
Come gestisce l’APS i tempi di attrezzaggio che dipendono dal lavoro precedente?
L’ottimizzatore valuta un gran numero di combinazioni di sequenza e minimizza il setup totale: raggruppa i lavori che si succedono bene, senza limitarsi a ordinarli per data di consegna. Quanto finemente distingua un tipo di cambio formato dall’altro dipende da come il setup è modellato nei vostri cicli, perciò portate i vostri casi di colore, materiale o gruppo attrezzature durante il POC. Anche senza tempi di transizione misurati, raggruppamenti grossolani sono comunque meglio di una maggiorazione di attrezzaggio fissa.
Cosa succede se il reparto non segue il programma?
Il piano si riduce all'ennesimo report, e nessun ottimizzatore lo rimette a posto. Le cause tipiche sono due: programmi mai fattibili perché un vincolo è rimasto fuori dal modello, e una frequenza di ripianificazione che cambia la sequenza più in fretta di quanto il reparto riesca a reagire. Fissate o bloccate sul Gantt le operazioni a breve termine, così la lista pubblicata smette di ballare, e guardate cosa i pianificatori bloccano a mano, perché ogni blocco indica un vincolo mancante.
Quanto lavoro richiede mantenere un APS?
A regime bastano una breve revisione quotidiana del piano pubblicato e la gestione delle eccezioni segnalate dall'ottimizzatore. Mettete a budget parecchio di più nei primi mesi, quando il lavoro è sui dati e non sulla sequenza: correggere i cicli, tenere aggiornati i calendari e aggiungere i vincoli che il programma fa emergere rompendosi. La manutenzione delle anagrafiche non finisce mai, perché una nuova macchina, attrezzatura o competenza che manca nel modello è un vincolo che l'ottimizzatore violerà senza problemi.
Che differenza c'è tra l'APS e l'MRP del nostro ERP?
L'MRP calcola cosa produrre e cosa acquistare e quando, con lead time fissi e capacità infinita. L'APS calcola se quello è davvero producibile in quell'ordine sulle risorse che avete, nei turni che coprite davvero. I due convivono: l'MRP resta la fonte della domanda e dei fabbisogni materiali, e l'APS prende quegli ordini e restituisce date sostenibili a capacità finita. Sostituire l'MRP non è l'obiettivo.
Altri articoli
Prodotti correlati
Pronto a vedere il potenziale della tua fabbrica?
Ottieni una demo gratuita e un piano PoC su misura.