
Platforma AI i Uczenia Maszynowego
Dane z Twojej fabryki zamienione w decyzje
Platforma AI MSF uczy się na danych produkcyjnych, aby optymalizować harmonogramy, przewidywać problemy jakościowe, prognozować popyt i odkrywać ukryte moce. To warstwa inteligencji nad wszystkimi modułami MSF.
Poproś o demoRozpocznij PoCCzym jest platforma AI dla produkcji?
Platforma AI dla produkcji wykorzystuje uczenie maszynowe na danych produkcyjnych, aby optymalizować harmonogramy, przewidywać problemy jakościowe, prognozować popyt i wykrywać nietypowe zachowanie maszyn. Platforma AI firmy Meta Smart Factory jest warstwą inteligencji nad wszystkimi modułami MSF: gotowe modele produkcyjne są dostrajane przez ekspertów MSF na danych danego zakładu, więc własny zespół analityków danych nie jest potrzebny, a każdy model działa w trybie cienia, zanim jakikolwiek alert zostanie włączony.
Kluczowe funkcje
W skrócie
Dane techniczne
- Fundament danych
- Dane wykonawcze z MES są warunkiem wejścia; każdy kolejny moduł (APS, Jakość, Utrzymanie Ruchu) odblokowuje kolejne zastosowania AI.
- Dane wejściowe modeli
- Modele nadzorowane (istotność zmiennych metodą XGBoost, predykcja wydajności metodą Random Forest) potrzebują parametrów procesu i zakodowanej etykiety wyniku; autoenkoder LSTM potrzebuje wyłącznie surowych szeregów z czujników.
- Wdrożenie
- Lokalnie albo w prywatnej chmurze, decyzja należy do Was; dane produkcyjne pozostają odizolowane do Waszych własnych modeli.
- Ścieżka wyniku
- Wyłącznie rekomendacje: panel, raport albo propozycja harmonogramu w APS. Zapis nastaw z powrotem do sterownika to osobno zakresowana integracja, nigdy blokada bezpieczeństwa.
- Wymagane dane oznaczone
- Modele nadzorowane wymiaruje się liczbą poprawnie zakodowanych przypadków w każdej klasie: modele braków potrzebują rzeczywistych kodów przyczyn braków, modele popytu kilku pełnych cykli sezonowych.
- Wymagania po stronie energii
- Opomiarowanie na tyle szczegółowe, żeby rozpoznać poszczególne odbiorniki, Wasz kalendarz taryfowy oraz system harmonogramujący, któremu można przekazać plan; optymalizuje wyłącznie względem okien cenowych kWh.
- Nakład po stronie klienta
- Wskazany technolog lub inżynier jakości ze stałym terminem przeglądu; MSF stroi i trenuje ponownie, klient utrzymuje czyste kody braków i postojów oraz zgłasza zmiany procesu.
Z platformy: prawdziwe ekrany
Najczęstsze pytania
Czy potrzebuję zespołu data science?
Nie. Modele są gotowe do zastosowań produkcyjnych i dostrajane przez ekspertów MSF na Twoich danych.
Gdzie przechowywane są dane?
Lokalnie lub w prywatnej chmurze. Decyzja należy do Ciebie. Twoje dane produkcyjne nigdy nie trenują modeli innych firm.
Jakich modułów wymaga AI?
Dane z MES stanowią fundament; każdy kolejny moduł (APS, Jakość, Utrzymanie Ruchu) odblokowuje kolejne zastosowania AI.
Ile historii produkcyjnej potrzeba, żeby wytrenować model AI?
Liczy się liczba oznaczonych przypadków w każdej klasie. Liczba miesięcy ma drugorzędne znaczenie. Model braków uczy się na wadach, więc linia o niskim poziomie braków może pracować bardzo długo i wciąż nie dostarczyć wystarczająco dużo przypadków klasy mniejszościowej, natomiast prognozowanie popytu potrzebuje kilku pełnych cykli sezonowych. Starsza historia ma wartość tylko wtedy, gdy opiera się na tej samej kartotece indeksów i tej samej strukturze zakładu, dla której dziś prognozujesz. Sprawdź więc najpierw datę ostatniej migracji ERP albo przenumerowania indeksów. Krótki, spójny szereg jest lepszy niż długi, sklejony w poprzek zmiany numeracji.
Czy predykcja jakości zadziała bez kodów przyczyn braków?
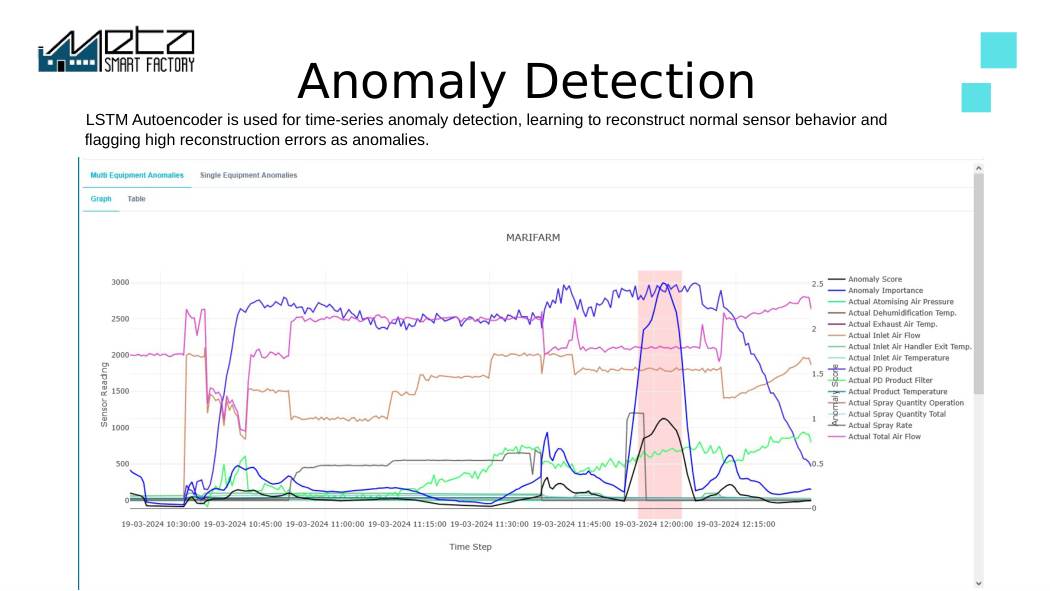
Część nadzorowana nie zadziała. Predykcja jakości potrzebuje z jednej strony parametrów procesu, a z drugiej rzeczywistej etykiety wyniku, a kod zbiorczy typu „inne” na większości rekordów nie uczy modelu niczego. Najpierw uporządkuj kodowanie w MES i licz poprawnie zakodowane braki w rozbiciu na przyczyny. Tygodnie kalendarza nie są tu miarą. W tym czasie możesz zacząć od wykrywania anomalii z użyciem LSTM. Jest ono nienadzorowane i nie wymaga etykiet, z tym zastrzeżeniem, że sygnalizuje nietypowe zachowanie, bez nazwania konkretnej wady.
Czy AI samo zmienia parametry maszyny?
Nie. Modele optymalizacji i doboru parametrów generują rekomendacje, które trafiają przed człowieka: na panel, do raportu albo jako propozycję harmonogramu w APS. Zapis czegokolwiek z powrotem do sterownika to osobna integracja, którą trzeba świadomie zakresować. Jeśli później chcesz nastaw w zamkniętej pętli, potraktuj to jako projekt automatyki z własnym zarządzaniem zmianą i nigdy jako zamiennik sprzętowych blokad bezpieczeństwa.
Ile naszego czasu zajmuje utrzymanie modeli AI po uruchomieniu?
Zaplanuj wskazanego technologa lub inżyniera jakości i stały termin przeglądu. Strojenie i ponowne trenowanie robi MSF, ale wynik musi mieć właściciela po Waszej stronie. Praca cykliczna to sprawdzanie, czy predykcje nadal pokrywają się z rzeczywistością, zgłaszanie sytuacji, w których nowy wyrób, zmiana oprzyrządowania albo remont maszyny przesunęły proces, oraz pilnowanie czystości kodów braków i postojów. To mniej niż etat, ale więcej niż zero.
Co dzieje się z modelami, gdy zmieniamy proces albo wdrażamy nowy wyrób?
Skuteczność spada i spada po cichu. Model nauczył się zakładu w takim stanie, w jakim był, więc nowy materiał, wyremontowana maszyna albo zmieniony czas cyklu unieważniają część jego historii, podczas gdy wyniki nadal wyglądają pewnie. Informuj nas o planowanych zmianach procesu z wyprzedzeniem i ustal w projekcie, które modele dostają porównanie predykcji z wykonaniem, kto je czyta i jak często. Nie zakładaj, że monitorowanie dryfu modelu jest domyślnie włączone dla każdego modelu.
Czego wymaga optymalizacja zużycia energii przez AI?
Opomiarowania na tyle szczegółowego, żeby rozpoznać poszczególne odbiorniki, rzeczywistego kalendarza taryfowego oraz harmonogramowania, któremu optymalizator może przekazać plan. Jeden licznik na wejściu do zakładu pokaże sumę i nic nie powie o tym, którą operację przesunąć. Optymalizator planuje względem okien cenowych energii, liczonych w kWh. Utrzymanie zamówionej mocy umownej to inne zadanie. Wymaga pomiaru w oknach piętnastominutowych i możliwości wstrzymania lub zrzucenia obciążenia na bieżąco, więc zakresuj je osobno.
Jaka jest skuteczność predykcji AI?
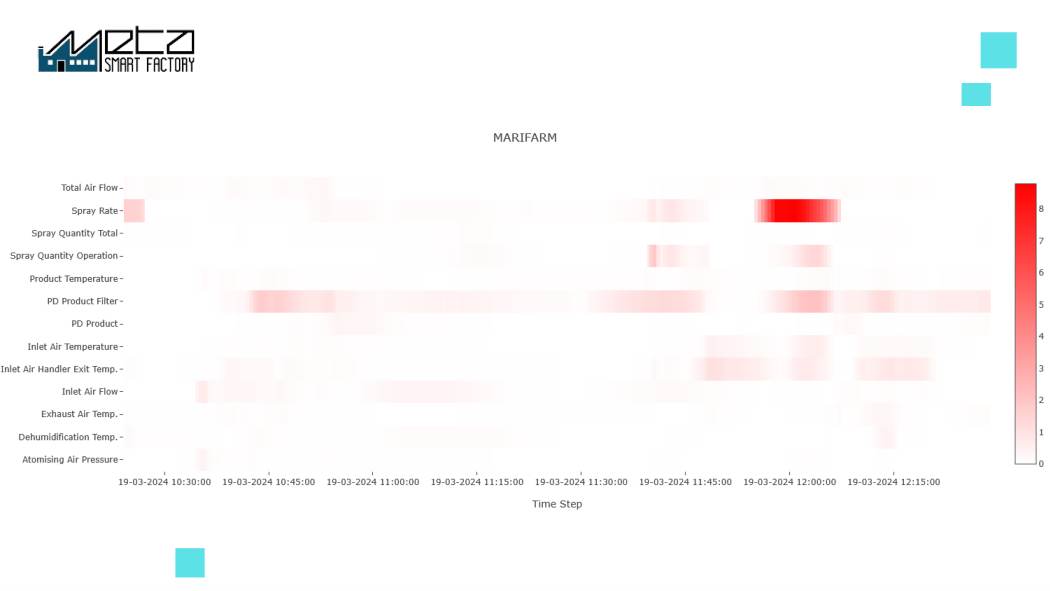
Nie ma jednej liczby opisującej skuteczność. Model zwraca wynik punktowy, a miejsce, w którym ustawisz próg alertu, przesądza jednocześnie o wykrywalności i o liczbie fałszywych alarmów, mierzonych na częściach, których model nigdy nie widział. Wybór tego punktu to decyzja biznesowa: ile kosztuje zatrzymana dobra część wobec wysłanej wadliwej. Istotność zmiennych i korelacje to diagnostyka na poziomie modelu, dobra do wyłapania pójścia na skróty, ale bezużyteczna do oceny pojedynczego alertu. Puść model równolegle, bez wpływu na decyzje, aż uzbiera się dość rzeczywistych braków do porównania.
Więcej artykułów
Powiązane produkty
Gotowy zobaczyć potencjał swojej fabryki?
Otrzymaj bezpłatne demo i plan PoC dopasowany do Twojej produkcji.