
Zaawansowane Planowanie i Harmonogramowanie (APS)
Harmonogramy produkcji optymalizowane przez AI, dostosowujące się w czasie rzeczywistym
MSF APS to oprogramowanie APS do zaawansowanego planowania i harmonogramowania produkcji, które automatycznie tworzy optymalny harmonogram z uwzględnieniem maszyn, kompetencji, materiałów, oprzyrządowania i terminów. Gdy rzeczywistość się zmienia, przeplanowuje w kilka sekund. Pożegnaj planowanie w Excelu i ciągłe gaszenie pożarów.
Poproś o demoRozpocznij PoCCzym jest system APS do planowania i harmonogramowania produkcji?
Oprogramowanie do zaawansowanego planowania i harmonogramowania (oprogramowanie APS) automatycznie tworzy harmonogramy produkcji przy skończonych mocach, zastępując ręczne planowanie w Excelu w produkcji na zamówienie i wieloasortymentowej. APS firmy Meta Smart Factory szereguje zlecenia względem rzeczywistych maszyn, kompetencji operatorów, materiałów, oprzyrządowania i terminów, minimalizuje przezbrojenia i przeplanowuje w ciągu sekund przy awarii maszyny lub pilnym zamówieniu. Planiści zachowują kontrolę na wykresie Gantta z przeciąganiem i porównują scenariusze what-if przed zatwierdzeniem.
Co oprogramowanie APS robi, czego nie robi planowanie w ERP
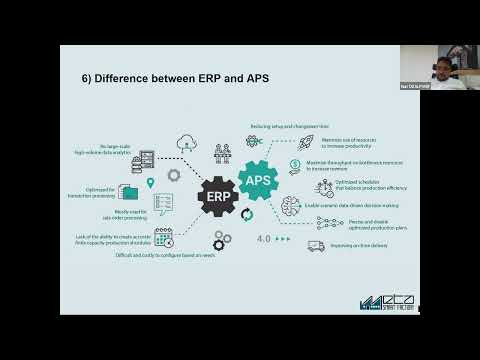
ERP i MRP decydują, co produkować i mniej więcej kiedy, z dokładnością do dni i przy mocach traktowanych jako nieograniczone. Oprogramowanie APS bierze te zlecenia i zwraca terminy, które da się utrzymać przy skończonych mocach: każda operacja trafia na zasób, który ma już obłożenie, więc termin wynika z ułożonej kolejności. MRP pozostaje źródłem popytu i zapotrzebowania materiałowego, a APS nie zastępuje przebiegu MRP (dlaczego harmonogramy z ERP ciągle się rozjeżdżają).
Modelowane są ograniczenia, które decydują o rzeczywistej kolejności: przezbrojenia zależne od poprzedniego zlecenia ujęte jako rodziny przezbrojeń, współdzielone oprzyrządowanie i formy, uprawnienia operatorów, kalendarze gniazd roboczych i okna serwisowe, dostępność materiału, czasy utwardzania i suszenia. W wersji samodzielnej harmonogram aktualizuje się na podstawie meldunków zwrotnych z ERP; z MSF MES dostaje informację zwrotną z hali w czasie rzeczywistym, więc awaria trafia do planu, zanim ktokolwiek ją wpisze. Żeby sprawdzić to na własnym portfelu zleceń, zacznij od wyzwania APS kontra planowanie w Excelu.
Kluczowe funkcje
Oceny i wyzwania
W skrócie
Dane techniczne
- Metoda planowania
- Harmonogramowanie w skończonych mocach produkcyjnych: operacje są wstawiane na zasoby, które już mają obłożenie, a terminy wynikają z ułożonej kolejności.
- Modelowane ograniczenia
- Czasy przezbrojeń zależne od poprzedniego zlecenia, współdzielone oprzyrządowanie i formy, uprawnienia operatorów, kalendarze gniazd roboczych i okna serwisowe, dostępność materiału, czasy utwardzania i suszenia.
- Relacja do MRP
- MRP pozostaje źródłem popytu i zapotrzebowania materiałowego; APS bierze te zlecenia i zwraca terminy, które da się utrzymać przy skończonych mocach. Nie zastępuje przebiegu MRP.
- Integracja z ERP
- Zlecenia napływają z ERP, a APS zwraca terminy. Warstwa integracyjna platformy udostępnia konektory do SAP, Dynamics, NetSuite i Odoo, REST API oraz cykliczną wymianę plików CSV lub XML przez SFTP.
- Informacja zwrotna z hali
- Działa samodzielnie na meldunkach zwrotnych z ERP. Z MSF MES bierze informację zwrotną z hali w czasie rzeczywistym. Dzięki temu awaria trafia do planu, zanim ktokolwiek ją wpisze.
- Protokoły maszynowe
- Sam APS nie potrzebuje danych z PLC ani z maszyn. Protokoły siedzą w MSF MES: natywne sterowniki Siemens, Allen-Bradley, Mitsubishi, Beckhoff i Omron oraz OPC UA, Modbus TCP i RTU.
- Wymagane dane podstawowe
- Marszruty z czasami operacji odpowiadającymi temu, co maszyny naprawdę robią, łącznie z wariantami alternatywnymi, kalendarze gniazd roboczych i harmonogram zmian, oprzyrządowanie, kompetencje operatorów, dostępność materiału.
- Wdrożenie
- On-premise albo w modelu SaaS, jako moduł platformy Meta Smart Factory obok MES, MRP, SCP, WMS, Logistyki, Jakości i Utrzymania Ruchu.
W działaniu: filmy demonstracyjne


Najczęstsze pytania
Czym dokładnie jest APS?
Oprogramowanie Advanced Planning & Scheduling automatycznie buduje optymalne harmonogramy produkcji w skończonych mocach i dostosowuje je w czasie rzeczywistym. Zastępuje ręczne planowanie w Excelu.
Czy APS działa bez MES?
Tak, APS działa samodzielnie w połączeniu z Twoim ERP. W połączeniu z MSF MES otrzymujesz automatyczną informację zwrotną z hali w czasie rzeczywistym, co czyni harmonogramy jeszcze dokładniejszymi.
Które branże zyskują najwięcej?
Każda produkcja na zamówienie lub o dużej różnorodności asortymentu: maszyny, części motoryzacyjne, formowanie wtryskowe, szkło, żywność, elektronika i inne. Zobacz nasze historie sukcesu.
Jakie dane są potrzebne do wdrożenia APS?
Marszruty technologiczne z czasami operacji, które odpowiadają temu, co maszyny naprawdę robią, kalendarze gniazd roboczych i harmonogram zmian oraz te ograniczenia, według których faktycznie planujecie: oprzyrządowanie, kompetencje operatorów, dostępność materiału. Najsłabszym punktem są zwykle normy czasowe ustawione lata temu na potrzeby kalkulacji kosztów. Jeśli czas jednostkowy zawiera narzut, o którym nikt już nie pamięta, harmonogram powiela ten błąd wszędzie. Przed startem produkcyjnym sprawdźcie próbkę norm wobec zarejestrowanych czasów cyklu.
Na ile aktualny jest harmonogram APS bez danych z maszyn?
Na tyle, na ile aktualny jest ostatni meldunek zwrotny zaksięgowany w ERP albo ostatnia informacja z MES, jeśli go macie. APS planuje na zleceniach, marszrutach i mocach produkcyjnych, więc do działania w ogóle nie potrzebuje danych z maszyn ani ze sterowników PLC. To, co daje łączność z maszynami, to skrócenie opóźnienia: awaria o dziewiątej rano trafia do planu wtedy, gdy ktoś ją wprowadzi, a do tego czasu układacie kolejność wobec hali, która dawno poszła dalej.
Czy APS zastąpi planistę produkcji?
Nie, a kupowanie go po to, żeby zlikwidować to stanowisko, jest najczęstszą przyczyną porażki takich projektów. APS przejmuje układanie kolejności i przeliczanie planu; nie wie, że jeden klient toleruje dzień opóźnienia, a drugi nie, ani że danego operatora w tym tygodniu nie należy stawiać przy danym zleceniu. Praca planisty przesuwa się z budowania harmonogramu na utrzymywanie ograniczeń i ocenianie wyjątków, które zgłasza optymalizator.
Jak APS radzi sobie z czasami przezbrojeń zależnymi od poprzedniego zlecenia?
Optymalizator ocenia bardzo dużą liczbę kombinacji kolejności i minimalizuje łączny czas przezbrojeń, więc grupuje zlecenia, które dobrze po sobie idą, i nie ustawia ich wyłącznie według terminu. To, jak dokładnie odróżni jedno przezbrojenie od drugiego, zależy od tego, jak przezbrojenia są zamodelowane w Waszych marszrutach, dlatego podczas POC postawcie przed nim własne przypadki: kolor, materiał, grupę narzędziową. Nawet bez zmierzonych czasów przejść zgrubne grupowanie i tak wypada lepiej niż jeden ryczałtowy czas przezbrojenia.
Co jeśli hala produkcyjna nie trzyma się harmonogramu?
Plan zamienia się w kolejny raport i żaden optymalizator tego nie naprawi. Przyczyny są zwykle dwie: harmonogramy, które nigdy nie były wykonalne, bo w modelu pominięto jakieś ograniczenie, oraz taka częstotliwość przeplanowania, że kolejność zmienia się szybciej, niż hala jest w stanie zareagować. Przypnijcie albo zablokujcie operacje z najbliższego horyzontu na wykresie Gantta, żeby opublikowana lista przestała się kotłować, i obserwujcie, co planiści blokują ręcznie, bo każda taka blokada wskazuje brakujące ograniczenie.
Ile pracy wymaga utrzymanie APS?
W stanie ustabilizowanym to krótki dzienny przegląd opublikowanego planu plus obsługa wyjątków zgłoszonych przez optymalizator. W pierwszych miesiącach zaplanujcie znacznie więcej, bo w tym okresie głównym zajęciem są dane: poprawianie marszrut, utrzymywanie kalendarzy i dodawanie ograniczeń, które harmonogram ujawnia, wykładając się na nich. Utrzymanie danych podstawowych nie kończy się nigdy, bo nowa maszyna, narzędzie czy kompetencja, której nie ma w modelu, jest ograniczeniem, które optymalizator bez wahania naruszy.
Czym APS różni się od MRP w naszym ERP?
MRP wylicza, co i kiedy wyprodukować oraz kupić, przyjmując stałe cykle realizacji i nieskończone moce produkcyjne. APS sprawdza, czy to naprawdę da się wykonać w tej kolejności na zasobach, które macie, i na zmianach, które faktycznie obsadzacie. Oba działają obok siebie: MRP pozostaje źródłem popytu i zapotrzebowania materiałowego, a APS bierze te zlecenia i zwraca terminy, które da się utrzymać przy skończonych mocach. Zastąpienie MRP nie jest tu celem.
Więcej artykułów
Powiązane produkty
Gotowy zobaczyć potencjał swojej fabryki?
Otrzymaj bezpłatne demo i plan PoC dopasowany do Twojej produkcji.