
Plataforma de IA & Machine Learning
Os dados da sua fábrica, transformados em decisões
A plataforma de IA da MSF aprende com os seus dados de produção para otimizar programas, prever problemas de qualidade, prever a demanda e revelar capacidade escondida. É a camada de inteligência sobre todos os módulos MSF.
Solicitar demoIniciar PoCO que é uma plataforma de IA para a indústria?
Uma plataforma de IA industrial aplica aprendizado de máquina aos dados de produção para otimizar a programação, prever a demanda e problemas de qualidade e detectar anomalias nas máquinas. A IA da Meta Smart Factory, camada de inteligência de todos os módulos MSF, usa modelos industriais prontos, ajustados por especialistas da MSF aos dados da fábrica, sem exigir cientistas de dados; cada modelo roda em modo sombra antes de alertar.
Funcionalidades principais
Num relance
Especificações técnicas
- Dados de base
- Os dados de execução do MES são o pré-requisito; cada módulo adicional (APS, Qualidade, Manutenção) desbloqueia mais casos de uso de IA.
- Entradas dos modelos
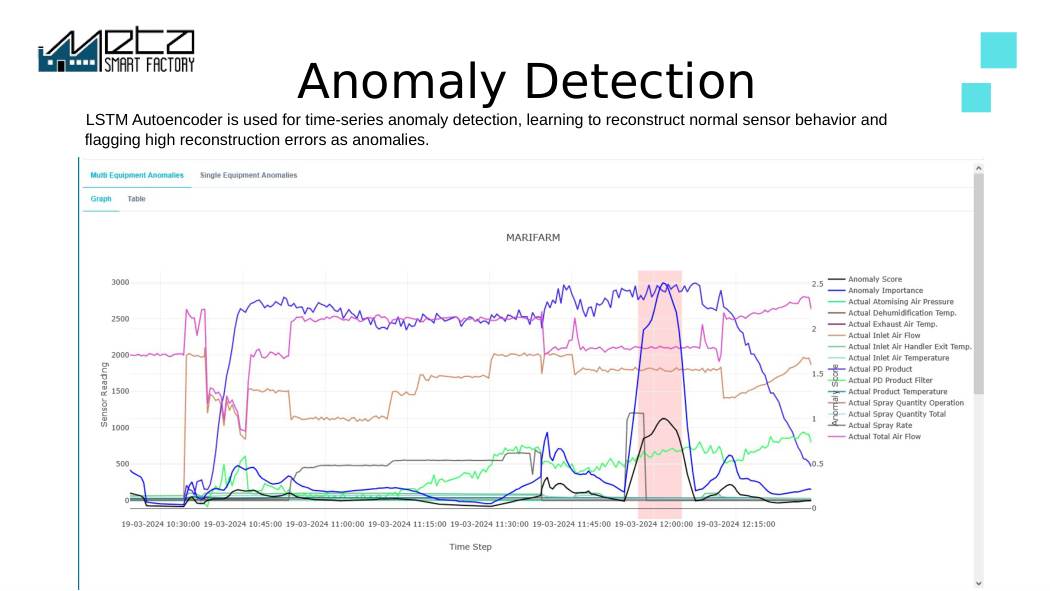
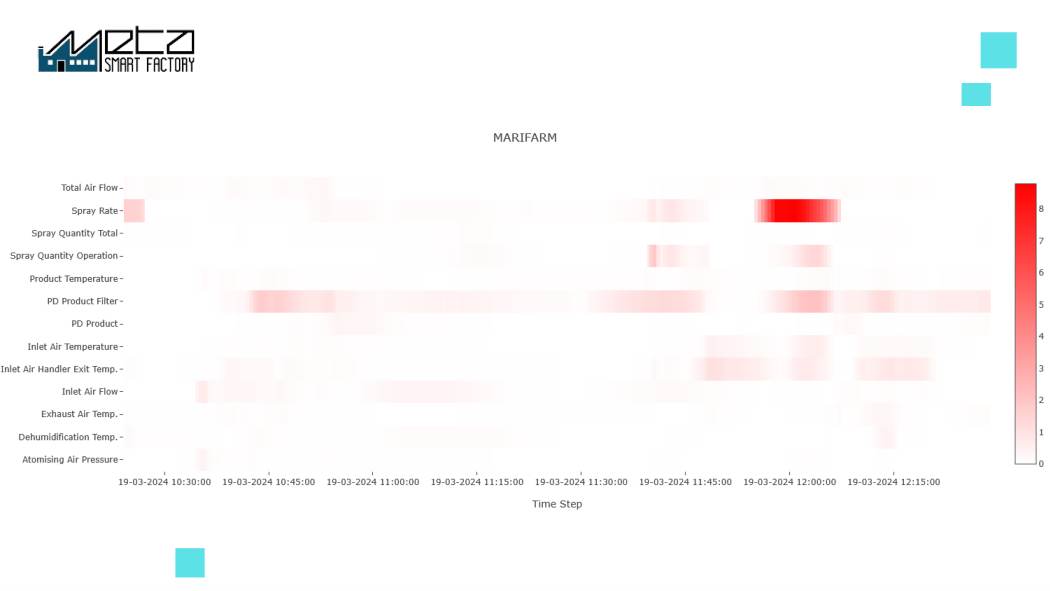
- Os modelos supervisionados (importância de variáveis com XGBoost, previsão de produção com Random Forest) precisam de parâmetros de processo mais um rótulo de resultado codificado; o autoencoder LSTM precisa apenas das séries brutas dos sensores.
- Instalação
- On-premise ou em cloud privada, à sua escolha; os dados de produção ficam isolados nos seus próprios modelos.
- Destino dos resultados
- Apenas recomendações: um painel, um relatório ou uma proposta de plano no APS. Escrever setpoints de volta para um controlador é uma integração com escopo à parte e nunca um intertravamento de segurança.
- Dados rotulados necessários
- Os modelos supervisionados dimensionam-se em exemplos corretamente codificados por classe e não em meses: os modelos de refugo precisam de códigos de motivo de refugo reais, os modelos de demanda de vários ciclos sazonais completos.
- Pré-requisitos para a energia
- Medição com granularidade suficiente para identificar consumidores individuais, o seu calendário tarifário e um planejador a quem entregar o plano; otimiza apenas contra janelas de preço em kWh.
- Esforço do lado do cliente
- Um engenheiro de processo ou da qualidade nomeado, com uma reunião fixa de revisão; a MSF ajusta e retreina, o cliente mantém limpos os códigos de refugo e de parada e sinaliza alterações de processo.
Da plataforma: telas reais
Perguntas frequentes
Preciso de uma equipe de data science?
Não. Os modelos vêm pré-construídos para casos de uso de produção industrial e são ajustados pelos especialistas da MSF com os seus dados.
Onde ficam os dados?
On-premise ou numa cloud privada, à sua escolha. Os seus dados de produção nunca treinam os modelos de outras empresas.
Que módulos exige a IA?
Os dados do MES são a base; cada módulo adicional (APS, Qualidade, Manutenção) desbloqueia mais casos de uso de IA.
Quanto histórico de produção é preciso para treinar a IA?
O que conta é o número de exemplos rotulados por classe; os meses de histórico, por si sós, dizem pouco. Um modelo de refugo aprende com os defeitos, por isso uma linha com pouco refugo pode andar muito tempo sem gerar a classe minoritária suficiente para treinar, enquanto um modelo de previsão da demanda quer vários ciclos sazonais completos. O histórico antigo só conta se assentar no mesmo cadastro de itens e na mesma estrutura fabril que hoje quer prever, por isso comece por localizar a última migração de ERP ou a última renumeração de peças. Uma série curta e limpa vale mais do que uma série longa costurada por cima de uma renumeração.
A qualidade preditiva funciona sem códigos de motivo de refugo?
A parte supervisionada não. A qualidade preditiva precisa dos parâmetros de processo de um lado e de um rótulo de resultado real do outro, e um motivo de refugo do tipo diversos na maioria dos registros não lhe ensina nada. Corrija primeiro a codificação no MES e conte os defeitos corretamente codificados por motivo de refugo. As semanas passadas não servem de medida. Enquanto isso, a detecção de anomalias com LSTM é não supervisionada e não precisa de rótulos, por isso pode começar por aí, com a ressalva de que sinaliza comportamento anômalo e não um defeito com nome.
A IA altera os parâmetros da máquina sozinha?
Não. Os modelos de parâmetros e de otimização produzem recomendações que vão parar na frente de uma pessoa, num painel, num relatório ou como proposta de plano no APS, e escrever seja o que for de volta para o controlador é uma integração à parte, com escopo decidido de propósito. Se mais tarde quiser mesmo setpoints em malha fechada, trate isso como um projeto de controle com gestão da mudança própria, e nunca como substituto dos intertravamentos de segurança cabeados.
Quanto trabalho dá manter os modelos de IA depois do início da operação?
Conte com um engenheiro de processo ou da qualidade nomeado, com uma reunião fixa de revisão; o ajuste e o retreinamento são feitos pela MSF, mas o resultado precisa de um dono do seu lado. O trabalho recorrente é verificar se as previsões continuam acompanhando a realidade, sinalizar quando um produto novo, uma alteração de ferramenta ou uma máquina recuperada deslocou o processo, e manter limpos os códigos de refugo e de parada. Exige algum trabalho, ainda que não em tempo integral.
O que acontece com os modelos quando mudamos o processo ou lançamos um produto novo?
A precisão cai, e cai em silêncio. O modelo aprendeu a fábrica tal como ela era, por isso um material novo, uma máquina reconstruída ou um tempo de ciclo alterado tornam parte do histórico irrelevante enquanto o resultado continua parecendo seguro de si. Avise-nos com antecedência das alterações de processo previstas e defina no projeto que modelos levam comparação entre previsto e real, quem a lê e com que frequência. Não assuma que o monitoramento de deriva está ligado por padrão em todos os modelos.
O que é preciso para a otimização energética com IA?
Medição com granularidade suficiente para identificar consumidores individuais, o seu calendário tarifário real, e um planejador a quem o otimizador possa entregar um plano; um único medidor na entrada da fábrica informa o total e nada sobre que operação deslocar. O que o otimizador planeja são as janelas de preço da energia, medidas em kWh. Segurar um teto de potência contratada é outro trabalho, que exige medição por intervalo e a capacidade de segurar ou deslastrar uma carga no momento, por isso trate isso como escopo separado.
Qual é a precisão das previsões da IA?
Não há um número único de precisão. O modelo devolve um score, e o ponto onde fixa o limiar de alerta define ao mesmo tempo a taxa de detecção e a taxa de falsos alarmes, medidas em peças que o modelo nunca viu; escolher esse ponto é uma decisão de negócio sobre quanto custa parar uma peça boa face a expedir uma peça ruim. A correlação e a importância de variáveis são diagnósticos no nível do modelo, úteis para detectar um atalho aprendido mas inúteis para julgar um alerta concreto. Rode em modo sombra até acumular defeitos reais suficientes para comparar.
Mais artigos
Produtos relacionados
Pronto para ver o potencial da sua fábrica?
Receba uma demo gratuita e um plano de PoC sob medida.