
Platformă de IA și Machine Learning
Datele fabricii dumneavoastră, transformate în decizii
Platforma de IA MSF învață din datele dumneavoastră de producție pentru a optimiza programele, a anticipa problemele de calitate, a previziona cererea și a dezvălui capacitatea ascunsă. Este stratul de inteligență peste toate modulele MSF.
Solicitați demoÎncepeți un PoCCe este o platformă de IA pentru producție?
O platformă de IA pentru producție aplică învățarea automată datelor de producție ca să optimizeze programele, să anticipeze problemele de calitate, să previzioneze cererea și să detecteze anomaliile mașinilor. Platforma Meta Smart Factory este stratul de inteligență al tuturor modulelor MSF: modele predefinite de producție sunt ajustate de experții MSF pe datele fabricii, fără echipă internă de știința datelor, iar fiecare model rulează întâi în paralel, înainte de activarea alertelor.
Funcționalități cheie
Pe scurt
Specificații tehnice
- Fundația de date
- Datele de execuție din MES sunt condiția prealabilă; fiecare modul suplimentar (APS, Quality, Maintenance) deblochează mai multe cazuri de utilizare pentru IA.
- Datele de intrare ale modelelor
- Modelele supervizate (importanța variabilelor cu XGBoost, predicția producției cu Random Forest) cer parametri de proces plus o etichetă codificată a rezultatului; autoencoderul LSTM are nevoie doar de seriile brute de la senzori.
- Mod de livrare
- On-premise sau într-un cloud privat, la alegerea dumneavoastră; datele dumneavoastră de producție rămân izolate în propriile modele.
- Traseul rezultatelor
- Doar recomandări: un panou, un raport sau o propunere de program în APS. Scrierea unor setpoint-uri înapoi în controler este o integrare definită separat și niciodată o interblocare de siguranță.
- Date etichetate necesare
- Modelele supervizate se dimensionează în exemple corect codificate pe fiecare clasă, nu în luni: modelele de rebut cer motive de rebut reale, iar cele de cerere câteva cicluri sezoniere complete.
- Condiții pentru optimizarea energetică
- Contorizare destul de granulară cât să identifice consumatorii individuali, calendarul dumneavoastră tarifar și un planificator care să preia planul; optimizează doar față de ferestrele de preț la kWh.
- Efortul de la dumneavoastră
- Un inginer de proces sau de calitate nominalizat, cu un interval fix de analiză; MSF face ajustarea și reantrenarea, clientul ține curate codurile de rebut și de oprire și semnalează schimbările de proces.
Din platformă: ecrane reale
Întrebări frecvente
Am nevoie de o echipă de data science?
Nu. Modelele vin preconstruite pentru cazurile de utilizare din producție și sunt ajustate de experții MSF pe datele dumneavoastră.
Unde sunt stocate datele?
On-premise sau într-un cloud privat, la alegerea dumneavoastră. Datele dumneavoastră de producție nu antrenează niciodată modelele altor companii.
Ce module necesită IA?
Datele din MES reprezintă fundația; fiecare modul suplimentar (APS, Quality, Maintenance) deblochează mai multe cazuri de utilizare pentru IA.
De cât istoric de producție are nevoie IA?
Contează numărul de exemple etichetate pe fiecare clasă, nu câte luni au trecut. Un model de rebut învață din defecte, deci o linie cu rebut mic poate merge mult timp fără să producă destule cazuri din clasa minoritară pentru antrenare, în timp ce un model de previzionare a cererii vrea câteva cicluri sezoniere complete. Istoricul vechi contează doar dacă stă pe aceeași nomenclatură de articole și aceeași structură de fabrică pe care le previzionați azi, așa că aflați întâi când ați făcut ultima migrare de ERP sau ultima recodificare a reperelor. O serie scurtă și curată bate una lungă, lipită peste o recodificare.
Merge calitatea predictivă fără coduri de motiv pentru rebut?
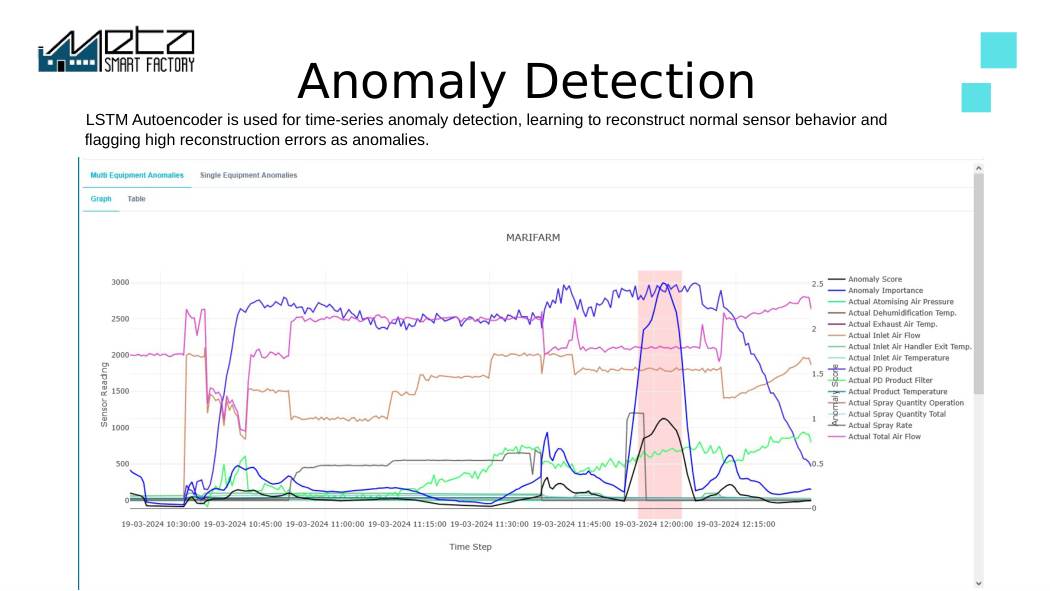
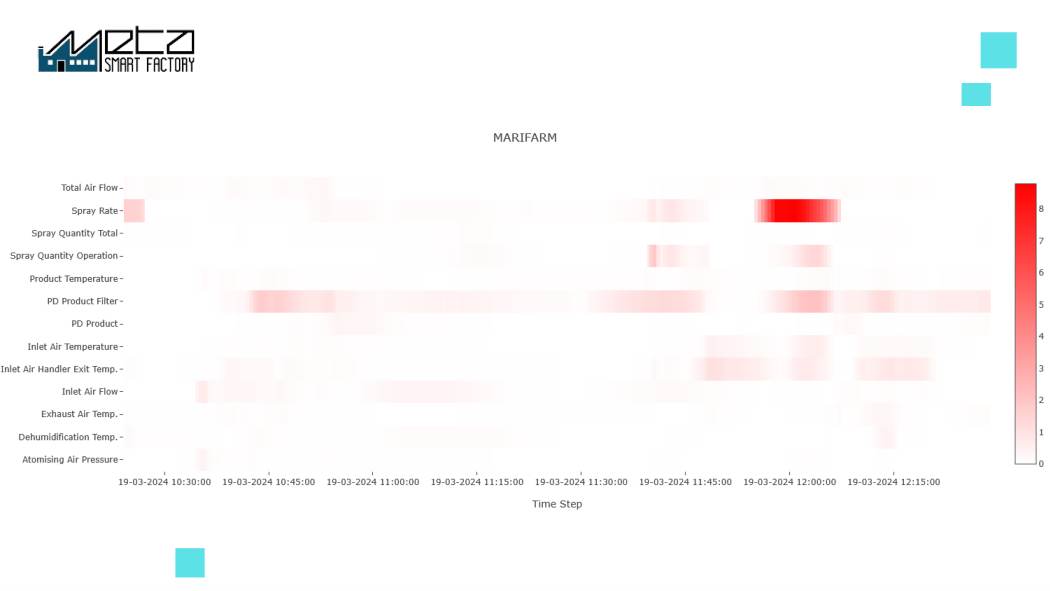
Partea supervizată, nu. Calitatea predictivă are nevoie de parametrii de proces pe o parte și de o etichetă reală a rezultatului pe cealaltă, iar un motiv de rebut de tip diverse pe majoritatea înregistrărilor nu o învață nimic. Reparați întâi codificarea în MES și numărați defectele corect codificate pe fiecare motiv de rebut, nu săptămânile scurse. Între timp, detectarea anomaliilor cu LSTM este nesupervizată și nu are nevoie de etichete, deci puteți începe de acolo, cu observația că semnalează doar comportament neobișnuit, fără să numească defectul.
Modifică IA singură parametrii mașinii?
Nu. Modelele de parametri și de optimizare produc recomandări care ajung în fața unui om, pe un panou, într-un raport sau ca propunere de program în APS, iar scrierea a ceva înapoi în controler este o integrare separată, pe care o definiți în mod deliberat. Dacă vreți mai târziu setpoint-uri în buclă închisă, tratați asta ca pe un proiect de automatizare cu managementul lui de schimbare și niciodată ca pe un înlocuitor al interblocărilor de siguranță cablate.
Cât timp ne ia întreținerea modelelor de IA după go-live?
Prevedeți un inginer de proces sau de calitate nominalizat, cu un interval fix de analiză; MSF face ajustarea și reantrenarea, dar rezultatul are nevoie de un responsabil la dumneavoastră. Munca recurentă înseamnă să verificați că predicțiile mai urmăresc realitatea, să semnalați când un produs nou, o schimbare de sculă sau o mașină recondiționată a mutat procesul și să țineți curate codurile de rebut și de oprire. Nu este o normă întreagă, dar nici zero nu este.
Ce se întâmplă cu modelele când schimbăm procesul sau lansăm un produs nou?
Acuratețea scade, și scade în tăcere. Modelul a învățat fabrica așa cum era, deci un material nou, o mașină reconstruită sau un ciclu modificat fac o parte din istoric irelevantă, în timp ce rezultatul arată în continuare sigur pe el. Anunțați-ne din timp schimbările de proces planificate și stabiliți în proiect care modele primesc o comparație predicție față de realizat, cine o citește și cât de des. Nu presupuneți că monitorizarea de drift este pornită implicit pentru fiecare model.
Ce ne trebuie pentru optimizarea energetică cu IA?
Contorizare destul de granulară cât să identifice consumatorii individuali, calendarul tarifar real și un planificator căruia optimizatorul să îi poată da un plan; un singur contor la intrarea în fabrică vă spune totalul și nimic despre ce operație să mutați. Optimizatorul planifică față de ferestrele de preț la energie, măsurate în kWh. Încadrarea în puterea maximă contractată este altă treabă, care cere măsurare pe intervale și posibilitatea de a ține sau de a decupla o sarcină pe loc, deci definiți-o separat.
Cât de precise sunt predicțiile IA?
Nu există o singură cifră de acuratețe. Modelul scoate un scor, iar locul unde fixați pragul de alertă stabilește în același timp rata de prindere și rata de alarme false, măsurate pe piese pe care modelul nu le-a văzut niciodată; alegerea acelui punct este o decizie de business despre cât vă costă o piesă bună oprită față de una rea livrată. Corelația și importanța variabilelor sunt diagnostice la nivel de model, bune ca să prindeți o scurtătură, dar inutile ca să judecați o alertă anume. Rulați modelul în regim shadow până se adună destule defecte reale pentru comparație.
Mai multe articole
Produse conexe
Gata să vedeți potențialul fabricii dvs.?
Obțineți un demo gratuit și un plan PoC personalizat.