Pokročilé plánovanie a rozvrhovanie výroby (APS)
Plán výroby optimalizovaný pomocou AI, ktorý sa prispôsobuje v reálnom čase
MSF APS automaticky zostaví optimálny plán výroby s ohľadom na stroje, kvalifikáciu pracovníkov, materiál, náradie a termíny. Keď sa realita zmení, preplánuje ho v priebehu sekúnd. S plánovaním v Exceli a neustálym hasením požiarov je koniec.
Vyžiadať demoSpustiť PoCČo je softvér na pokročilé plánovanie a rozvrhovanie výroby (APS)?
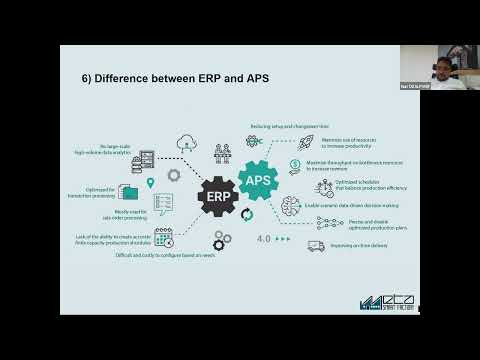
Softvér na pokročilé plánovanie a rozvrhovanie výroby (APS) automaticky zostavuje rozvrhy s obmedzenou kapacitou a v zákazkovej a viacvariantnej výrobe nahrádza ručné plánovanie v Exceli. APS od Meta Smart Factory zoraďuje prácu podľa skutočných strojov, zručností operátorov, materiálu, náradia a termínov, minimalizuje časy nastavenia a pri poruche stroja či súrnej zákazke preplánuje za pár sekúnd. Plánovač upravuje rozvrh presúvaním na Ganttovom diagrame a pred potvrdením porovná varianty plánu.
Kľúčové funkcie
V skratke
Technické parametre
- Metóda plánovania
- Plánovanie s obmedzenou kapacitou: operácie sa zaraďujú na zdroje, ktoré už majú pridelenú prácu, a termíny sú výsledkom poradia, nie jeho vstupom.
- Modelované obmedzenia
- Prestavby závislé od poradia, zdieľané náradie a formy, kvalifikácia operátorov, kalendáre pracovísk a okná údržby, dostupnosť materiálu, časy vytvrdzovania a sušenia.
- Vzťah k MRP
- MRP zostáva zdrojom dopytu a materiálových potrieb; APS tieto zákazky prevezme a vráti termíny, ktoré obmedzená kapacita unesie. Beh MRP nenahrádza.
- Integrácia s ERP
- Zákazky prichádzajú z ERP a APS vracia termíny. Integračná vrstva platformy ponúka konektory pre SAP, Dynamics, NetSuite a Odoo, REST API a plánovanú výmenu súborov CSV alebo XML cez SFTP.
- Spätná väzba z výroby
- Funguje samostatne len s potvrdeniami z ERP. S MSF MES dostáva spätnú väzbu z výroby v reálnom čase, a práve vďaka tomu sa porucha dostane do plánu skôr, než ju niekto zadá.
- Protokoly strojov
- Samotné APS nepotrebuje dáta z PLC ani zo strojov. Protokoly sú v MSF MES: natívne ovládače pre Siemens, Allen-Bradley, Mitsubishi, Beckhoff a Omron a k tomu OPC UA, Modbus TCP a RTU.
- Potrebné kmeňové dáta
- Technologické postupy s časmi operácií, ktoré zodpovedajú tomu, čo stroje naozaj robia, vrátane alternatívnych postupov, kalendáre pracovísk a zmenové modely, náradie, zručnosti operátorov, dostupnosť materiálu.
- Nasadenie
- On-premise alebo ako SaaS, ako modul platformy Meta Smart Factory spolu s MES, MRP, SCP, WMS, logistikou, kvalitou a údržbou.
V prevádzke: ukážkové videá

Časté otázky
Čo presne je APS?
Je to softvér na pokročilé plánovanie a rozvrhovanie výroby, ktorý automaticky zostavuje optimálne plány s obmedzenou kapacitou, v reálnom čase ich upravuje a nahrádza ručné plánovanie v Exceli.
Funguje APS aj bez MES?
Áno, APS funguje samostatne s vaším ERP. V kombinácii s MSF MES dostávate automatickú spätnú väzbu z výroby v reálnom čase, vďaka čomu sú plány ešte presnejšie.
Ktorým odvetviam prináša najviac?
Každej výrobe na zákazku alebo s mnohými variantmi: strojárstvu, výrobe automobilových dielov, vstrekovaniu plastov, sklárstvu, potravinárstvu, elektronike a ďalším. Pozrite si naše prípadové štúdie.
Aké dáta APS potrebuje?
Technologické postupy s časmi operácií, ktoré zodpovedajú tomu, čo stroje naozaj robia, kalendáre pracovísk, zmenové modely a obmedzenia, podľa ktorých skutočne plánujete: náradie, zručnosti operátorov, dostupnosť materiálu. Obvyklou slabinou sú normy v technologických postupoch, ktoré sa pred rokmi nastavili pre kalkulácie. Ak čas operácie obsahuje prirážku, ktorú si už nikto nepamätá, plán túto chybu prenesie všade. Pred spustením porovnajte vzorku noriem so zaznamenanými časmi cyklov.
Aký aktuálny je plán APS bez dát zo strojov?
Taký aktuálny ako posledné potvrdenie zaúčtované vo vašom ERP, prípadne posledná spätná väzba z MES, ak ho používate. APS plánuje podľa zákaziek, technologických postupov a kapacít, takže na svoju prácu dáta zo strojov ani z PLC vôbec nepotrebuje. Pripojenie skracuje oneskorenie: porucha o deviatej sa do plánu dostane, až keď ju niekto zadá, a dovtedy plánujete poradie pre stav výroby, ktorý už neplatí.
Môže APS nahradiť nášho plánovača výroby?
Nie, a projekty, v ktorých má APS túto pozíciu zrušiť, zlyhávajú práve na tom. APS preberá zoraďovanie a prepočty; nevie však, že jeden zákazník znesie deň meškania a iný nie, alebo že určitý operátor by tento týždeň nemal robiť určitú zákazku. Práca plánovača sa presúva od zostavovania plánu k udržiavaniu obmedzení a posudzovaniu výnimiek, na ktoré optimalizátor upozorní.
Ako APS rieši časy prestavby, ktoré závisia od predchádzajúcej zákazky?
Optimalizátor vyhodnocuje veľké množstvo kombinácií poradia a minimalizuje celkový čas prestavieb, takže zoskupuje zákazky, ktoré na seba dobre nadväzujú, a nezoraďuje ich iba podľa termínu. Ako jemne rozlíši jednu prestavbu od druhej, závisí od toho, ako je nastavenie namodelované vo vašich technologických postupoch, preto mu počas POC predložte vlastné prípady podľa farby, materiálu alebo skupiny náradia. Aj bez nameraných časov prechodov sú hrubé skupiny lepšie ako paušálna prirážka na nastavenie.
Čo sa stane, ak sa výroba plánom neriadi?
Plán sa zmení na ďalší report a žiadny optimalizátor to nevyrieši. Príčiny bývajú dve: plány, ktoré nikdy neboli splniteľné, lebo v modeli chýbalo nejaké obmedzenie, a rytmus preplánovania, ktorý mení poradie rýchlejšie, než stihne výroba reagovať. Najbližšie operácie na Ganttovom diagrame pripnite alebo zamknite, aby sa zverejnený zoznam prestal neustále meniť, a sledujte, čo plánovači zamykajú ručne, pretože každé také zamknutie ukazuje na chýbajúce obmedzenie.
Koľko práce si vyžaduje údržba APS?
V ustálenom stave je to krátka denná kontrola zverejneného plánu a riešenie výnimiek, na ktoré optimalizátor upozorní. V prvých mesiacoch počítajte s oveľa väčším úsilím, lebo vtedy sa pracuje skôr s dátami než so zoraďovaním: opravujú sa technologické postupy, udržiavajú kalendáre a dopĺňajú obmedzenia, ktoré vyjdú najavo až vtedy, keď plán zlyhá. Starostlivosť o kmeňové dáta nikdy nekončí, pretože nový stroj, nástroj alebo zručnosť, ktoré v modeli chýbajú, sú obmedzením, ktoré optimalizátor ochotne poruší.
Čím sa APS líši od behu MRP v našom ERP?
MRP určí, čo a kedy vyrobiť a nakúpiť, a počíta s pevnými dodacími lehotami a neobmedzenou kapacitou. APS zisťuje, či sa to dá v tomto poradí naozaj vyrobiť na zdrojoch, ktoré máte, v zmenách, na ktoré máte ľudí. Oba systémy fungujú vedľa seba: MRP zostáva zdrojom dopytu a materiálových potrieb a APS tieto zákazky prevezme a vráti termíny, ktoré obmedzená kapacita unesie. Cieľom nie je nahradiť MRP.
Súvisiace produkty
Chcete vidieť, aký potenciál má vaša továreň?
Získajte bezplatné demo a plán Proof of Concept pripravený pre vašu výrobu.