
Logiciel APS : planification et ordonnancement avancés
Des plannings optimisés par l’IA qui s’adaptent en temps réel
MSF APS est un logiciel de planification et d’ordonnancement avancés qui crée automatiquement le planning optimal à capacité finie en tenant compte des machines, des compétences, des matières, de l’outillage et des délais, puis replanifie en quelques secondes quand la réalité change. Fini la planification sous Excel et la gestion de crise permanente.
Demander une démoLancer un PoCQu’est-ce qu’un logiciel de planification et d’ordonnancement avancés (APS) ?
Un logiciel de planification et d’ordonnancement avancés (logiciel APS) crée automatiquement des plannings à capacité finie et remplace Excel en production à la commande et à forte variété. L’APS de Meta Smart Factory ordonnance selon machines, compétences, matières, outillages et délais réels, réduit les changements et replanifie en quelques secondes après une panne ou une commande urgente. Le planificateur pilote un Gantt glisser-déposer et compare des scénarios avant validation.
Ce que fait un logiciel APS et que la planification de l’ERP ne fait pas
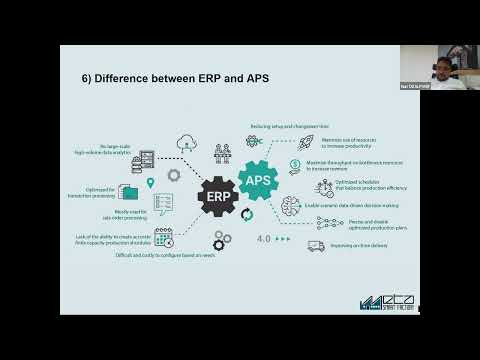
L’ERP et le MRP décident quoi fabriquer et à peu près quand, à la maille du jour, sur une capacité qu’ils considèrent comme infinie. Le logiciel APS reprend ces ordres et rend des dates que la capacité finie peut tenir : chaque opération est placée sur une ressource qui porte déjà de la charge, et la date est donc un résultat de la séquence. Le MRP reste la source de la demande et des besoins matière, et l’APS ne remplace pas le calcul MRP (pourquoi l’ordonnancement dans l’ERP dérape toujours).
Les contraintes qui décident d’une vraie séquence sont modélisées : temps de changement dépendant de la séquence sous forme de familles, outillages et moules partagés, habilitations des opérateurs, calendriers des postes de charge et fenêtres de maintenance, disponibilité matière, temps de polymérisation et de séchage. En autonome, le planning se met à jour avec les déclarations de l’ERP ; avec MSF MES, il reprend le retour d’atelier en temps réel, et une panne atteint le plan avant que quelqu’un la saisisse. Pour l’essayer sur votre propre carnet de commandes, commencez par le défi APS contre planning Excel.
Fonctionnalités clés
Évaluations et défis
En un coup d’œil
Caractéristiques techniques
- Méthode de planification
- Ordonnancement à capacité finie : les opérations se placent sur des ressources qui portent déjà de la charge, et les dates sont un résultat de la séquence et non une donnée d’entrée.
- Contraintes modélisées
- Temps de changement dépendant de la séquence, outillages et moules partagés, habilitations des opérateurs, calendriers des postes de charge et fenêtres de maintenance, disponibilité matière, temps de polymérisation et de séchage.
- Articulation avec le MRP
- Le MRP reste la source de la demande et des besoins matière ; l’APS reprend ces ordres et rend des dates que la capacité finie peut tenir. Il ne remplace pas le calcul des besoins nets.
- Intégration ERP
- Les commandes viennent de l’ERP et l’APS renvoie les dates. La couche d’intégration de la plateforme propose des connecteurs SAP, Dynamics, NetSuite et Odoo, des API REST et des échanges CSV ou XML planifiés par SFTP.
- Retour d’atelier
- Fonctionne en autonome sur les déclarations de l’ERP. Avec MSF MES, il reprend le retour d’atelier en temps réel : c’est ce qui permet à une panne d’atteindre le plan avant que quelqu’un la saisisse.
- Protocoles machines
- L’APS lui-même n’a besoin d’aucune donnée automate ou machine. Les protocoles sont dans MSF MES : pilotes natifs Siemens, Allen-Bradley, Mitsubishi, Beckhoff et Omron, plus OPC UA, Modbus TCP et RTU.
- Données de base nécessaires
- Des gammes dont les temps opératoires correspondent à ce que font réellement les machines, gammes alternatives comprises, les calendriers des postes de charge et les régimes d’équipes, l’outillage, les compétences des opérateurs, la disponibilité matière.
- Déploiement
- On-premise ou en SaaS, comme module de la plateforme Meta Smart Factory aux côtés du MES, du MRP, du SCP, du WMS, de la Logistique, de la Qualité et de la Maintenance.
En fonctionnement : vidéos de démonstration


Questions fréquentes
Qu’est-ce que l’APS exactement ?
Un logiciel de planification et d’ordonnancement avancés (APS) construit automatiquement des plannings de production optimaux à capacité finie et les ajuste en temps réel. Il remplace la planification manuelle sous Excel.
L’APS fonctionne-t-il sans MES ?
Oui, l’APS fonctionne de façon autonome avec votre ERP. Combiné à MSF MES, vous bénéficiez d’un retour automatique et en temps réel depuis l’atelier, ce qui rend les plannings encore plus précis.
Quels secteurs en bénéficient le plus ?
Toute production à la commande ou en grande diversité de références : machines spéciales, pièces automobiles, injection plastique, verre, agroalimentaire, électronique et plus encore. Consultez nos études de cas.
Quelles données faut-il pour mettre en place un APS ?
Des gammes dont les temps opératoires correspondent à ce que font réellement les machines, les calendriers des postes de charge et les régimes d’équipes, et les contraintes contre lesquelles vous planifiez vraiment : outillage, compétences des opérateurs, disponibilité matière. Le point faible habituel, ce sont les temps de gamme figés il y a des années pour le calcul des coûts. Si un temps de série porte une majoration dont plus personne ne se souvient, le planning hérite de cette erreur partout. Auditez un échantillon de gammes face aux temps de cycle réellement mesurés avant la mise en service.
L’APS est-il à jour sans remontée automatique des machines ?
Sa fraîcheur est celle de la dernière déclaration saisie dans votre ERP, ou du dernier retour du MES si vous en avez un. L’APS planifie sur des ordres de fabrication, des gammes et des capacités : il n’a besoin d’aucune donnée machine ni automate pour fonctionner. Ce que la connectivité apporte, c’est la latence : une panne survenue à neuf heures n’arrive dans le plan que lorsque quelqu’un la saisit, et d’ici là vous ordonnancez sur un atelier qui a déjà changé.
Un APS peut-il remplacer notre planificateur de production ?
Non, et l’acheter pour supprimer le poste est la meilleure façon de faire échouer le projet. L’APS prend en charge l’ordonnancement et le recalcul ; il ne sait pas qu’un client tolère un jour de retard et qu’un autre non, ni qu’un opérateur donné ne doit pas prendre tel OF cette semaine. Le travail du planificateur se déplace : il ne construit plus le planning, il entretient les contraintes et arbitre les exceptions que l’optimiseur remonte.
Comment l’APS gère-t-il les temps de changement de série qui dépendent de l’OF précédent ?
L’optimiseur évalue un très grand nombre de combinaisons de séquences et minimise le temps de changement total : il regroupe donc les OF qui s’enchaînent bien au lieu de les ranger simplement par date de besoin. La finesse avec laquelle il distingue un changement d’un autre dépend de la façon dont le changement de série est modélisé dans vos gammes ; présentez-lui vos propres cas de couleur, de matière ou de groupe d’outillage pendant le POC. Sans matrice de temps de transition mesurés, des regroupements grossiers valent encore mieux qu’une majoration forfaitaire.
Que se passe-t-il si l’atelier ne suit pas le planning ?
Le plan se dégrade en un rapport de plus, et aucun optimiseur ne corrige cela. Deux causes reviennent : des plannings qui n’ont jamais été réalisables parce qu’une contrainte manquait dans le modèle, et une fréquence de replanification qui change la séquence plus vite que l’atelier ne peut réagir. Épinglez ou verrouillez les opérations à court terme sur le Gantt pour que la liste publiée cesse de bouger, et regardez ce que les planificateurs verrouillent à la main : chaque verrouillage désigne une contrainte absente du modèle.
Quelle charge de maintenance représente un APS au quotidien ?
En régime établi, une courte revue quotidienne du plan publié, plus le traitement des exceptions remontées par l’optimiseur. Prévoyez nettement plus les premiers mois, où le travail relève de la donnée et non de l’ordonnancement : corriger les gammes, tenir les calendriers, ajouter les contraintes que le planning révèle en cassant. L’entretien des données de base ne s’arrête jamais, car une machine, un outil ou une compétence absente du modèle est une contrainte que l’optimiseur violera sans état d’âme.
Quelle est la différence entre l’APS et le calcul MRP de notre ERP ?
Le MRP, le calcul des besoins nets, détermine quoi fabriquer et acheter et à quel moment, sur des délais figés et à capacité infinie. L’APS détermine si cela peut réellement être produit dans cet ordre, sur les ressources dont vous disposez et dans les équipes que vous armez effectivement. Les deux coexistent : le MRP reste la source de la demande et des besoins matière, l’APS reprend ces ordres et rend des dates que la capacité finie peut tenir. Il ne s’agit pas de remplacer le MRP.
Autres articles
Produits associés
Prêt à voir le potentiel de votre usine ?
Obtenez une démo gratuite et un plan de PoC sur mesure.