
Napredno planiranje i raspoređivanje (APS)
Proizvodni rasporedi optimizovani veštačkom inteligencijom koji se prilagođavaju u realnom vremenu
MSF APS je softver za napredno planiranje i raspoređivanje koji automatski kreira optimalan proizvodni raspored, uzimajući u obzir mašine, veštine radnika, materijale, alate i rokove, a zatim ponovo planira za nekoliko sekundi kada se stvarnost promeni. Pozdravite se sa planiranjem u Excelu i stalnim gašenjem požara.
Zatražite demoPokrenite PoCŠta je APS softver za planiranje i raspoređivanje proizvodnje?
Softver za napredno planiranje i raspoređivanje (APS softver) automatski pravi rasporede sa ograničenim kapacitetom i zamenjuje ručno planiranje u Excelu kod proizvodnje po narudžbini sa mnogo varijanti. Meta Smart Factory APS raspoređuje operacije prema stvarnim mašinama, veštinama operatera, materijalima, alatima i rokovima, minimizuje vremena pripreme i za nekoliko sekundi ponovo planira kad se mašina pokvari ili stigne hitna narudžbina. Planeri upravljaju Gantt dijagramom sa prevlačenjem i pre potvrde porede scenarije.
Šta APS softver radi, a planiranje u ERP-u ne
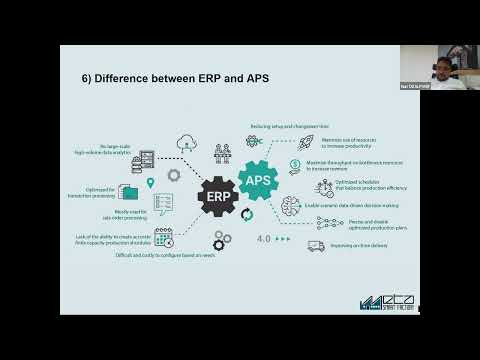
ERP i MRP odlučuju šta treba proizvesti i otprilike kada, sa tačnošću na nivou dana, i to prema kapacitetu koji smatraju neograničenim. APS softver preuzima te naloge i vraća datume koje ograničeni kapacitet može da podnese: svaka operacija se smešta na resurs koji već nosi posao, pa je datum rezultat redosleda. MRP ostaje izvor potreba i materijalnih zahteva, a APS ne zamenjuje MRP obradu (zašto rokovi iz ERP-a stalno klize).
Modeluju se ograničenja od kojih zavisi stvarni redosled: priprema zavisna od redosleda, uređena u porodice prelazaka, zajednički alati i kalupi, kvalifikacije operatera, kalendari radnih mesta i prozori za održavanje, raspoloživost materijala, vremena očvršćavanja i sušenja. Kada radi samostalno, raspored se ažurira iz potvrda u ERP-u; uz MSF MES dobija povratnu informaciju iz pogona u realnom vremenu, pa kvar stigne do plana pre nego što ga iko otkuca. Ako želite da ga isprobate na sopstvenoj knjizi naloga, krenite od izazova APS protiv planiranja u Excelu.
Ključne funkcije
Procene i izazovi
Ukratko
Tehničke specifikacije
- Metod planiranja
- Planiranje sa ograničenim kapacitetom: operacije se smeštaju na resurse koji već nose posao, pa datumi proizlaze iz redosleda i ne unose se unapred.
- Ograničenja koja se modeluju
- Priprema zavisna od redosleda, zajednički alati i kalupi, kvalifikacije operatera, kalendari radnih mesta i prozori za održavanje, raspoloživost materijala, vremena očvršćavanja i sušenja.
- Odnos prema MRP-u
- MRP ostaje izvor potražnje i potreba za materijalom; APS uzima te naloge i vraća datume koje ograničen kapacitet može da podnese. Nije zamena za MRP obradu.
- Integracija sa ERP-om
- Nalozi stižu iz ERP-a, a APS vraća datume. Integracioni sloj platforme nudi konektore za SAP, Dynamics, NetSuite i Odoo, REST API-je i razmenu CSV ili XML fajlova po rasporedu, preko SFTP-a.
- Povratna informacija iz pogona
- Radi samostalno, na potvrdama iz ERP-a. Uz MSF MES preuzima povratnu informaciju iz pogona u realnom vremenu, a upravo to čini da kvar stigne do plana pre nego što ga neko otkuca.
- Protokoli prema mašinama
- Samom APS-u ne trebaju ni PLC ni podaci sa mašina. Protokoli su u MSF MES-u: nativni drajveri za Siemens, Allen-Bradley, Mitsubishi, Beckhoff i Omron, plus OPC UA, Modbus TCP i RTU.
- Potrebni matični podaci
- Tehnološki postupci sa vremenima operacija koja odgovaraju onome što mašine stvarno rade, uključujući alternativne, kalendari radnih mesta i šeme smena, alati, veštine operatera, raspoloživost materijala.
- Postavka
- Lokalno (on-premise) ili kao SaaS, kao modul Meta Smart Factory platforme, uz MES, MRP, SCP, WMS, Logistics, Quality i Maintenance.
U radu: demo snimci


Često postavljana pitanja
Šta tačno predstavlja APS?
Softver za napredno planiranje i raspoređivanje automatski kreira optimalne proizvodne rasporede sa ograničenim kapacitetom i prilagođava ih u realnom vremenu. Ručno planiranje u Excelu time postaje suvišno.
Da li APS radi bez MES-a?
Da, APS radi samostalno uz vaš ERP. U kombinaciji sa MSF MES-om dobijate automatsku povratnu informaciju iz proizvodnje u realnom vremenu, što čini rasporede još preciznijim.
Kojim industrijama ovo najviše koristi?
Svakoj proizvodnji po narudžbini ili proizvodnji sa velikim brojem varijanti: mašinogradnja, delovi za automobilsku industriju, brizganje plastike, staklo, hrana, elektronika i drugo. Pogledajte naše studije slučaja.
Koji podaci su potrebni za APS?
Tehnološki postupci sa vremenima operacija koja odgovaraju onome što mašine stvarno rade, kalendari radnih mesta i šeme smena, i ograničenja po kojima zaista planirate: alati, veštine operatera, raspoloživost materijala. Uobičajena slaba tačka su normativi postavljeni pre više godina radi obračuna cene koštanja. Ako vreme izrade nosi dodatak kojeg se više niko ne seća, raspored tu grešku nasleđuje svuda. Pre puštanja u rad uporedite uzorak normativa sa snimljenim vremenima ciklusa.
Koliko je APS raspored ažuran bez podataka sa mašina?
Tačno onoliko koliko i poslednja potvrda operacije proknjižena u ERP-u, odnosno poslednja povratna informacija iz MES-a ako ga imate. APS planira po nalozima, tehnološkim postupcima i kapacitetu, pa mu podaci sa mašina ili PLC-a uopšte nisu neophodni da bi radio. Povezanost donosi kraće kašnjenje informacije: zastoj u devet sati ulazi u plan tek kada ga neko unese, a do tada redosled pravite prema pogonu koji je odavno otišao dalje.
Da li APS može da zameni planera proizvodnje?
Ne, a kupovina APS-a da bi se to radno mesto ukinulo je tipičan način da projekat propadne. APS preuzima određivanje redosleda i preračunavanje; ne zna da jedan kupac toleriše dan kašnjenja a drugi ne, niti da određeni operater ove nedelje ne treba da radi određeni posao. Posao planera se pomera sa pravljenja rasporeda na održavanje ograničenja i procenu izuzetaka koje optimizator prijavi.
Kako APS računa vremena pripreme koja zavise od prethodnog naloga?
Optimizator procenjuje veliki broj kombinacija redosleda i minimizuje ukupno vreme pripreme, pa grupiše naloge koji dobro idu jedan za drugim umesto da ih samo poređa po roku. Koliko fino razdvaja jednu promenu alata od druge zavisi od toga kako je priprema modelovana u vašim tehnološkim postupcima, zato tokom POC-a stavite pred njega sopstvene slučajeve po boji, materijalu ili grupi alata. I bez izmerenih vremena prelaza, gruba grupisanja su i dalje bolja od jedinstvenog paušalnog vremena pripreme.
Šta ako se pogon ne drži rasporeda?
Plan se svede na još jedan izveštaj, a to nijedan optimizator ne popravlja. Dva uzroka su uobičajena: rasporedi koji nikada nisu bili izvodljivi jer je neko ograničenje izostavljeno iz modela, i ritam ponovnog planiranja koji menja redosled brže nego što pogon može da reaguje. Fiksirajte ili zaključajte operacije u bliskom horizontu na gantogramu da objavljena lista prestane da se vrti, i pratite šta planeri zaključavaju ručno, jer svako takvo zaključavanje imenuje ograničenje koje nedostaje u modelu.
Koliko je APS zahtevan za održavanje?
U stabilnom radu to je kratak dnevni pregled objavljenog plana plus rešavanje izuzetaka koje optimizator prijavi. Za prve mesece računajte na znatno više, jer je tada posao u podacima a ne u redosledu: ispravljanje tehnoloških postupaka, održavanje kalendara i dodavanje ograničenja koja raspored otkrije tako što pukne. Održavanje matičnih podataka nikada ne prestaje, jer nova mašina, alat ili veština koja nedostaje u modelu je ograničenje koje će optimizator bez problema prekršiti.
Koja je razlika između APS-a i MRP obrade u ERP-u?
MRP računa šta treba proizvesti i nabaviti i kada, sa fiksnim rokovima nabavke i neograničenim kapacitetom. APS računa da li to zaista može da se proizvede tim redosledom na resursima koje imate i u smenama koje stvarno popunjavate ljudima. Ta dva sistema idu zajedno: MRP ostaje izvor potreba i materijalnih zahteva, a APS te naloge preuzima i vraća datume koje ograničeni kapacitet podržava. Zamena MRP-a nije cilj.
Više članaka
Srodni proizvodi
Spremni da vidite potencijal svoje fabrike?
Dobijte besplatan demo i PoC plan po meri.