
什么是 APS 高级计划排程系统?
高级计划与排程软件(APS 系统)自动生成有限产能的生产排程,取代按单生产和多品种工厂中的手工 Excel 排产。Meta Smart Factory 的 APS 依据真实的机器、操作员技能、物料、工装和交期安排工序,尽量缩短换型时间,并在机器故障或紧急插单时数秒内重新排程。计划员在拖拽式甘特图上始终掌握主动,并可在确认前比较多套假设方案。
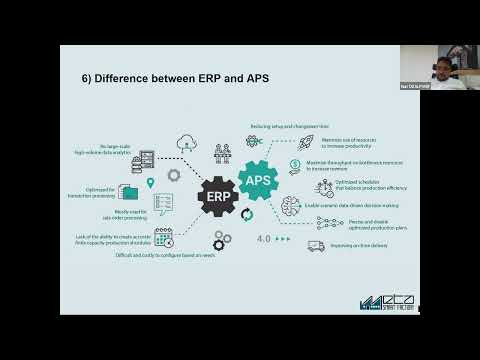
APS 系统能做到、ERP 计划做不到的事
ERP 和 MRP 决定做什么、大致什么时候做,精度以天计,并且把产能当作无限。APS 系统接过这些订单,返回有限产能撑得住的日期:每道工序都排到已经有活的资源上,所以日期是排序得出的结果。MRP 仍然是需求和物料需求的来源,APS 不替代 MRP 运算(为什么 ERP 排程总是延误)。
决定真实排序的约束都会建模:按换型族处理的顺序相关换型时间、共用工装和模具、操作员资质、工作中心日历与维护窗口、物料齐套情况、固化与干燥时间。独立使用时,排程依据 ERP 报工更新;配合 MSF MES 时,它从车间获得实时反馈,设备一出故障,不必等人录入,计划就已经知道。想拿您自己的订单试一试,可以从 APS 与 Excel 排产对比挑战开始。
核心功能
评估与挑战
概览
技术规格
- 排程方法
- 有限产能排程:工序排到已经有活的资源上,日期是排序得出的结果,并不是排序的输入条件。
- 建模的约束
- 与前道相关的换型时间、共用工装和模具、操作员资质、工作中心日历与维护窗口、物料齐套情况、固化与干燥时间。
- 与 MRP 的关系
- MRP 仍然是需求和物料需求的来源;APS 接过这些订单,返回有限产能撑得住的日期。它的定位不是替代 MRP 运算。
- ERP 集成
- 订单由 ERP 下达,APS 返回日期。平台集成层提供 SAP、Dynamics、NetSuite 和 Odoo 连接器、REST API,以及通过 SFTP 定时交换 CSV 或 XML 文件。
- 车间反馈
- 可仅凭 ERP 报工独立运行。与 MSF MES 配合时,能取到车间的实时反馈,一台设备故障不必等人录入系统,就能传到计划。
- 机器协议
- APS 本身不需要 PLC 或机器数据。协议都在 MSF MES 侧:西门子、Allen-Bradley、三菱、倍福和欧姆龙原生驱动,以及 OPC UA、Modbus TCP 和 RTU。
- 所需主数据
- 工艺路线要带上与机台实际加工相符的工序工时,包含可替代工序;工作中心日历与班次安排;工装、操作员技能、物料齐套情况。
- 部署方式
- 本地部署或 SaaS,作为 Meta Smart Factory 平台的一个模块,与 MES、MRP、SCP、WMS、物流、质量和设备维护并列。


常见问题
APS 究竟是什么?
高级计划与排程软件能够自动生成最优的有限产能生产排程,并实时动态调整,从而取代手工 Excel 排产。
APS 可以在没有 MES 的情况下使用吗?
可以,APS 能够仅与您的 ERP 配合独立运行。若与 MSF MES 结合使用,还可获得车间实时自动反馈,使排程更加精准。
哪些行业受益最大?
任何按单生产或多品种小批量生产的行业均可受益:机械制造、汽车零部件、注塑、玻璃、食品、电子等。详见我们的案例研究。
上 APS 需要准备哪些基础数据?
工艺路线要带上与机台实际加工相符的工序工时,工作中心的日历和班次安排,以及你真正要约束的资源:工装、操作员技能、物料齐套情况。最常见的薄弱环节是多年前为成本核算设定的工时定额。如果某道工序的单件工时里含着一份谁也说不清来源的宽放,排程就会把这个误差带到每一处。上线前抽一批定额,和实际记录的节拍对一遍。
不接机台数据,APS 排出来的计划有多实时?
只能实时到 ERP 里最后一次报工,如果上了 MES,就是最后一次车间反馈。APS 是按订单、工艺路线和产能来排的,本身完全不依赖机台或 PLC 数据。联机带来的是时效性:九点钟停机了,要等有人录进系统,计划才知道;在那之前你排的还是一个已经变了的车间。
APS 能取代生产计划员吗?
不能,冲着裁掉这个岗位去买 APS,正是这类项目失败的原因。APS 接过去的是排序和重排这部分活;它不知道哪个客户能容忍晚一天、哪个客户不行,也不知道这一周某个操作员不该上某个活。计划员的工作是从做排程转向维护约束条件,以及判断优化器抛出来的异常。
APS 怎么处理与前道工序相关的换型时间?
优化器会评估大量的排序组合,以总换型时间最小为目标,所以它会把相互衔接顺畅的工单归到一起,不是简单按交期先后排。它能把两次换型区分到多细,取决于换型在你的工艺路线里是怎么建模的,所以 POC 阶段就把你自己的颜色、材质或刀具组的情况摆到它面前去试。就算没有实测的转换时间,粗粒度的分组也比一个固定换型宽放强。
车间不按 APS 排程执行怎么办?
计划就退化成又一张没人看的报表,这一点靠优化器解决不了。常见原因有两个:因为模型里漏了某个约束,排出来的计划本来就不可行;以及重排频率太高,顺序变得比车间反应得还快。在甘特图上把近期的工序固定或锁住,让发下去的作业顺序不再来回变,同时盯住计划员手工锁了哪些工序,每一个手工锁定都在指出一条缺失的约束。
APS 的日常维护工作量有多大?
稳定运行后,每天花不多的时间过一遍发布的计划,再处理优化器抛出来的异常就够了。头几个月要预留多得多的精力,那时候的活主要在数据上:修工艺路线、维护日历,以及把排程一排就出问题所暴露出来的约束补进去。主数据的维护是没有终点的,因为一台新机器、一套新工装、一项新技能只要没进模型,就等于给优化器留了一条它会毫不犹豫违反的约束。
APS 和 ERP 里跑的 MRP 有什么区别?
MRP 算的是做什么、买什么、什么时候要,用的是固定提前期和无限产能。APS 算的是这些东西按这个顺序,在你现有的资源上、在你实际排得出人的班次里,到底能不能做出来。两者是并存的:MRP 仍然是需求和物料需求的来源,APS 接过这些订单,返回有限产能撑得住的日期。它的定位不是替代 MRP。
更多文章
相关产品
准备好了解您工厂的潜力了吗?
获取免费演示和为您量身定制的概念验证方案。