
Planificare și Programare Avansată (APS)
Programe de producție optimizate prin IA, care se adaptează în timp real
MSF APS este un software de planificare și programare avansată a producției care creează automat programul optim, ținând cont de mașini, competențele forței de muncă, materiale, scule și termene. Când realitatea se schimbă, replanifică în câteva secunde. Spuneți adio planificării în Excel și stingerii permanente de incendii.
Solicitați demoÎncepeți un PoCCe este un software de planificare și programare avansată (APS)?
Un software de planificare și programare avansată (software APS) creează automat programe de producție cu capacitate finită, înlocuind Excel-ul în producția la comandă cu multe variante. APS-ul Meta Smart Factory secvențiază operațiile după mașini, competențe, materiale, scule și termene reale, scurtează pregătirea și replanifică în câteva secunde la o defecțiune sau o comandă urgentă. Planificatorii ajustează un Gantt cu glisare și fixare și compară scenarii înainte de a decide.
Ce face un software APS și nu face planificarea din ERP
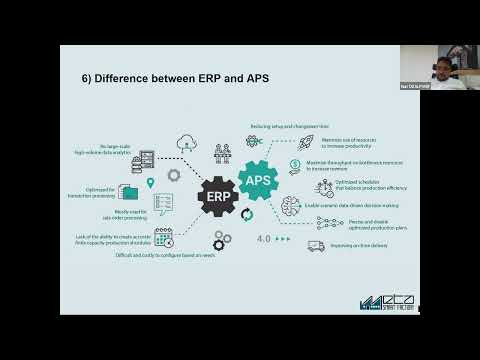
ERP-ul și MRP-ul decid ce se produce și aproximativ când, la rezoluție de zile, pe o capacitate pe care o tratează ca nelimitată. Software-ul APS preia acele comenzi și returnează termene susținute de capacitatea finită: fiecare operație se așază pe o resursă care are deja încărcare, deci termenul rezultă din secvență. MRP rămâne sursa cererii și a necesarului de materiale, iar APS nu înlocuiește rularea MRP (de ce programarea din ERP tot alunecă).
Sunt modelate constrângerile care decid o secvență reală: setup-ul dependent de secvență, organizat pe familii de schimbare de reper, SDV-urile și matrițele folosite în comun, calificările operatorilor, calendarele centrelor de lucru și ferestrele de mentenanță, disponibilitatea materialului, timpii de polimerizare și de uscare. Folosit independent, programul se actualizează din confirmările ERP; cu MSF MES primește feedback în timp real din hală, așa că o defecțiune ajunge în plan înainte să o introducă cineva. Ca să îl încercați pe propriul portofoliu de comenzi, începeți cu provocarea APS vs planificare în Excel.
Funcționalități cheie
Evaluări și provocări
Pe scurt
Specificații tehnice
- Metoda de planificare
- Programare cu capacitate finită: operațiile se așază pe resurse care au deja încărcare, iar termenele rezultă din secvență.
- Constrângeri modelate
- Timpi de pregătire dependenți de secvență, SDV-uri și matrițe folosite în comun, calificările operatorilor, calendarele centrelor de lucru și ferestrele de mentenanță, disponibilitatea materialului, timpii de polimerizare și de uscare.
- Relația cu MRP
- MRP rămâne sursa cererii și a necesarului de materiale; APS preia acele comenzi și returnează termene susținute de capacitatea finită. Nu înlocuiește rularea MRP.
- Integrare cu ERP
- Comenzile vin din ERP, iar APS returnează termenele. Stratul de integrare al platformei oferă conectori SAP, Dynamics, NetSuite și Odoo, API-uri REST și schimb programat de fișiere CSV sau XML prin SFTP.
- Feedback din hală
- Funcționează standalone, pe confirmările din ERP. Cu MSF MES preia feedback în timp real din hală, ceea ce face ca o defecțiune să ajungă în plan înainte ca cineva să o introducă manual.
- Protocoale de mașină
- APS-ul în sine nu are nevoie de date din PLC sau din mașini. Protocoalele stau în MSF MES: drivere native Siemens, Allen-Bradley, Mitsubishi, Beckhoff și Omron, plus OPC UA, Modbus TCP și RTU.
- Date de bază necesare
- Rute tehnologice cu timpi de operație care corespund cu ce fac efectiv mașinile, inclusiv variante alternative, calendare pe centre de lucru și programul de tură, SDV-uri, competențele operatorilor, disponibilitatea materialului.
- Implementare
- On-premise sau ca SaaS, ca modul al platformei Meta Smart Factory, alături de MES, MRP, SCP, WMS, Logistics, Quality și Maintenance.
În funcțiune: videoclipuri demonstrative


Întrebări frecvente
Ce este mai exact APS?
Software-ul Advanced Planning & Scheduling construiește automat programe de producție optime, cu capacitate finită, și le ajustează în timp real. Înlocuiește astfel planificarea manuală în Excel.
APS funcționează fără MES?
Da, APS funcționează independent cu ERP-ul dumneavoastră. Combinat cu MSF MES, obțineți feedback automat în timp real din hală, ceea ce face programele și mai precise.
Ce industrii beneficiază cel mai mult?
Orice producție la comandă sau cu variație mare: utilaje, piese auto, injecție mase plastice, sticlă, alimentar, electronice și multe altele. Consultați studiile noastre de caz.
De ce date are nevoie un APS?
Rute tehnologice cu timpi de operație care corespund cu ce fac efectiv mașinile, calendare pe centre de lucru și programul de tură, plus constrângerile după care planificați cu adevărat: SDV-uri, competențele operatorilor, disponibilitatea materialului. Punctul slab este de obicei norma de timp stabilită acum câțiva ani pentru postcalcul. Dacă un timp de execuție conține un adaos pe care nu și-l mai amintește nimeni, programul preia eroarea peste tot. Verificați un eșantion de norme față de timpii de ciclu înregistrați înainte de go-live.
Cât de actual este programul APS fără date preluate din mașini?
Atât de actual cât ultima confirmare înregistrată în ERP sau ultimul feedback din MES, dacă aveți unul. APS planifică pe comenzi, rute tehnologice și capacitate, deci nu are nevoie de date din mașini sau din PLC ca să funcționeze. Conectivitatea nu vă aduce decât latență mai mică: o defecțiune de la ora nouă ajunge în plan când o introduce cineva, iar până atunci secvențiați pentru o hală care a luat-o deja înainte.
Poate APS să înlocuiască planificatorul de producție?
Nu, iar cumpărarea lui pentru a desființa postul este exact modul în care eșuează astfel de proiecte. APS preia secvențierea și recalcularea; nu știe că un client tolerează o zi de întârziere și altul nu, sau că un anumit operator nu ar trebui să lucreze o anumită comandă în săptămâna asta. Munca planificatorului se mută de la construirea programului la întreținerea constrângerilor și la judecarea excepțiilor semnalate de optimizator.
Cum tratează APS timpii de pregătire care depind de reperul anterior?
Optimizatorul evaluează un număr mare de combinații de secvențe și minimizează timpul total de setup, deci grupează comenzile care merg bine împreună, în loc să le ordoneze doar după termen. Cât de fin separă o schimbare de fabricație de alta depinde de modul în care este modelat setup-ul în rutele dumneavoastră, așa că puneți-i în față cazurile proprii de culoare, material sau grupă de scule încă din POC. Fără timpi de tranziție măsurați, chiar și grupările grosiere bat un adaos fix de pregătire.
Ce se întâmplă dacă hala nu respectă programul?
Planul se transformă într-un raport în plus și niciun optimizator nu repară asta. Două cauze sunt uzuale: programe care nu au fost niciodată fezabile, pentru că o constrângere a rămas în afara modelului, și o frecvență de replanificare care schimbă secvența mai repede decât poate reacționa hala. Fixați sau blocați operațiile din orizontul apropiat pe Gantt, ca lista publicată să nu mai oscileze, și urmăriți ce blochează planificatorii manual, pentru că fiecare blocare numește o constrângere lipsă.
Cât efort cere întreținerea unui APS?
În regim stabil, o revizuire zilnică scurtă a planului publicat plus tratarea excepțiilor semnalate de optimizator. Prevedeți considerabil mai mult în primele luni, când munca înseamnă date, nu secvențiere: corectarea rutelor tehnologice, întreținerea calendarelor și adăugarea constrângerilor pe care programul le scoate la iveală atunci când pică. Întreținerea datelor de bază nu se termină niciodată, pentru că o mașină, o sculă sau o competență nouă care lipsește din model este o constrângere pe care optimizatorul o va încălca fără ezitare.
Prin ce diferă APS de rularea MRP din ERP?
MRP stabilește ce se fabrică și ce se cumpără și când, pe termene de livrare fixe și capacitate infinită. APS stabilește dacă acest lucru chiar poate fi produs în ordinea respectivă, pe resursele pe care le aveți și în turele pe care le acoperiți efectiv cu personal. Cele două coexistă: MRP rămâne sursa cererii și a necesarului de materiale, iar APS preia acele comenzi și returnează termene susținute de capacitatea finită. Înlocuirea MRP nu este scopul.
Mai multe articole
Produse conexe
Gata să vedeți potențialul fabricii dvs.?
Obțineți un demo gratuit și un plan PoC personalizat.