
Fejlett tervezés és ütemezés (APS)
MI-optimalizált gyártási ütemtervek, amelyek valós időben alkalmazkodnak
Az MSF APS egy fejlett gyártásütemező és termeléstervező szoftver, amely automatikusan létrehozza az optimális gyártási ütemtervet, figyelembe véve a gépeket, a munkaerő szaktudását, az anyagokat, a szerszámozást és a határidőket, majd másodpercek alatt újratervez, ha a valóság megváltozik. Búcsúzzon el az Excel-alapú tervezéstől és a folyamatos tűzoltástól.
Demó kérésePoC indításaMi az a fejlett termeléstervező és ütemező (APS) szoftver?
A fejlett termeléstervező és ütemező szoftver (APS-szoftver) automatikusan készít véges kapacitású gyártási ütemterveket, és kiváltja a kézi Excel-tervezést a rendelésre gyártó, nagy termékváltozatosságú üzemekben. A Meta Smart Factory APS valós gépek, kezelői szaktudás, anyagok, szerszámok és határidők alapján ütemez, minimalizálja az átállási időket, és másodpercek alatt újratervez gépleállás vagy sürgős megrendelés esetén. A tervezők húzd-és-ejtsd Gantt-diagramon tartják kézben a tervet, és véglegesítés előtt összevetik a lehetséges forgatókönyveket.
Amit az APS-szoftver tud, és az ERP-tervezés nem
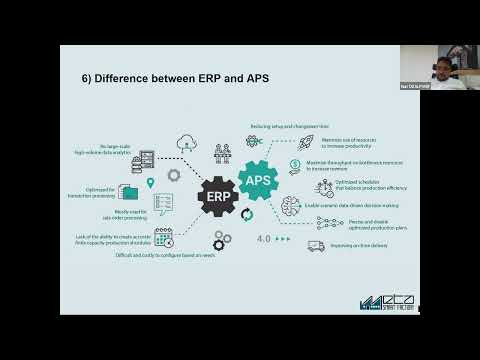
Az ERP és az MRP azt dönti el, mit kell gyártani és nagyjából mikor, napos felbontásban, olyan kapacitással számolva, amelyet korlátlannak tekint. Az APS-szoftver átveszi ezeket a megrendeléseket, és olyan dátumokat ad vissza, amelyeket a véges kapacitás alátámaszt: minden művelet olyan erőforrásra kerül, amelyen már van munka, így a dátum a sorrend eredménye. Az MRP marad az igények és az anyagszükséglet forrása, az APS pedig nem váltja ki az MRP-futtatást (miért csúsznak folyton az ERP-ütemtervek).
A valós sorrendet meghatározó korlátok a modellben vannak: sorrendfüggő átállás átállási családokba sorolva, közösen használt szerszámok és formák, kezelői képesítések, munkahelynaptárak és karbantartási időablakok, anyagrendelkezésre állás, kikeményedési és száradási idők. Önállóan az ütemterv az ERP-visszajelentésekből frissül; az MSF MES mellett valós idejű visszajelzést kap a gyártótérről, így egy géphiba még azelőtt bekerül a tervbe, hogy bárki beírná. Ha a saját rendelésállományán próbálná ki, kezdje az APS kontra Excel tervezési kihívással.
Legfontosabb jellemzők
Felmérések és kihívások
Egy pillantásra
Műszaki adatok
- Tervezési módszer
- Véges kapacitású ütemezés: a műveletek olyan erőforrásokra kerülnek, amelyeken már van munka, a dátum pedig a sorrend eredménye, nem a bemenete.
- Modellezett korlátok
- Sorrendfüggő átállás, közösen használt szerszámok és formák, kezelői szaktudás, munkahelynaptárak és karbantartási időablakok, anyagrendelkezésre állás, kikeményedési és száradási idők.
- Viszony az MRP-hez
- Az MRP marad az igények és az anyagszükséglet forrása; az APS ezeket a megrendeléseket veszi át, és véges kapacitással alátámasztott dátumokat ad vissza. Az MRP-futtatást nem váltja ki.
- ERP-integráció
- A megrendelések az ERP-ből érkeznek, az APS dátumot ad vissza. A platform integrációs rétege SAP-, Dynamics-, NetSuite- és Odoo-csatolót, REST API-kat, valamint ütemezett CSV- vagy XML-cserét kínál SFTP-n.
- Üzemi visszajelzés
- Önállóan az ERP-visszajelentésekből dolgozik. MSF MES mellett valós idejű visszajelzést kap az üzemből, és ettől jut el egy géphiba a tervbe még azelőtt, hogy valaki beírná.
- Gépi protokollok
- Magának az APS-nek nincs szüksége PLC- vagy gépi adatra. A protokollok az MSF MES-ben vannak: natív Siemens-, Allen-Bradley-, Mitsubishi-, Beckhoff- és Omron-illesztőprogramok, valamint OPC UA, Modbus TCP és RTU.
- Szükséges törzsadat
- Műveleti normaidőkkel ellátott technológiák, amelyek azt tükrözik, amit a gépek valójában csinálnak, az alternatív útvonalakkal együtt, munkahelynaptárak és műszakrendek, szerszámozás, kezelői szaktudás, anyagrendelkezésre állás.
- Telepítés
- On-premise vagy SaaS formában, a Meta Smart Factory platform moduljaként, a MES, az MRP, az SCP, a WMS, a Logisztika, a Minőség és a Karbantartás mellett.
Működés közben: bemutatóvideók


Gyakran ismételt kérdések
Pontosan mi az APS?
A fejlett tervező és ütemező szoftver automatikusan optimális, véges kapacitású gyártási ütemterveket készít, és valós időben módosítja azokat. Kiváltja a kézi, Excel-alapú tervezést.
Működik az APS MES nélkül?
Igen, az APS önállóan is működik az Ön ERP-rendszerével. Az MSF MES-szel kombinálva automatikus, valós idejű visszajelzést kap az üzemből, ami még pontosabbá teszi az ütemterveket.
Mely iparágak profitálnak a legtöbbet?
Bármely rendelésre gyártó vagy nagy termékváltozatosságú termelés: gépgyártás, autóipari alkatrészek, fröccsöntés, üveg, élelmiszer, elektronika és sok más. Tekintse meg esettanulmányainkat.
Milyen adatokra van szüksége az APS-nek?
Műveleti normaidőkkel ellátott technológiákra, amelyek tényleg azt tükrözik, amit a gépek csinálnak, munkahelynaptárakra és műszakrendekre, valamint azokra a korlátokra, amelyekre valóban tervez: szerszámozás, kezelői szaktudás, anyagrendelkezésre állás. A szokásos gyenge pont az évekkel ezelőtt, kalkulációs célra rögzített normaidő. Ha egy gépi időben benne maradt egy pótlék, amire már senki nem emlékszik, az ütemterv ezt a hibát mindenhová átörökíti. Éles indulás előtt vessen össze egy mintát a normaidőkből a ténylegesen rögzített ciklusidőkkel.
Mennyire naprakész az APS ütemterv gépi adatok nélkül?
Pontosan annyira, amennyire az ERP-be beírt utolsó visszajelentés, vagy ha van MES, az onnan érkező utolsó visszajelzés. Az APS megrendelésekre, technológiákra és kapacitásra tervez, tehát gépi vagy PLC-adat nélkül is működik. Az összekötés a késleltetést csökkenti, a működéshez nem feltétel: egy kilenc órakori géphiba akkor jut el a tervbe, amikor valaki beírja, addig pedig egy olyan üzemhez sorrendez, amelyik már rég továbblépett.
Kiváltja az APS a termelési tervezőt?
Nem, és ezek a projektek pont attól buknak el, hogy a pozíció megszüntetése miatt vezetik be. Az APS a sorrendezést és az újraszámolást veszi át; azt nem tudja, hogy az egyik vevő elvisel egy nap csúszást, a másik nem, vagy hogy egy adott kezelő ezen a héten ne vigyen egy adott munkát. A tervező munkája átkerül az ütemterv összerakásáról a korlátok karbantartására és az optimalizáló által jelzett kivételek elbírálására.
Hogyan kezeli az APS a sorrendfüggő átállási időket?
Az optimalizáló nagyon nagy számú sorrend-kombinációt értékel ki, és a teljes átállási időt minimalizálja, tehát az egymás után jól futó munkákat csoportosítja ahelyett, hogy pusztán határidő szerint rakná sorba. Az, hogy milyen finoman különbözteti meg az egyes átállásokat, azon múlik, hogyan van az átállás a technológiákban modellezve, ezért a POC alatt a saját szín-, anyag- vagy szerszámcsoport-eseteit tegye elé. Mért átállási mátrix nélkül is jobb egy durvább csoportosítás, mint egy fix átállási pótlék.
Mi történik, ha az üzem nem tartja be az ütemtervet?
A terv lesüllyed egy újabb riport szintjére, és ezen semmilyen optimalizáló nem segít. Két oka szokott lenni: olyan ütemterv, ami soha nem volt teljesíthető, mert egy korlát kimaradt a modellből, illetve olyan újratervezési gyakoriság, ami gyorsabban írja át a sorrendet, mint ahogy az üzem reagálni tud. Rögzítse vagy zárolja a közeli műveleteket a Gantt-diagramon, hogy a kiadott lista ne kavarogjon, és figyelje, mit zárolnak kézzel a tervezők, mert minden ilyen zárolás egy hiányzó korlátot nevez meg.
Mennyi ráfordítást igényel az APS karbantartása?
Bejáratott állapotban napi rövid átnézés a kiadott tervről, plusz az optimalizáló által jelzett kivételek kezelése. Az első hónapokra ennél lényegesen többel számoljon, mert akkor a munka java része adat: technológiák javítása, naptárak karbantartása, és azoknak a korlátoknak a felvitele, amelyeket az ütemterv azzal mutat meg, hogy elhasal rajtuk. A törzsadat-karbantartás sosem ér véget, mert egy új gép, szerszám vagy szaktudás, ami kimarad a modellből, olyan korlát, amit az optimalizáló nyugodt szívvel meg fog sérteni.
Mi a különbség az APS és az ERP MRP-futtatása között?
Az MRP azt számolja ki, mit kell gyártani és beszerezni és mikorra, fix átfutási idővel és végtelen kapacitással. Az APS azt, hogy ez ebben a sorrendben, a meglévő erőforrásokon, a ténylegesen feltöltött műszakokban legyártható-e egyáltalán. A kettő megfér egymás mellett: az MRP marad az igények és az anyagszükséglet forrása, az APS pedig ezeket a megrendeléseket veszi át, és véges kapacitással alátámasztott dátumokat ad vissza. Az MRP leváltása nem cél.
További cikkek
Kapcsolódó termékek
Készen áll gyára potenciáljának megismerésére?
Kérjen ingyenes demót és testreszabott PoC tervet.