
Advanced Planning & Scheduling (APS)
KI-optimierte Produktionspläne, die sich in Echtzeit anpassen
MSF APS ist APS-Software für Produktionsplanung und Feinplanung: Sie erstellt automatisch den optimalen Produktionsplan unter Berücksichtigung von Maschinen, Qualifikationen, Material, Werkzeugen und Terminen. Wenn sich die Realität ändert, plant sie in Sekunden neu. Schluss mit Excel-Planung und Feuerwehreinsätzen.
Demo anfordernPoC startenWas ist APS-Software für die Produktionsplanung und Feinplanung?
APS-Software (Advanced Planning and Scheduling) erstellt automatisch kapazitätsgerechte Produktionspläne und ersetzt die manuelle Excel-Planung bei Auftragsfertigung und hoher Variantenvielfalt. Das APS von Meta Smart Factory bildet die Auftragsreihenfolge anhand von realen Maschinen, Bedienerqualifikationen, Material, Werkzeugen und Terminen, minimiert Rüstzeiten und plant in Sekunden neu, wenn eine Maschine ausfällt oder ein Eilauftrag eingeht. Planer behalten die Kontrolle im Drag-&-Drop-Gantt-Diagramm und vergleichen Was-wäre-wenn-Pläne, bevor sie einen Plan freigeben.
APS-Software für die Feinplanung: was sie rechnet und was sie braucht
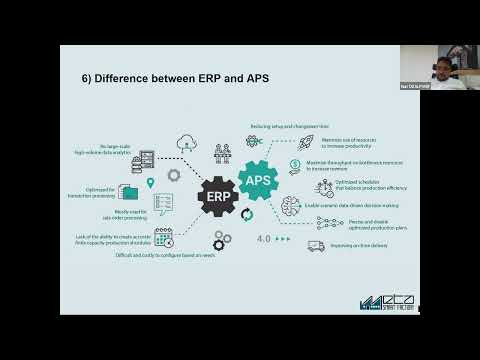
Feinplanung arbeitet in Stunden und Tagen: Sie legt die Reihenfolge auf jeder Ressource für die nächsten Schichten fest, mit den Rüstvorgängen, die diese Reihenfolge mit sich bringt. Eine Feinplanungssoftware plant dabei gegen endliche Kapazität: Sie legt Arbeitsgänge auf Ressourcen, auf denen bereits Arbeit liegt, und der Termin ergibt sich erst aus der Reihenfolge. Genau daran scheitert der MRP-Lauf im ERP, der mit festen Durchlaufzeiten und unendlicher Kapazität rechnet (warum Produktionspläne mit unendlicher Kapazität kippen).
MSF APS bildet die Restriktionen ab, gegen die eine reale Linie geplant werden muss: reihenfolgeabhängige Rüstzeiten, geteilte Werkzeuge und Formen, Bedienerqualifikationen, Arbeitsplatzkalender und Instandhaltungsfenster, Materialverfügbarkeit sowie Aushärte- und Trocknungszeiten. Planer behalten die Kontrolle: Sie fixieren oder sperren kurzfristige Arbeitsgänge im Gantt-Diagramm, vergleichen Was-wäre-wenn-Pläne, bevor sie sich festlegen, und lassen in einem vereinbarten Takt neu planen.
Eine Feinplanung ist nur so gut wie ihre Stammdaten: Arbeitspläne mit Vorgabezeiten, die zu dem passen, was die Maschinen tatsächlich leisten, samt Alternativen, dazu Schichtmodelle und die Restriktionen, gegen die Sie wirklich planen. Aufträge kommen aus dem ERP, APS gibt Termine zurück; mit MSF MES fließt der tatsächliche Fortschritt in Echtzeit zurück, ohne MES läuft die Planung auf den ERP-Rückmeldungen. Der MRP-Lauf bleibt die Quelle für Bedarf und Material, APS ersetzt ihn nicht (Materialbedarfsplanung erklärt).
Zentrale Funktionen
Analysen und Praxistests
Auf einen Blick
Technische Daten
- Planungsverfahren
- Planung mit endlicher Kapazität: Arbeitsgänge werden auf Ressourcen eingelastet, die bereits belegt sind, und Termine sind das Ergebnis der Reihenfolge und nicht deren Vorgabe.
- Abgebildete Restriktionen
- Reihenfolgeabhängige Rüstzeiten, gemeinsam genutzte Werkzeuge und Formen, Bedienerqualifikationen, Arbeitsplatzkalender und Wartungsfenster, Materialverfügbarkeit, Aushärte- und Trocknungszeiten.
- Verhältnis zum MRP
- MRP bleibt die Quelle für Bedarfe und Materialbedarfsrechnung; APS nimmt diese Aufträge und liefert Termine zurück, die bei endlicher Kapazität auch tragen. Ein Ersatz für den MRP-Lauf ist es nicht.
- ERP-Integration
- Aufträge kommen aus dem ERP, APS liefert Termine zurück. Die Integrationsebene der Plattform bietet Konnektoren für SAP, Dynamics, NetSuite und Odoo, REST-APIs sowie geplanten CSV- oder XML-Austausch über SFTP.
- Rückmeldung vom Shopfloor
- Läuft eigenständig auf den Rückmeldungen aus dem ERP. Mit MSF MES kommt die Rückmeldung in Echtzeit vom Shopfloor. Erst dadurch erreicht eine Störung den Plan, bevor sie jemand eintippt.
- Maschinenprotokolle
- APS selbst braucht weder SPS- noch Maschinendaten. Die Protokolle liegen in MSF MES: native Treiber für Siemens, Allen-Bradley, Mitsubishi, Beckhoff und Omron sowie OPC UA, Modbus TCP und RTU.
- Erforderliche Stammdaten
- Arbeitspläne mit Vorgabezeiten, die zu dem passen, was die Maschinen tatsächlich leisten, einschließlich Alternativen, Arbeitsplatzkalender und Schichtmodelle, Werkzeuge, Bedienerqualifikationen, Materialverfügbarkeit.
- Betrieb
- On-Premise oder als SaaS, als Modul der Meta-Smart-Factory-Plattform neben MES, MRP, SCP, WMS, Logistics, Quality und Maintenance.
Im Einsatz: Demo-Videos


Häufig gestellte Fragen
Was ist der Unterschied zwischen APS und MES?
APS plant, MES steuert und dokumentiert: APS legt die Reihenfolge der Arbeitsgänge auf jeder Ressource für die nächsten Schichten fest, das MES zeigt in Echtzeit, welcher Auftrag auf welcher Maschine läuft und was produziert wurde. Mit MSF MES fließt der tatsächliche Fortschritt in den Plan zurück. Ohne MES läuft die Planung auf den ERP-Rückmeldungen.
Was leistet eine Feinplanungssoftware?
Sie legt die Reihenfolge der Arbeitsgänge auf jeder Ressource für die nächsten Schichten fest und plant dabei gegen endliche Kapazität: reale Maschinen, geteilte Werkzeuge, Bedienerqualifikationen, Schichtkalender und reihenfolgeabhängige Rüstzeiten. Der Termin ist damit ein Ergebnis der Reihenfolge und keine Annahme. Anders als der MRP-Lauf im ERP, der mit festen Durchlaufzeiten und unendlicher Kapazität rechnet, entsteht so ein Plan, den die Fertigung tatsächlich fahren kann.
Was genau ist APS?
Advanced-Planning-&-Scheduling-Software erstellt automatisch optimale Produktionspläne mit endlicher Kapazität und passt sie in Echtzeit an. Sie ersetzt die manuelle Planung in Excel.
Funktioniert APS auch ohne MES?
Ja, APS funktioniert eigenständig mit Ihrem ERP. In Kombination mit MSF MES erhalten Sie automatisches Echtzeit-Feedback vom Shopfloor, was die Pläne noch präziser macht.
Welche Branchen profitieren am meisten?
Jede auftragsbezogene oder variantenreiche Fertigung: Maschinenbau, Automobilteile, Spritzguss, Glas, Lebensmittel, Elektronik und mehr (siehe unsere Fallstudien).
Welche Daten braucht ein APS-System?
Arbeitspläne mit Vorgabezeiten, die zu dem passen, was die Maschinen tatsächlich leisten, Arbeitsplatzkalender und Schichtmodelle sowie die Restriktionen, gegen die Sie wirklich planen: Werkzeuge, Bedienerqualifikationen, Materialverfügbarkeit. Die übliche Schwachstelle sind Vorgabezeiten, die vor Jahren für die Kalkulation angelegt wurden. Steckt in einer Stückzeit ein Zuschlag, an den sich niemand mehr erinnert, erbt der Plan diesen Fehler an jeder Stelle. Prüfen Sie vor dem Go-live eine Stichprobe der Vorgabezeiten gegen gemessene Zykluszeiten.
Wie aktuell ist der APS-Plan ohne Maschinendaten?
Nur so aktuell wie die letzte Rückmeldung, die im ERP gebucht wurde, oder die letzte Rückmeldung aus dem MES, falls Sie eines betreiben. APS plant gegen Aufträge, Arbeitspläne und Kapazität und braucht deshalb überhaupt keine Maschinen- oder SPS-Daten, um zu funktionieren. Was die Anbindung bringt, ist Aktualität: Eine Störung um neun Uhr erreicht den Plan erst, wenn jemand sie eintippt, und bis dahin planen Sie die Reihenfolge gegen einen Shopfloor, der längst weitergelaufen ist.
Kann APS unseren Produktionsplaner ersetzen?
Nein, und wer die Software kauft, um die Stelle zu streichen, bringt das Projekt zum Scheitern. APS übernimmt die Reihenfolgebildung und das Neurechnen; es weiß nicht, dass ein Kunde einen Tag Verzug toleriert und ein anderer nicht, oder dass ein bestimmter Bediener diese Woche einen bestimmten Auftrag nicht fahren sollte. Die Arbeit des Planers verschiebt sich vom Bauen des Plans hin zum Pflegen der Restriktionen und zum Beurteilen der Ausnahmen, die der Optimierer meldet.
Wie geht APS mit reihenfolgeabhängigen Rüstzeiten um?
Der Optimierer bewertet sehr viele Reihenfolge-Kombinationen und minimiert die Gesamtrüstzeit. Dazu gruppiert er Aufträge, die gut hintereinander laufen; der Liefertermin ist dabei nicht das einzige Sortierkriterium. Wie fein er einen Rüstwechsel vom anderen trennt, hängt davon ab, wie das Rüsten in Ihren Arbeitsplänen modelliert ist. Legen Sie ihm deshalb im PoC Ihre eigenen Fälle vor: Farbwechsel, Materialwechsel, Werkzeuggruppen. Auch ohne gemessene Übergangszeiten schlägt eine grobe Gruppierung immer noch einen pauschalen Rüstzuschlag.
Was passiert, wenn sich der Shopfloor nicht an den Plan hält?
Der Plan verkommt zu einer weiteren Auswertung, und das repariert kein Optimierer. Zwei Ursachen sind üblich: Pläne, die nie machbar waren, weil eine Restriktion im Modell fehlt, und ein Neuplanungstakt, der die Reihenfolge schneller ändert, als die Fertigung reagieren kann. Fixieren oder sperren Sie die kurzfristigen Arbeitsgänge im Gantt-Diagramm, damit die veröffentlichte Reihenfolge nicht mehr ständig wandert, und schauen Sie sich an, was die Planer von Hand sperren, denn jede dieser Sperren benennt eine fehlende Restriktion.
Wie hoch ist der laufende Pflegeaufwand bei APS?
Im eingeschwungenen Zustand sind es eine kurze tägliche Durchsicht des veröffentlichten Plans und die Bearbeitung der Ausnahmen, die der Optimierer meldet. Planen Sie in den ersten Monaten deutlich mehr ein, denn dann ist die Arbeit Datenarbeit und keine Reihenfolgeplanung: Arbeitspläne korrigieren, Kalender pflegen und die Restriktionen ergänzen, die der Plan sichtbar macht, indem er bricht. Die Stammdatenpflege hört nie auf, denn eine neue Maschine, ein neues Werkzeug oder eine neue Qualifikation, die im Modell fehlt, ist eine Restriktion, die der Optimierer bereitwillig verletzt.
Was ist der Unterschied zwischen APS und dem MRP-Lauf im ERP?
MRP ermittelt, was wann zu fertigen und zu beschaffen ist, und rechnet dabei mit festen Durchlaufzeiten und unendlicher Kapazität. APS ermittelt, ob sich das in dieser Reihenfolge auf den Ressourcen, die Sie haben, und in den Schichten, die Sie tatsächlich besetzen, überhaupt produzieren lässt. Beide bestehen nebeneinander: MRP bleibt die Quelle für Bedarfe und Materialbedarfsrechnung, APS nimmt diese Aufträge und liefert Termine zurück, die bei endlicher Kapazität auch tragen. MRP zu ersetzen ist nicht das Ziel.
Weitere Artikel
Verwandte Produkte
Bereit, das Potenzial Ihrer Fabrik zu sehen?
Erhalten Sie eine kostenlose Demo und einen maßgeschneiderten PoC-Plan.